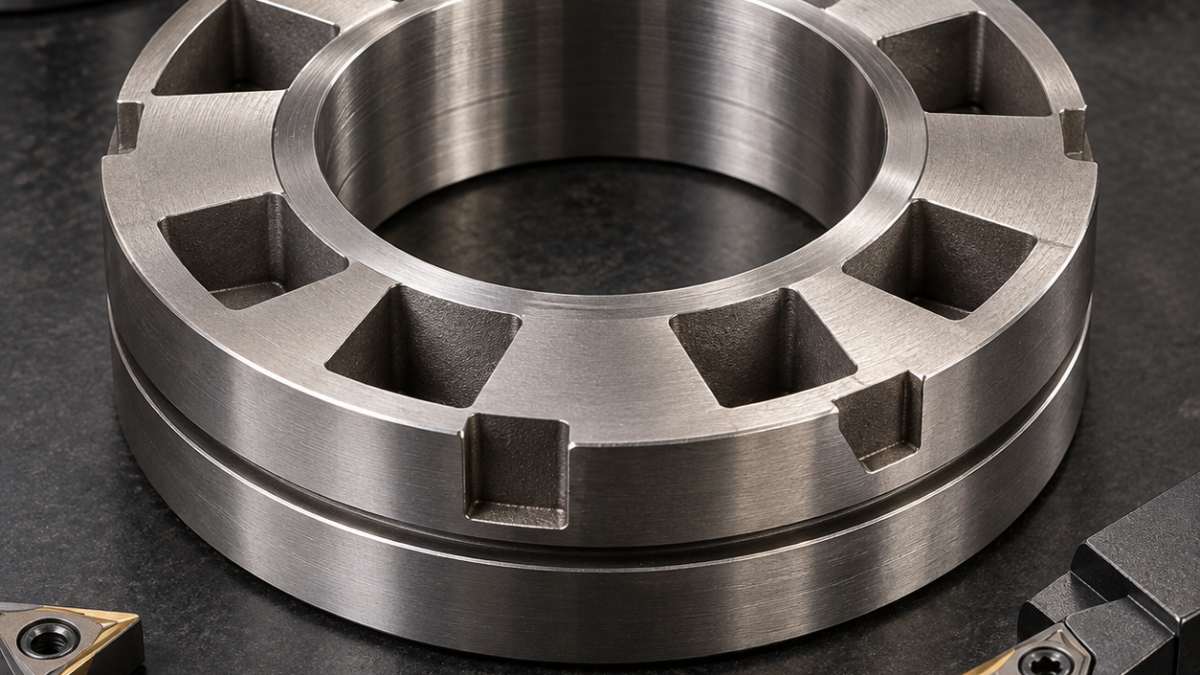
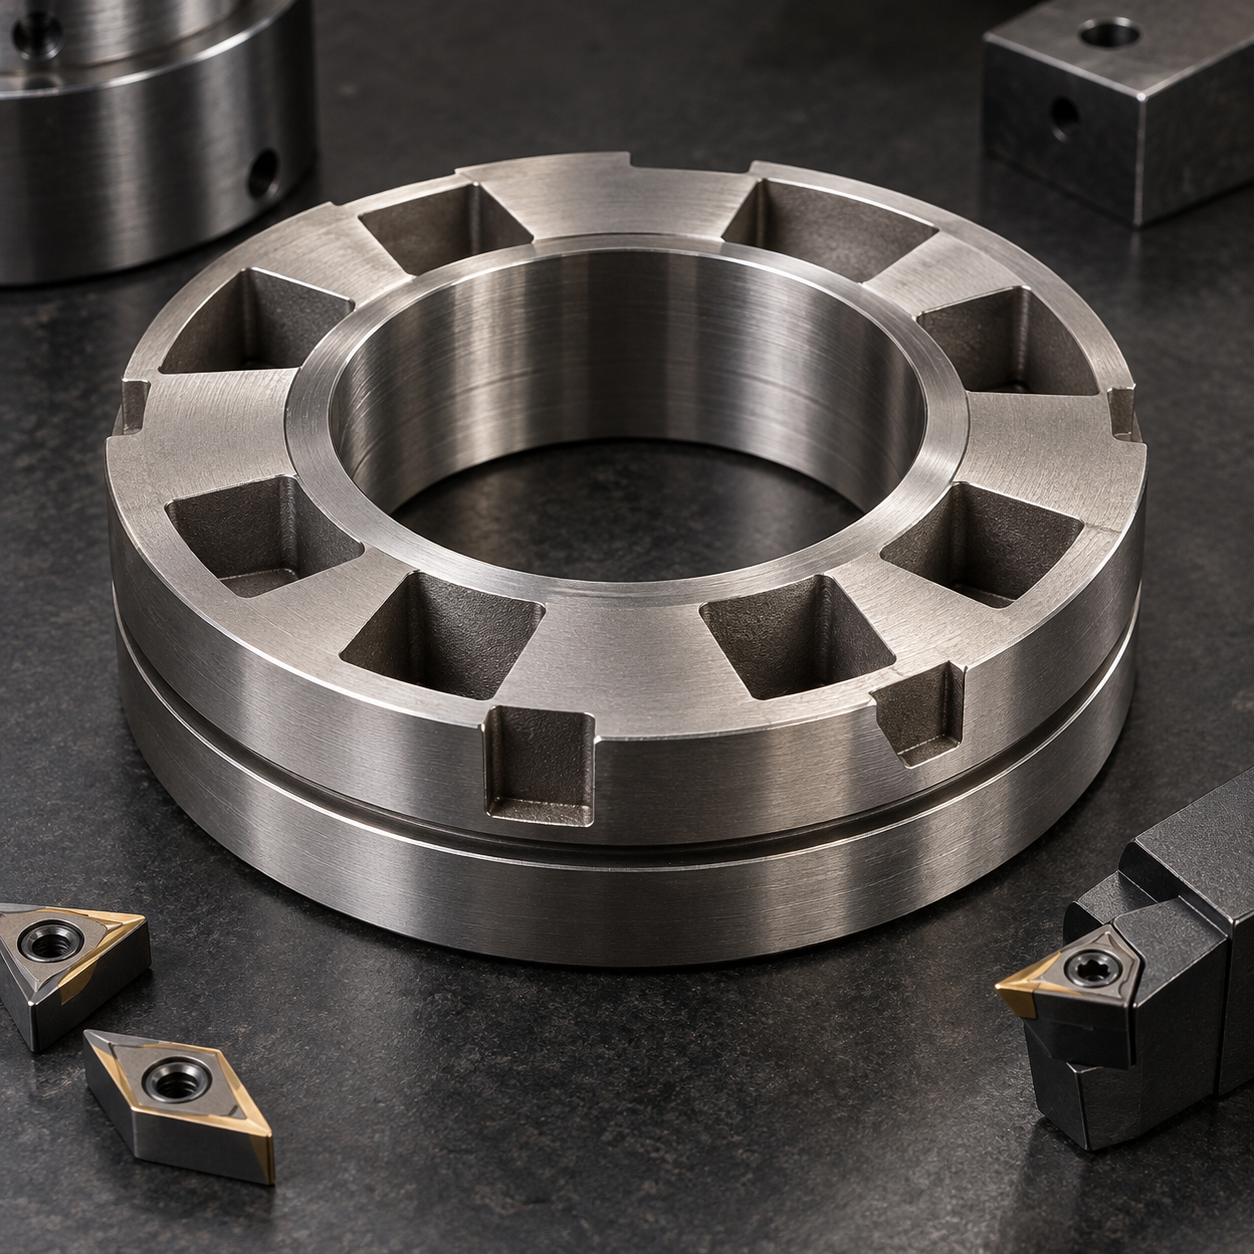
Español: Herramientas para anillo rotador Nimonic 80A con alojamientos de cuña
El plano depende de la igualdad angular de los alojamientos y de la posición axial de la ranura elástica respecto a la cara de trabajo. Habrá interrupción al fresar los huecos y otra al acabar la cara sobre ellos. La estrategia decide qué superficies terminar antes y qué filos toleran el choque restante.
Controlar todos los huecos desde el eje agujero-cara
Con el aro continuo se desbastan caras, agujero y exterior mediante plaquita CVD tenaz. Tras estabilizar se terminan agujero y cara con PVD positiva. La segunda sujeción usa mandril expansible y tope rectificado; apretar el exterior alteraría la relación final con los huecos.
Herramientas para las zonas interrumpidas del anillo
| Elemento del plano | Herramienta y portaherramientas | Criterio / alternativa rechazada |
|---|---|---|
| Agujero, exterior y cara | Desbaste CVD y acabado PVD positivo en bloque rígido | Una resiste cascarilla y otra reduce fuerza. |
| Desbaste de alojamientos | Fresa AlTiN 10 mm, 4 labios, hélice variable, portaherramientas hidráulico | Entrada suave; seis labios retienen viruta. |
| Rampas y radios | Fresa AlTiN 6 mm, 5 labios, radio de esquina | Ángulo estable; una bola deja scallops. |
| Ranura elástica | Cuchilla modular rígida e inserto PVD micrograno | Ancho controlado; una herramienta soldada oculta desgaste. |
| Cara interrumpida | Plaquita redonda positiva, PVD tenaz, poca profundidad | Reparte el impacto; la cerámica puede fracturarse. |
Crear superficies estables antes de interrumpir
Los alojamientos se abren con fresa AlTiN de 10 mm, cuatro labios y hélice variable, entrada helicoidal y desbaste adaptativo. Otra fresa de 6 mm, cinco labios y radio termina las rampas siempre en el mismo sentido. Una bola deja crestas sobre la cara de carga.
Separar entrada y acabado de paredes
La ranura se corta antes de la última cara interrumpida con cuchilla modular rígida e inserto PVD de grano fino. Se siguen ancho, desgaste y picos de fuerza por número fijo de ranuras. En la cara final se reduce el compromiso y se evita detenerse sobre cada abertura endurecida.
Comparaciones relacionadas: interrupted nickel-alloy seat machining; high-temperature ring feature control.
Inspección y preguntas de taller
Se comprueban salto agujero-cara, posición y ancho de ranura, y todos los huecos en radios comunes. ¿Por qué no acabar primero la cara? El fresado puede relajar el aro. ¿Por qué dos fresas? Vida de desbaste y ángulo de pared fallan de modo distinto. ¿Qué causa rechazo? Dispersión angular o daño de flanco.


