Related tooling references: Invar 36 Optical Spacer Frame CNC Tool Selection for Flexure Slots and Kinematic Pads and 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads.
Español: Herramientas para horquilla marina Monel K-500
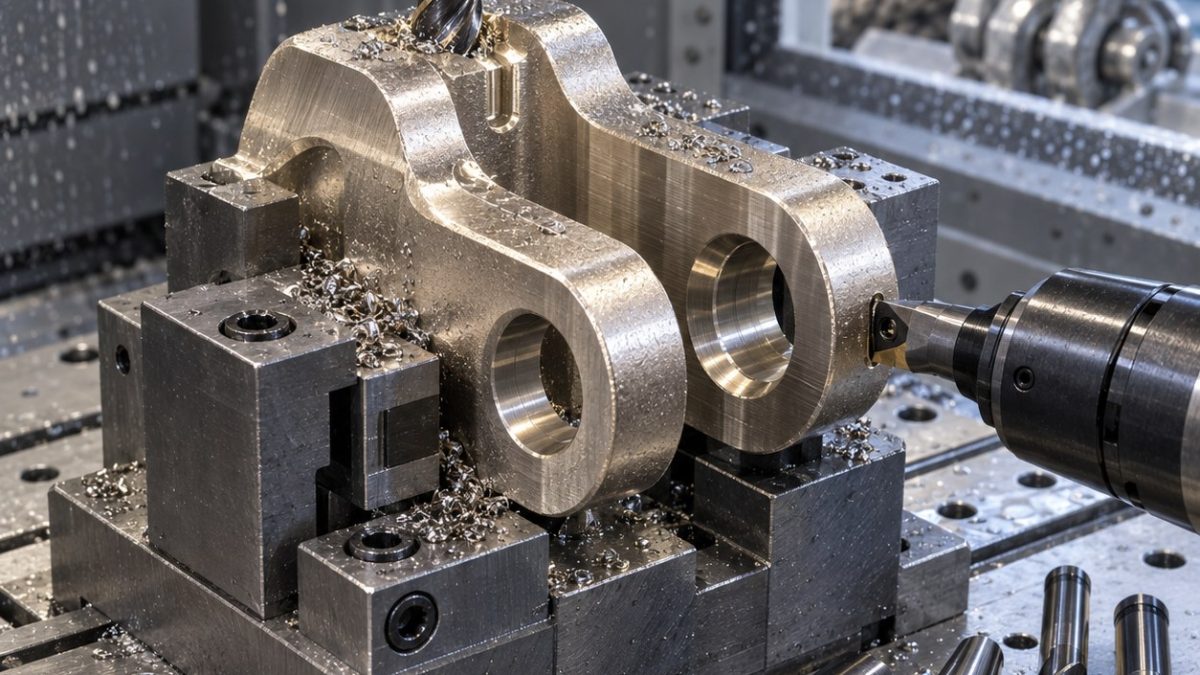
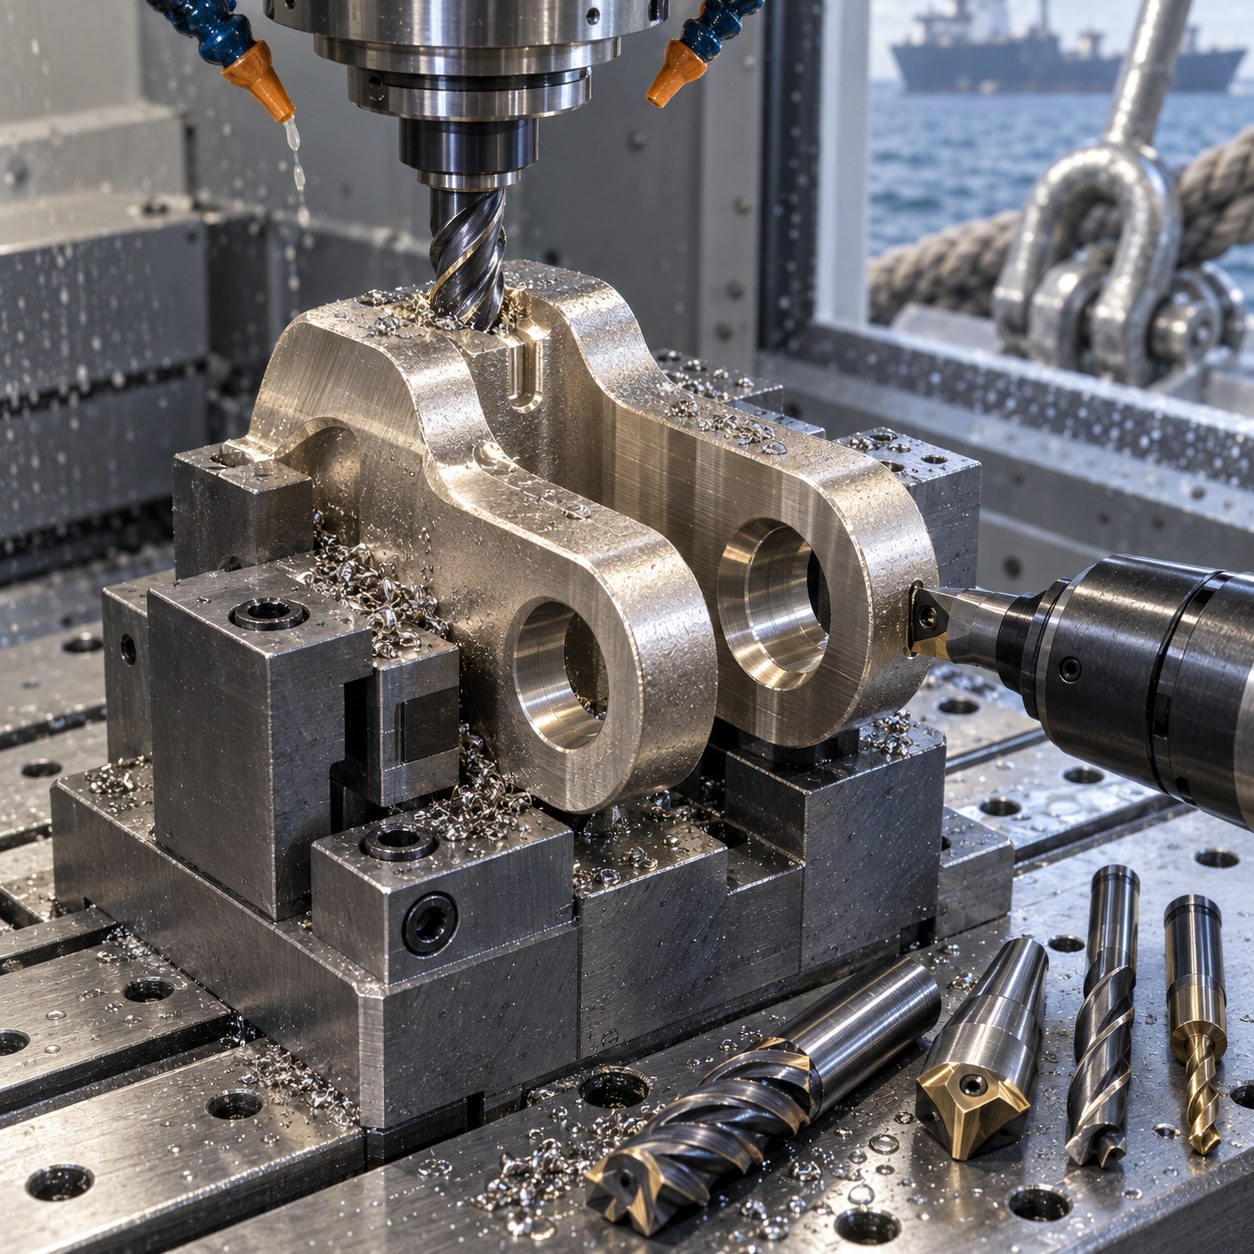
En una horquilla marina Monel K-500, la pregunta es elegir carburo cuando la ranura reduce rigidez antes de terminar el pasador. El plano une contacto, radio de fatiga y borde anticorrosión.
Plano de horquilla convertido en herramientas
| Elemento de chape | Paquete de carburo | Atajo descartado |
|---|---|---|
| Ranura de horquilla | Fresa carburo 12 mm hélice variable AlTiN | HSS ranurando endurece el Monel. |
| Agujero de pasador | Piloto, broca indexable, semi-mandrinado y barra fina | Corrige coaxialidad tras liberar la ranura. |
| Radio de alivio | Fresa carburo 6 mm de radio | Evita iniciador de grieta. |
| Ranura de engrase | Fresa tipo chavetero de carburo pulido | No arrastra rebaba al agujero. |
| Chaflanes | Chaflanador 90° de carburo recubierto | Da entrada sin adelgazar orejas. |
Secuencia alrededor del pasador
Se deja material en pestañas, se desbasta la ranura de forma simétrica, se deja reposar y después se mandrina la pareja de agujeros. Radios y engrase se hacen cuando la rebaba puede verse.
Endurecimiento, viruta y rebaba
Monel K-500 endurece si roza. La viruta debe ser real, el refrigerante debe llegar al fondo y la barra fina se cambia por tendencia de acabado.
Controles para pieza cargada
Se miden apertura, paralelismo, diámetro, coaxialidad y rugosidad. El cepillo flexible solo entra después del boroscopio.
FAQ de herramientas
¿Por qué mandrinar después de la ranura?
La ranura cambia la rigidez de las orejas.
¿Qué herramienta falla antes?
La fresa de desbaste cuando empieza a rozar.
¿Limpiar a mano?
Solo tras boroscopio.
Para comparar cavidades, agujeros, asientos, ranuras y secciones finas, consulte el centro de herramientas CNC para aleaciones de níquel.


