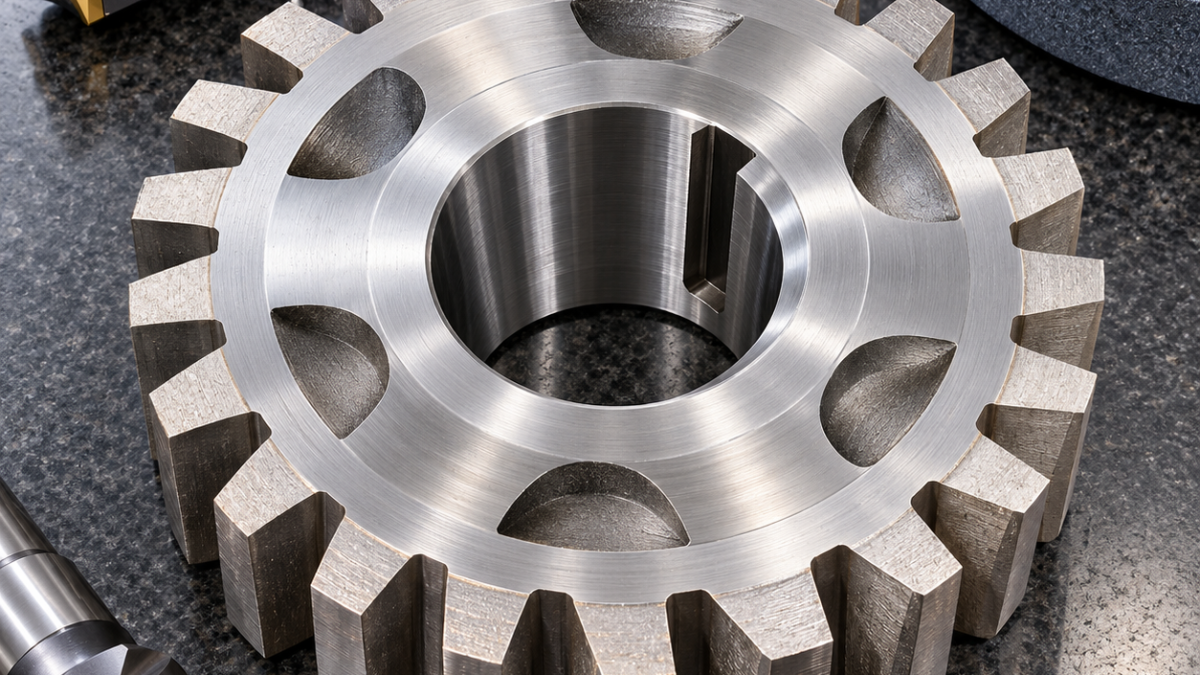
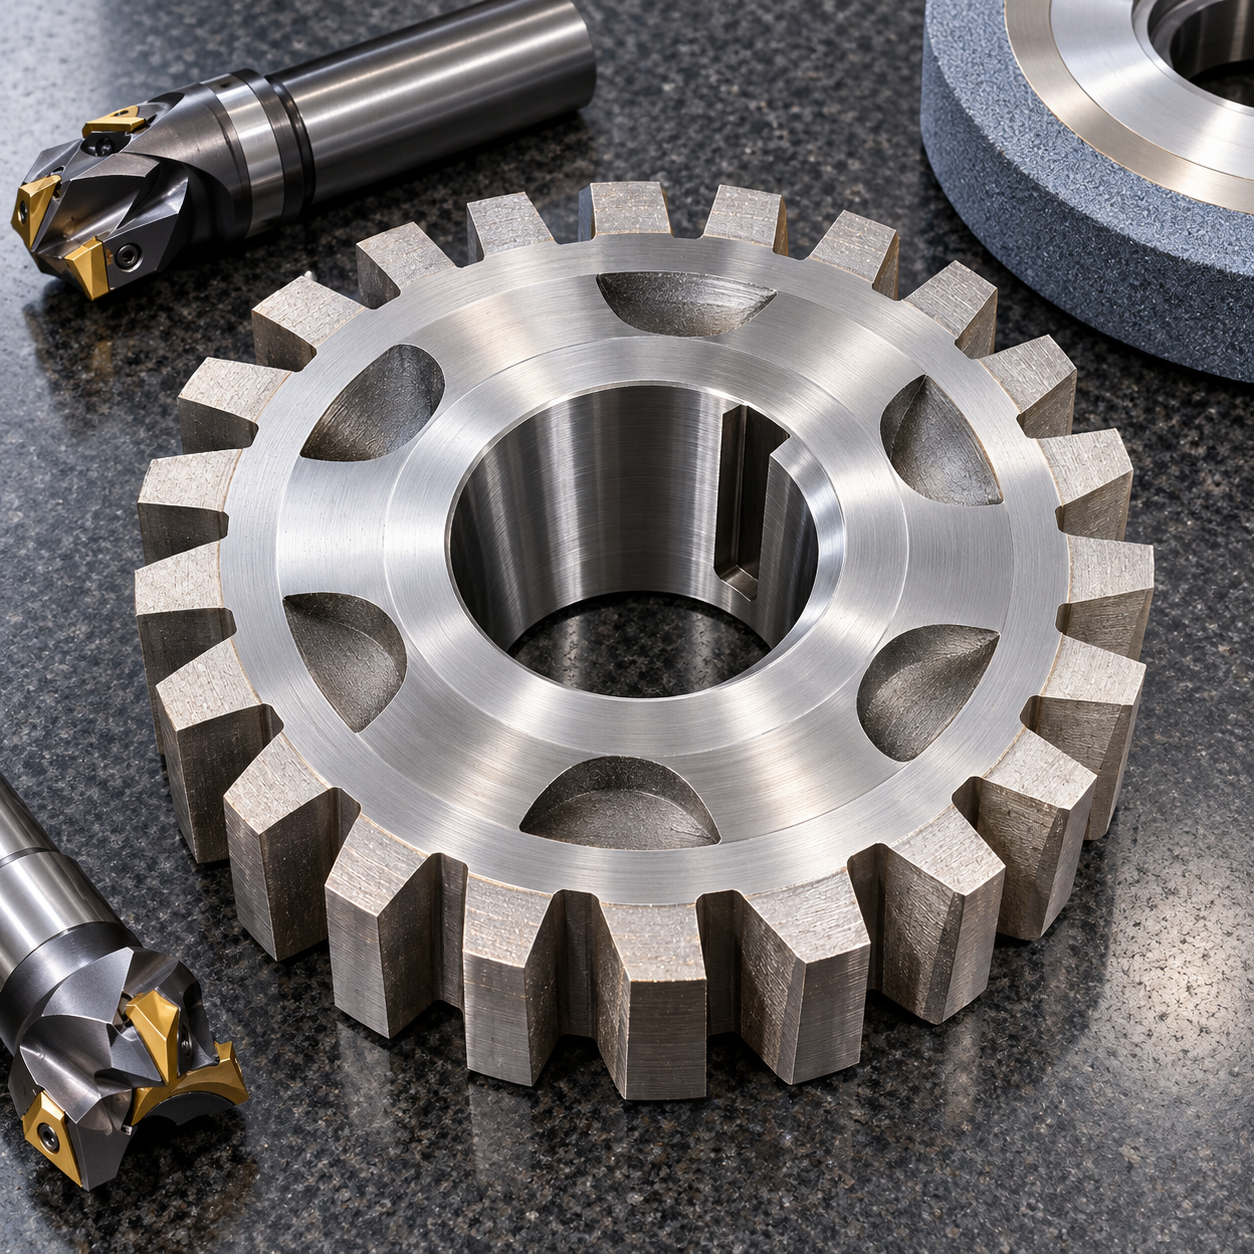
Español: Herramientas para cortador M42 con cono, chavetero y margen de rectificado
Manda el datum del cortador acabado. El cono establece giro, el chavetero transmite par y la preforma conserva margen uniforme para deformación térmica y rectificado.
Hacer que el cono final controle el salto
M42 recocido se tornea con carburo PVD. Broca 12 mm abre el centro y barra amortiguada genera el cono con margen. Una fresa AlCrN 4 mm hace el chavetero por trocoide; una brocha estrecha puede acampanar el agujero.
Mapa de herramientas del blank M42
| Elemento del plano | Herramienta y portaherramientas | Criterio / alternativa rechazada |
|---|---|---|
| Caras y diámetro | Plaquita PVD de hone controlado | Corte estable. |
| Cono | Broca 12 mm y barra amortiguada | Eje corregible. |
| Chavetero | Fresa AlCrN 4 mm trocoidal | No acampana. |
| Vaciados y huecos | Fresa AlTiN 10 mm y ranurador indexable | Equilibra margen. |
| Cono y caras duros | Muelas CBN vitrificadas | Restaura datums. |
Crear una preforma medible
Fresa AlTiN 10 mm abre vaciados alternos. Una fresa de ranurar indexable crea los huecos con margen igual en flancos y raíz. Tras vacío y triple revenido, CBN vitrificado termina cono y caras antes del perfil.
Asignar margen por función
Azul sobre árbol patrón comprueba contacto y el salto se mide con fuerza real. CMM mapea paso y margen; partículas magnéticas y dureza preceden al perfil. Vibración, ancho y desgaste definen vida.
Comparaciones relacionadas: hardened plate allowance planning; carburized profile allowance.
Preguntas del cortador
¿Chavetero duro? El acceso EDM o abrasivo complicaría el cono. ¿Caras primero? Dan asiento axial. ¿Ranurado final? No, solo deja margen equilibrado.


