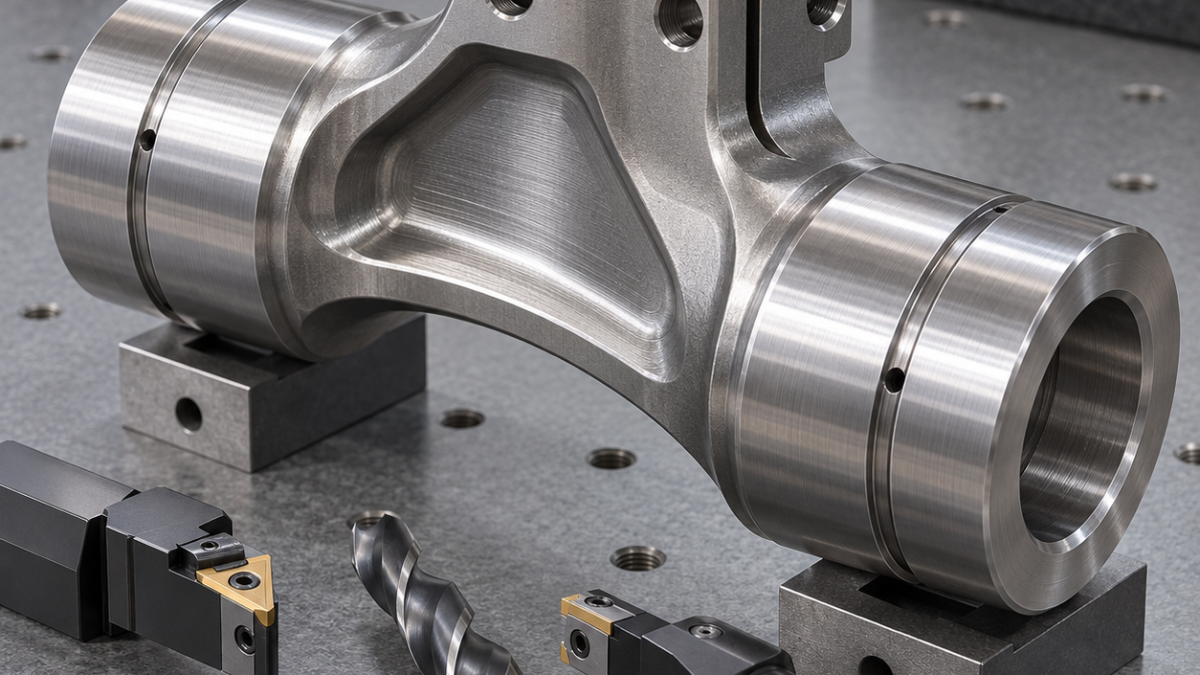
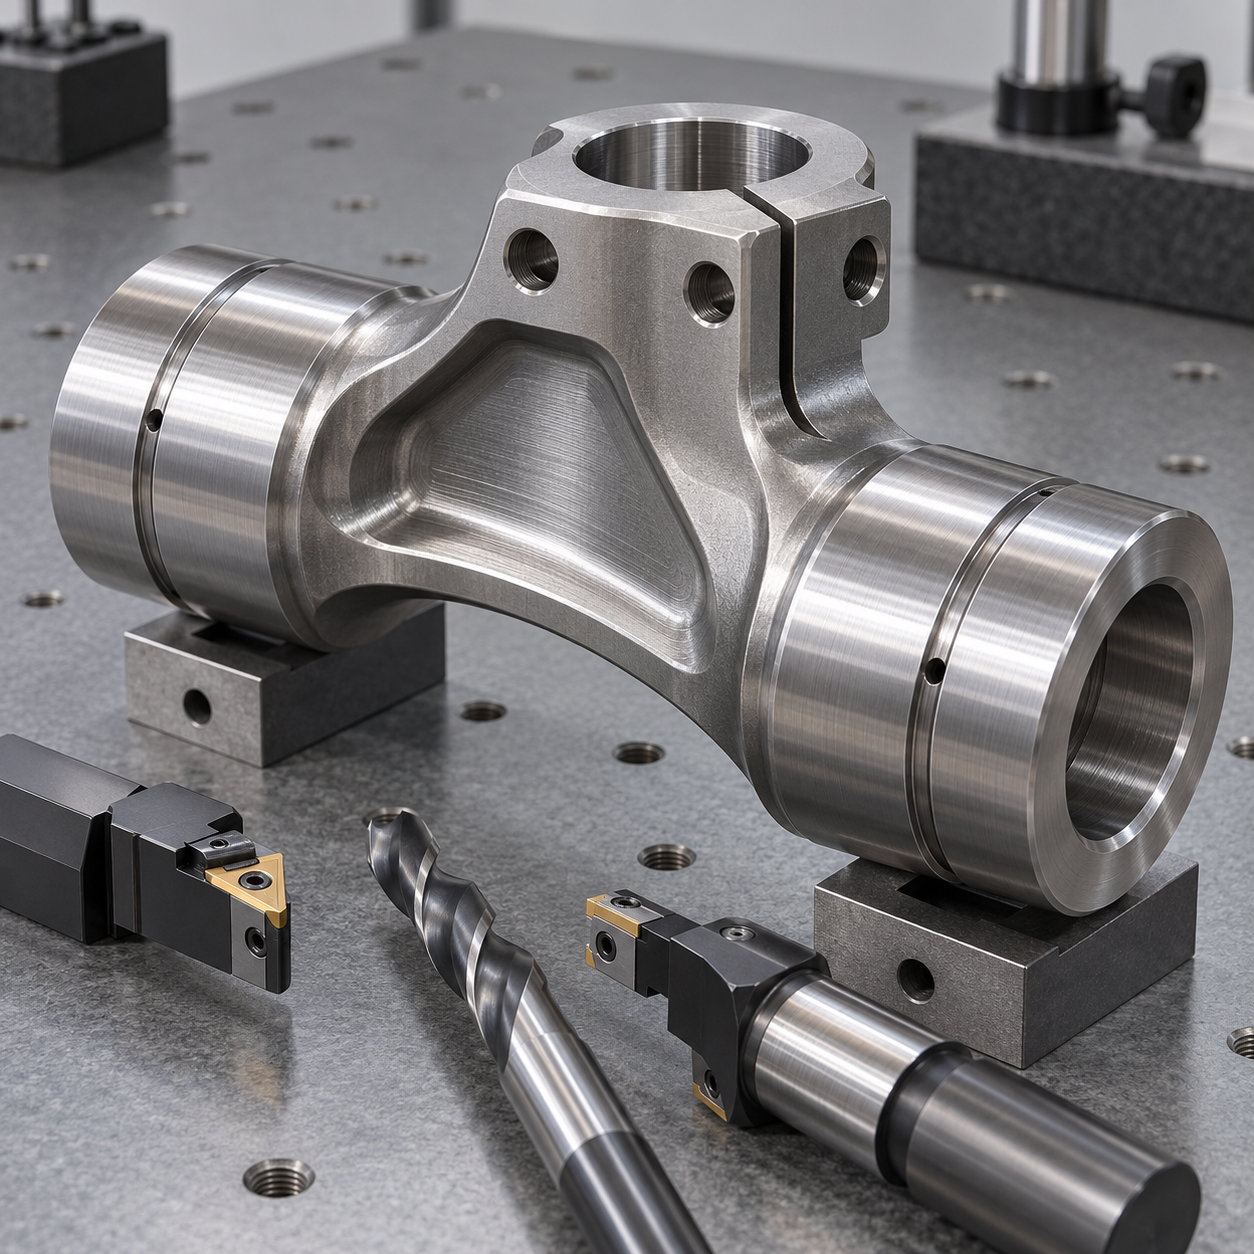
Español: Herramientas para muñón 300M con apoyos opuestos y ranura de apriete
El plano está gobernado por el movimiento después del tratamiento térmico. Los apoyos comparten eje a través de un alma aligerada y la abrazadera no debe ovalarlos al cerrar.
Crear un presupuesto térmico alrededor del eje
Se palpa la forja normalizada y se mecanizan caras y envolventes desde un centro común. Una fresa de alto avance abre el alivio por capas alternas; una fresa variable de 16 mm une el alma. Plaquita CVD deja margen igual para rectificado.
Herramientas desde la forja hasta el acabado
| Elemento del plano | Herramienta y portaherramientas | Criterio / alternativa rechazada |
|---|---|---|
| Centros y caras | Fresa frontal 80 mm CVD y broca de centros | Centros equilibrados. |
| Alma aligerada | Fresa alto avance y variable 16 mm | Capas alternas, no ranura plena. |
| Apoyos | Plaquita CVD y muela CBN vitrificada | Margen después del temple. |
| Ranura y pernos | Sierra 1,2 mm, fresa 8 mm y escariador | Baja fuerza y tamaño estable. |
| Engrase | Ranurador 2 mm y chaflanador inverso | Intersección verificable. |
Desbastar simétricamente antes de abrir
Tras temple se restauran centros y se rectifican los apoyos. Una sierra PVD de 1,2 mm con mandril interno abre la abrazadera; fresa AlTiN de 8 mm interpola los pernos y un escariador fija tamaño. Abrir antes del temple haría imprevisible la separación.
Liberar la ranura sin perder redondez
Una herramienta de radio completo 2 mm forma las ranuras y un chaflanador inverso limpia cruces. Se mide coaxialidad entre puntos y redondez con tornillo libre y al par. Partículas magnéticas siguen al rectificado.
Comparaciones relacionadas: landing-gear axle tooling; fork and pin-bore tooling.
Preguntas del muñón 300M
¿Por qué rectificar? Controla escala y redondez. ¿Interpolar y escariar? Una operación corrige posición y la otra tamaño. ¿Cambio de sierra? Por ancho, rebaba y carga.


