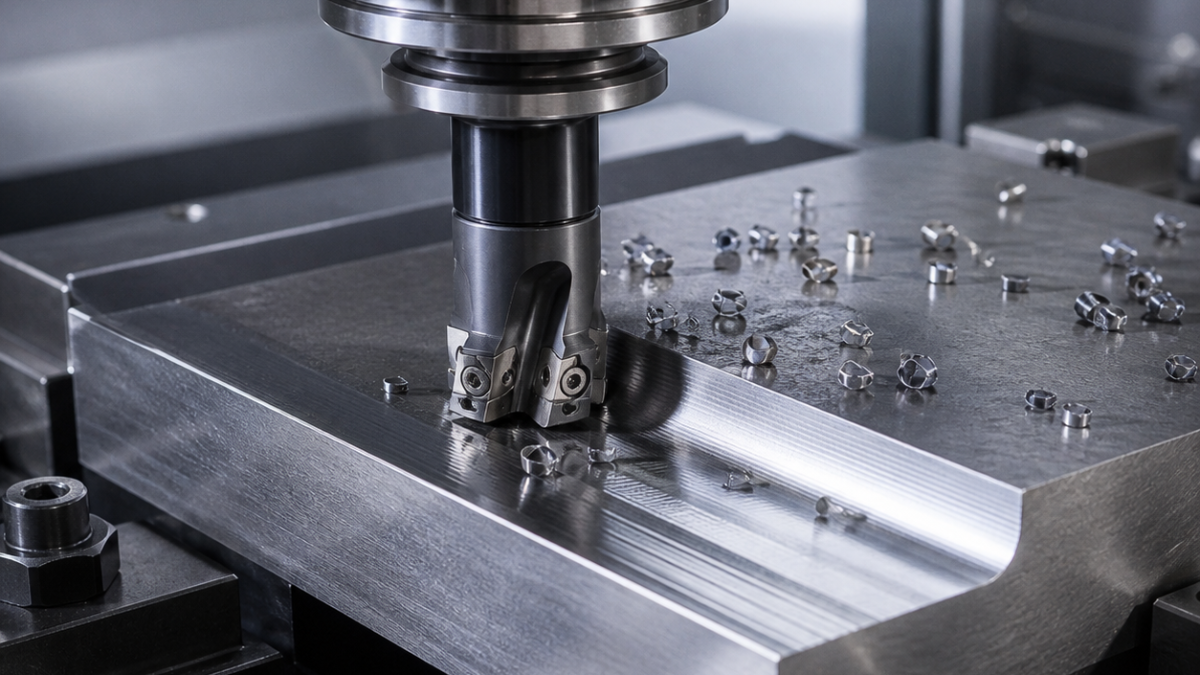
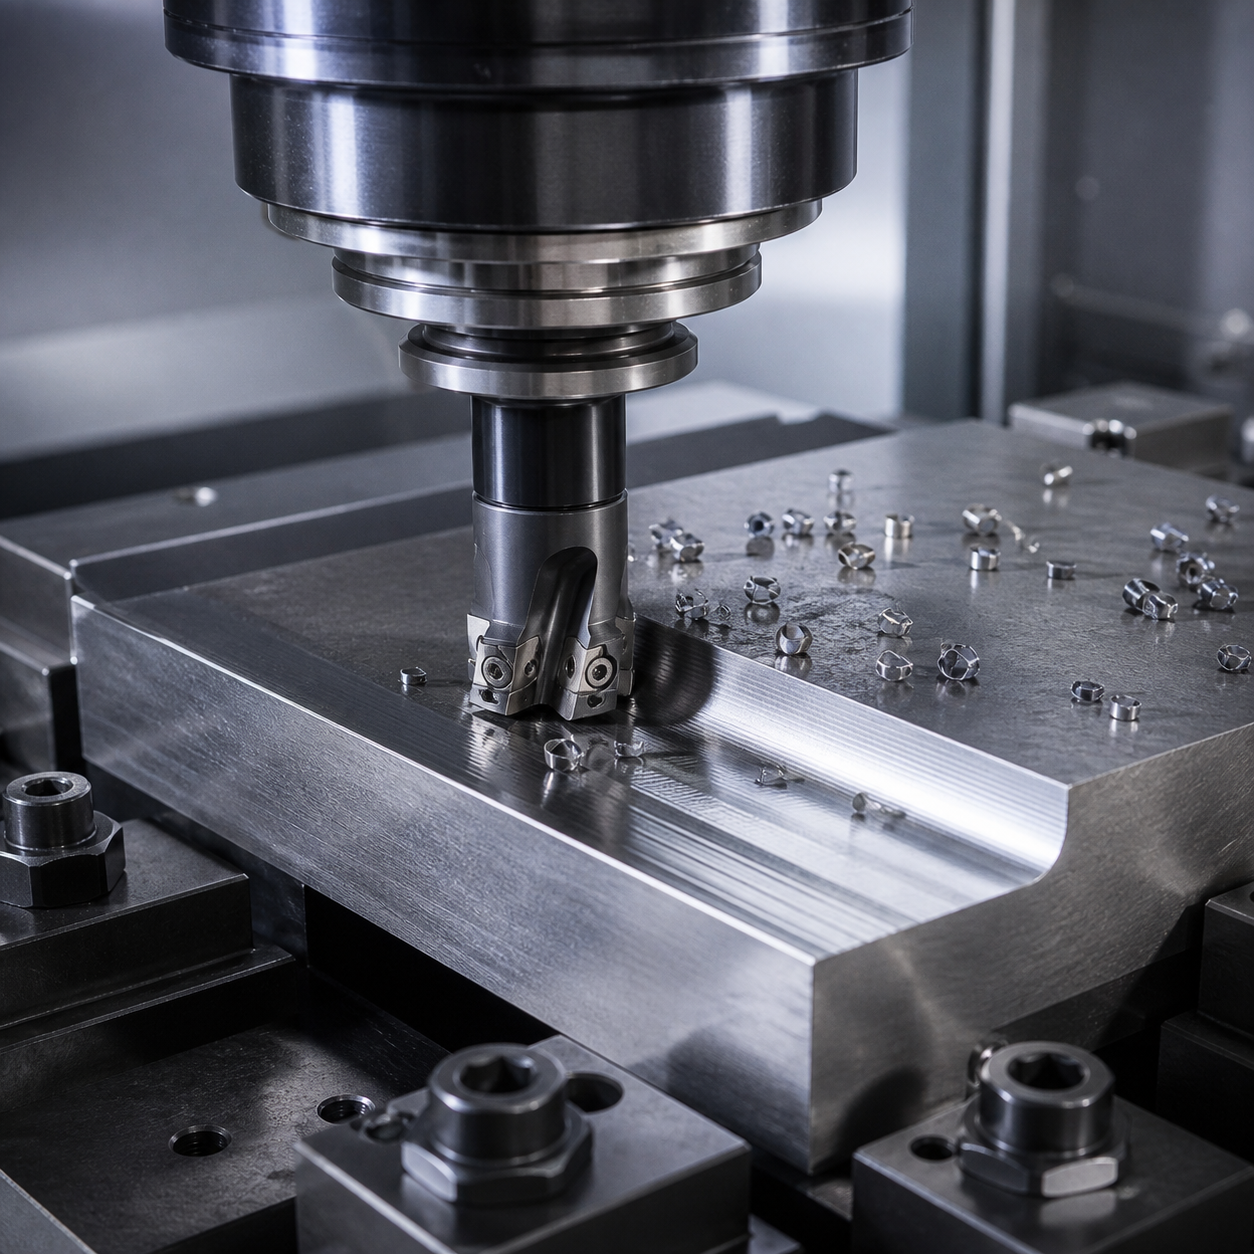
Русский: Выбор высокоподачной фрезы для мелкого чернового прохода и глубокой полости
Высокоподачная фреза благодаря малому углу в плане превращает большую программную подачу в тонкую осевую стружку. Это не универсальное быстрое черновое фрезерование: корпус должен пройти в окно, углы — остаться доступными, а дно — иметь припуск на удаление гребешков.
Сначала оценить окно и вылет
Отметьте вход, минимальный радиус, стены, прерывания, припуск дна и расстояние от носа оправки. Выберите самый крупный корпус без касания и проверьте доступ следующего инструмента к остаткам. Индексная фреза 32 мм подходит открытой полости, монолитная 12 мм — узкому окну. Ни одна не должна одна задавать чистовой размер вертикальной стены.
| Условие | Инструмент | Траектория | Отказ/контроль |
|---|---|---|---|
| Открытая полость <2D | Ø25–40, сменные PVD пластины, короткая оправка | Малый ap, дуги, припуск стены и дна | Отказ без зазора; контроль гребня |
| Узкое окно | Ø8–16, 4–6 зубьев, AlTiN/AlCrN | Спираль при центральном резании; остатки от большого к малому | Шейка и объем канавок |
| Корка/прерывистость | Усиленная кромка, вязкий сплав | Первый проход ниже корки без паузы | Скол на линии ap |
| Тонкое ребро | Меньший диаметр, минимум вылета | Чередовать стороны; отдельная чистовая | Мерить после снятия |
Угол меняет толщину и направление силы
Берите данные изготовителя для точной пластины, материала и угла. Утонение допускает высокий программный fz, но предел задают угол пластины, ускорение и кривизна. Зацепление должно быть предсказуемым; повороты сглаживают или дочищают малой фрезой. Режим геометрии 15° нельзя переносить на другую.
Разделить черновую, остатки и чистовую
Высокая подача оставляет гребни и угловой припуск. Остаток моделируют или измеряют, снимают меньшим радиусом, стены полуобрабатывают равномерно и завершают отдельными острыми инструментами. Износ черновой не определяет размер и Ra.
В примере LNMU0303 с проверкой CAM-огибающей и чистового припуска реальный сметаемый профиль отделен от упрощенного радиуса в программе. Затем проверяется запас по стенке и дну для следующей фрезы. Копирование привычного радиуса без геометрии изготовителя может скрыть остаток или снять нужный чистовой припуск.
Связанные решения: технический маршрут 1; технический маршрут 2; технический маршрут 3.
Вопросы по высокой подаче
Чистовая вертикальной стены? Обычно нет. Зачем припуск дна? Удалить гребешок. Цель — максимум подачи? Нет, нужен стабильный проверяемый остаток.


