中文: 316L深开口型腔插铣配刀:刀片、横移步距与退刀
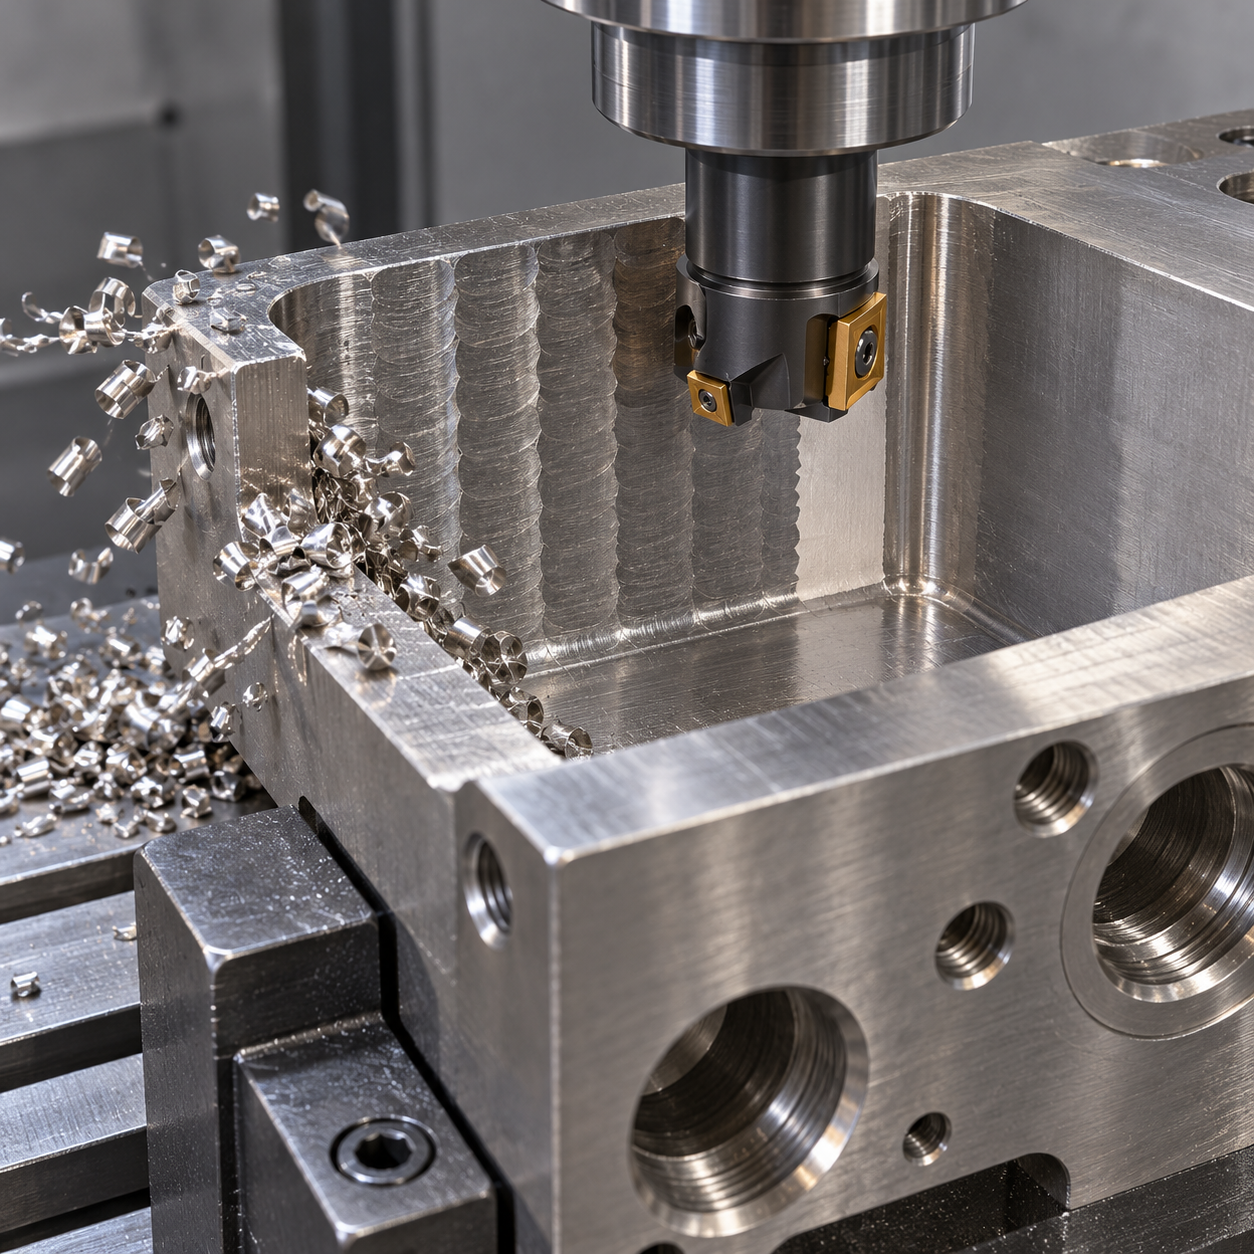
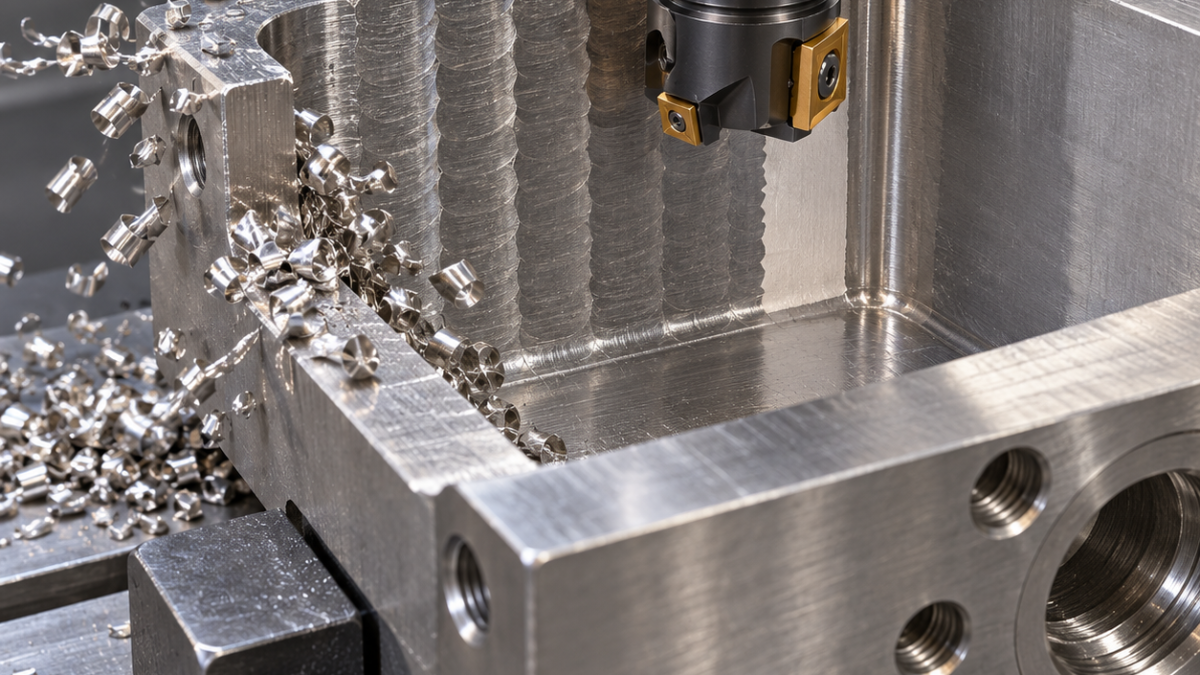
深型腔侧向粗铣不稳定时,可以评估轴向插铣,但前提是图纸提供入口和排屑出口,不是拿一把面铣刀直接往实心材料里钻。本假设案例为316L夹具:型腔深70 mm,入口宽45 mm,一侧开敞,内角R6。配刀的目标是让粗刀主要沿轴向去除材料,再把可测量的均匀余量交给半精、精加工刀。
两种工序都有轴向载荷,并不表示插铣进给与横向高进给可互换。共用刀体前,按三种粗铣刀路对照核对首刀入口、退刀和残留余量。
先画退刀,再画连续下插轨迹
工件以已加工底面和侧面定位,压紧实体边框,底部承受轴向推力,同时保留冷却和排屑通道。完整模拟刀头、避空颈和刀柄的70 mm伸入范围,刀径进得去不代表夹头也能通过。第一次下插从开口边缘进入;若要在封闭区域起刀,必须另行设计预孔或允许的进入方式,不能默认刀具具备钻削能力。
| 型腔任务 | 硬质合金配刀 | 不采用的条件 |
|---|---|---|
| 主体粗余量 | 候选25 mm可转位插铣刀体,ISO M适用韧性牌号、正前角排屑槽型 | 厂家未确认轴向进入、横移上限或所需悬伸 |
| 波峰与侧壁余量 | 12 mm四刃不等齿距整体硬质合金刀,避空颈、不锈钢适用PVD涂层 | 残留波峰造成不可控满刀接触 |
| 底面精加工 | 条件允许时缩短伸出的底面刀,或经验证的平底硬质合金刀 | 未计入插铣刀尖造成的底部形状 |
| R6清角与入口去锐边 | 10 mm清根刀,另配双刃倒角刀 | 清角或倒角会侵占有效侧壁 |
横移量首先是刀具限制
按完整刀片与刀体组合选择插铣能力,CoroMill 210仅作为系统参考,不代表任一尺寸都能满足本例长悬伸。使用该组合规定的有效齿数和插铣进给资料,不套用侧向高进给铣削参数。韧性基体应付断续刃口负载,过大钝化则可能在薄余量处摩擦。涂层与冷却方式结合实际316L供货状态验证。
由开口逐步向内推进,横移步距受刀体许可限制,并模拟残留波峰、底面余量和干涉。到达深度后按允许的逃离动作先脱开受力侧,再上退;盲目原路快速提升可能让刃口擦过回弹表面或夹屑。冷却液应能把切屑带向开口,不能只看到刀柄附近有水就认为深处已供给充分。避免在同一波峰上反复轻蹭造成加工硬化。
粗刀要留下能安全精修的型腔
先测最高残峰,再让小刀受控清余量,随后半精和精侧壁。选四刃是兼顾刃口支承与容屑空间,不是齿数越多越好。低跳动夹持、足够夹紧长度、尽量短的接长共同决定稳定性。转速和进给应在实际设备上验证,本例不虚构去除率或寿命产量。
假设侧壁轮廓公差0.05 mm、底面Ra 1.6 µm,分深度检查侧壁坐标,并独立检验角部、底高及表面纹理。首轮下插后看后刀面磨损、切深处沟槽磨损和刀座压伤。排屑声音异常或碎屑反切增多时停下排查,不要一味降进给使刀刃进入摩擦区。
插铣常见疑问
同一把刀能先钻封闭入口吗?只有具体组合明确允许才行,本例从侧边开口进入。插完底面就是平的吗?不能假设,需计算刀尖包络并保留独立精底工序。
侧向负载能够稳定承受时,对比切向长刃肩铣方案;两种路线都应先核对深腔悬伸与排屑条件。
后续整体硬质合金侧壁刀要独立确定按吃刀量选择的切削参数,不能沿用插铣粗刀的轴向进给。


