中文: T490 LNMT切向刀片长刃铣削:高台阶侧壁如何配刀
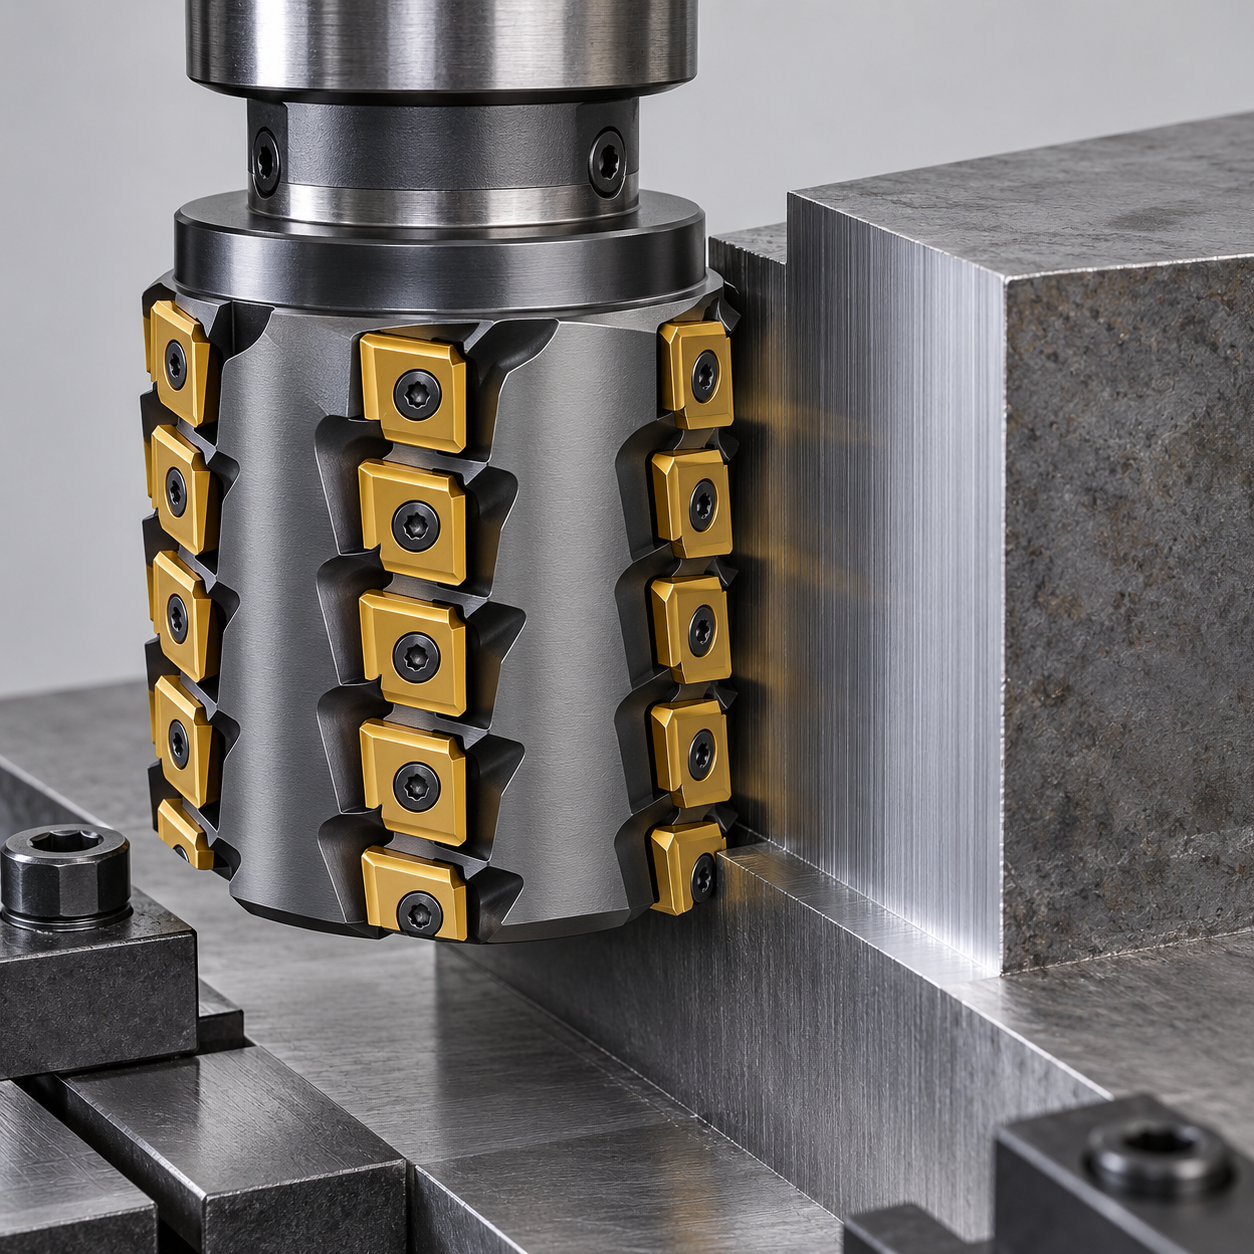
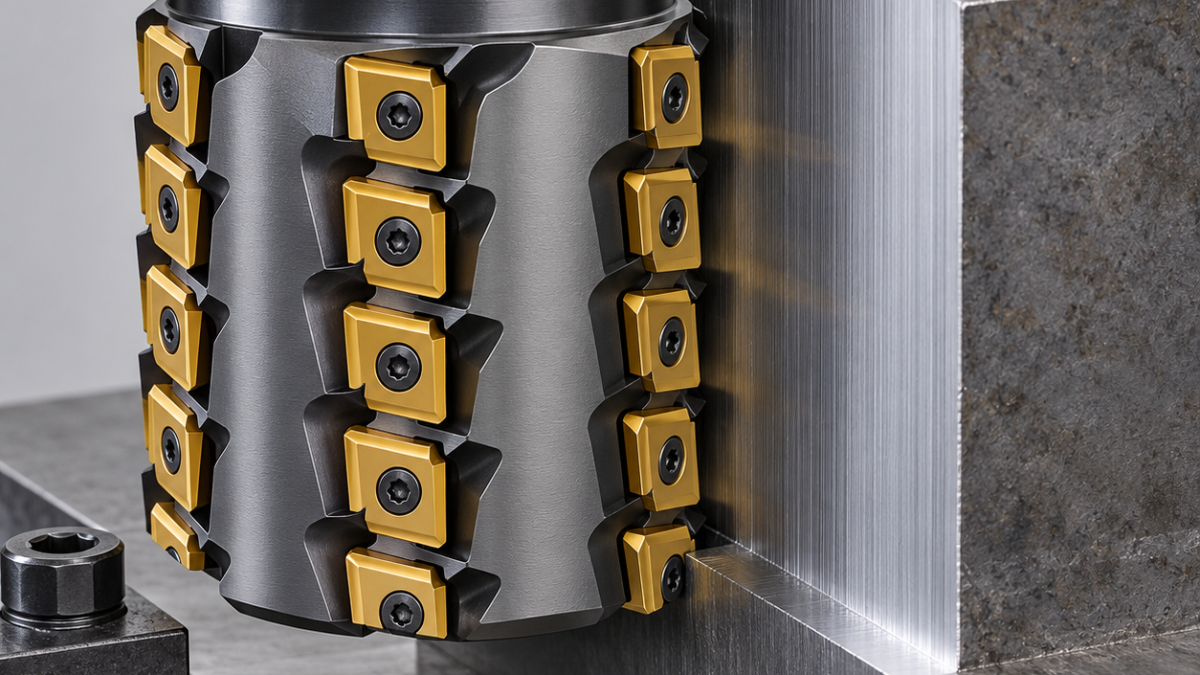
高台阶并不等于必须一次满高度重切。假设一块P20预硬钢滑块需要加工60 mm高的开敞侧壁,根部R2,侧壁直线度0.04 mm。选T490 LNMT系列切向长刃刀的理由,是刀芯和刀片支承有利于侧面去余量;真正需要确认的则是各排刀片接刀位置有没有留下足够且均匀的精加工余量。
图纸上的一面墙,刀具上是多排刃
先核对材料实际硬度和毛坯余量模型,不把所有P20都按同一硬度处理。A底面先加工并稳定支承,侧挡承担主要水平载荷,压板落在实体支承上,不挡刀具出口。长刃刀的有效刃长由多排刀片重叠组成,整把刀允许的轴向吃刀量不能由一片刀的目录切深直接推算。
| 图纸特征 | 候选配刀 | 决定性检查 |
|---|---|---|
| 60 mm开敞高台阶粗铣 | 约50 mm长刃刀体,匹配T490 LNMT 13系列刀片,排布覆盖所需高度 | 具体刀体刃长、齿距、功率及各排避让,不凭系列名称下单 |
| 侧壁清余量 | 同一刀体作经测量的径向半精加工 | 先消除粗铣台阶,不能假定各排切削直径一致 |
| 精侧壁及R2根部 | 20 mm四刃整体硬质合金圆角刀,R2,短刃并有经验证的避空颈 | 低跳动夹持,避免无必要的全长刃伸出 |
| 上缘去锐边 | 双刃硬质合金倒角刀 | 侧壁合格后再控制倒角宽度 |
若扭矩或侧向挠曲否决长刃方案,应比较替代后的完整工序。高进给、肩铣与插铣对照保留独立壁面精修任务,不只看换刀后的进给数值。
先算扭矩,再讨论齿数多不多
刀片基体应具有钢件断续铣削所需韧性,PVD涂层及刃口处理按供应商给出的硬度范围选择。过分锋利的轻切槽型可能在第一处断续入口崩角,过重钝化又会增加横向推力。刀体必须完整安装规定刀片,不通过随意拆片降低齿数。进给计算中的有效周向齿数也不是所有轴向刀片数量相加。
开敞侧面可在机床条件允许时采用顺铣,圆弧切入,稳定保持径向负载。核对所用转速处的实际可用扭矩,而不只看电机额定功率。若满高度切削超载,减小径向吃刀量,或用带受控重叠的分层路径。排屑空间或扭矩已受限时,不选密齿体。短刃单排肩铣刀虽然要多次下刀,只要接刀位置和余量更可控,仍是合理备选。
把接刀纹当成测量线索
粗后测量各排交界处剩余量,清除槽底与刀座残屑,再半精修。预硬钢不要停留摩擦,冷却方式保持一致。精刀采用平衡、低跳动夹持,核对避空颈和夹头全程不碰壁;长悬伸仍须试切验证。若必须分带精铣,只能在图纸允许时把接刀带避开功能接触区,不能私自改变有效表面要求。
分高度、分长度检验侧壁直线度,同时检A面垂直关系、R2和假设Ra 1.6 µm。某一高度持续出现横线,应追踪对应刀片排:座面夹屑、刀座损伤、局部后刀面磨损都不是整体改刀补能解决的。刃口微崩或局部受力印痕增加时及时停检,避免粗加工缺陷吃掉后续精余量。
长刃刀选型问答
切向刀片就能满高度重切吗?还要满足刀体承载、悬伸、扭矩和夹持条件。改一次直径补偿能消除全部接刀纹吗?各排包络不同就不能。
当横向力成为主要障碍,可比较深开口型腔的轴向插铣方案;精刀振动可结合低跳动刀柄检查分析,但应先查刀片座面。
若直壁连着成形曲面,曲面应采用球头半精刀余量检查;肩铣刀的直径补偿不能证明球面接触包络正确。


