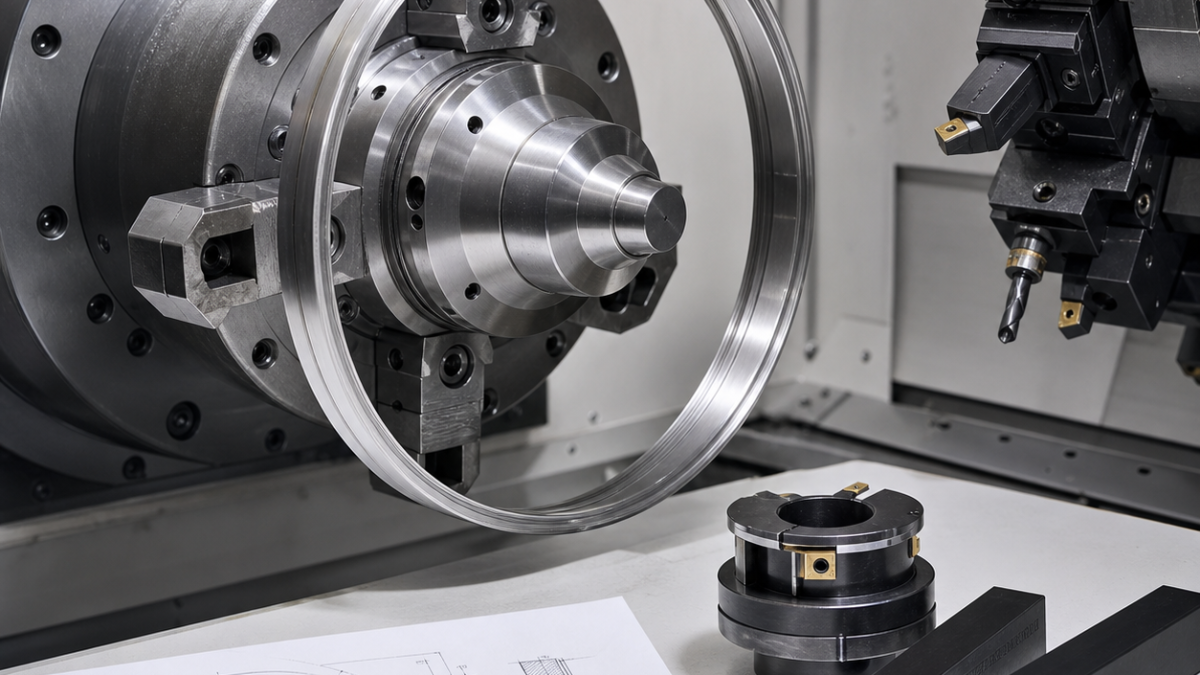
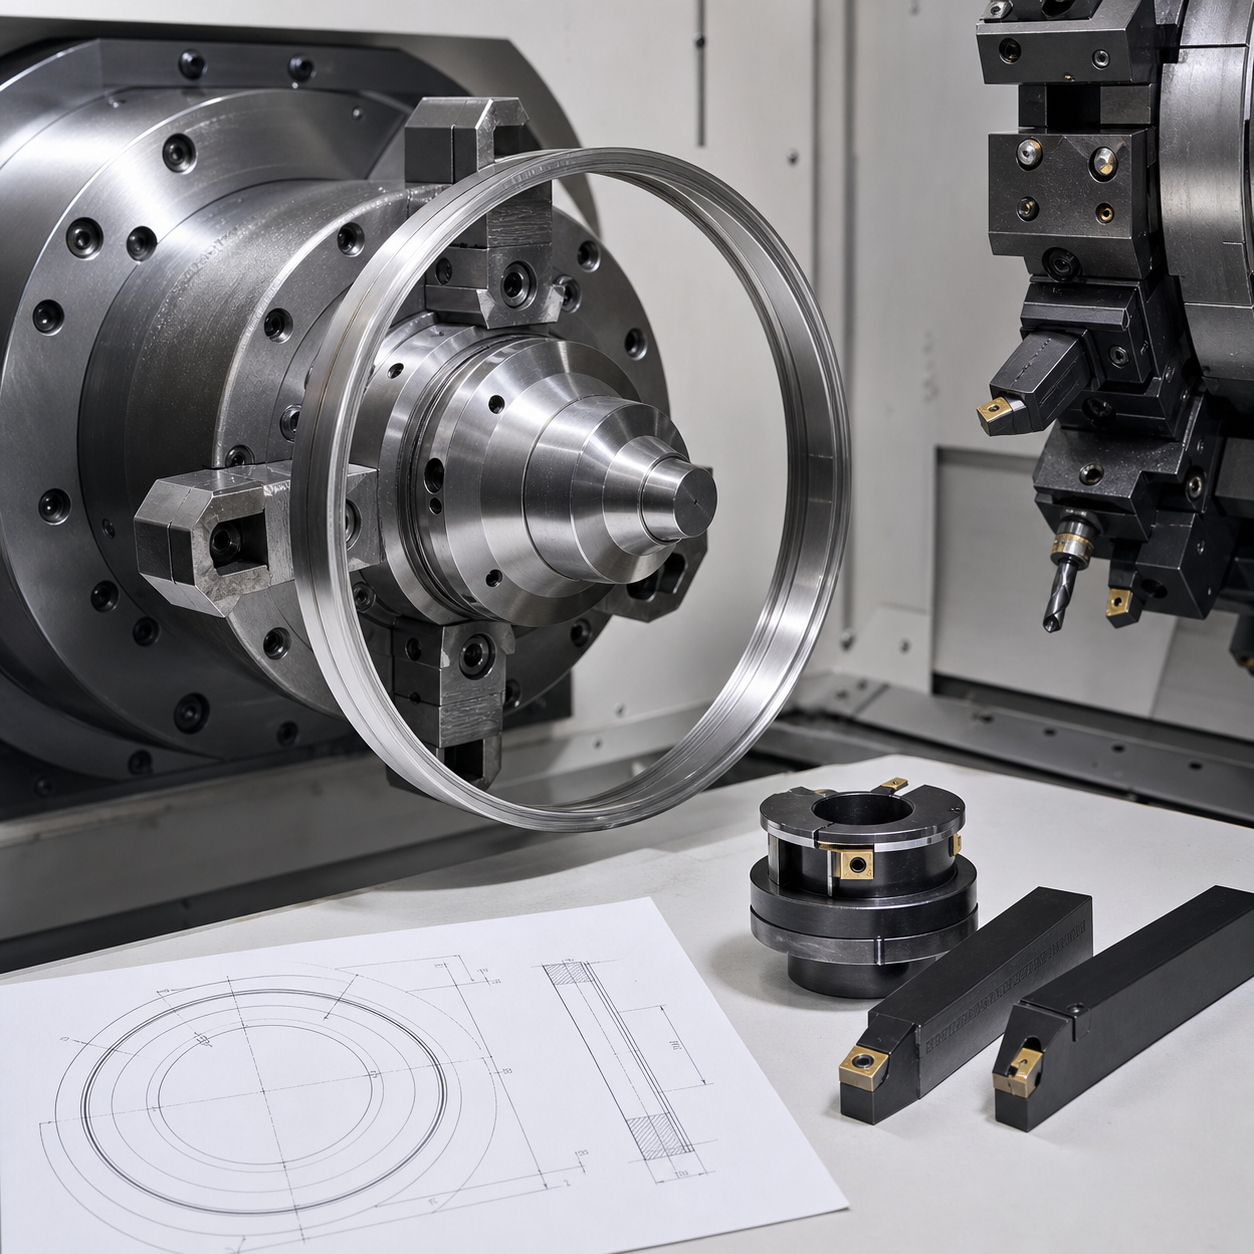
Français : Gamme d usinage de la bague Inconel 718
La principale difficulté vient de l’écrouissage, de la libération des contraintes et de la déformation sous serrage. La gamme crée d’abord une face et un alésage de référence, équilibre l’ébauche sur les deux côtés, puis utilise un mandrin expansible segmenté avec une pression minimale.
Une plaquette céramique SiAlON peut convenir à l’ébauche continue, tandis que la semi-finition et la finition utilisent un carbure positif et affûté. La circularité, le battement et les rainures doivent être contrôlés après desserrage. Les valeurs de coupe restent des bases d’essai à valider.
Pour comparer poches, trous, sièges, gorges et sections minces, consulter le centre d’outillage CNC des alliages de nickel.