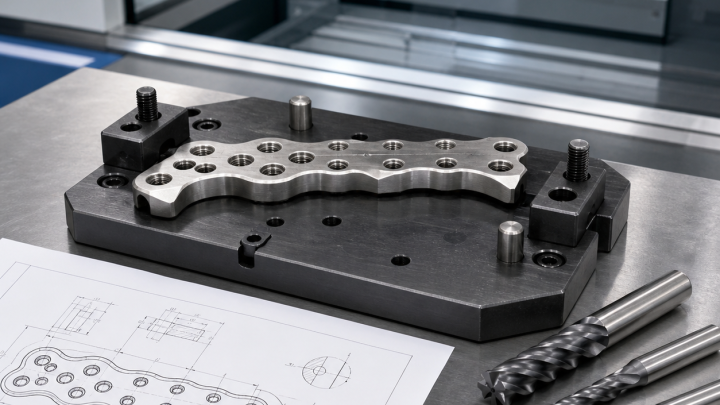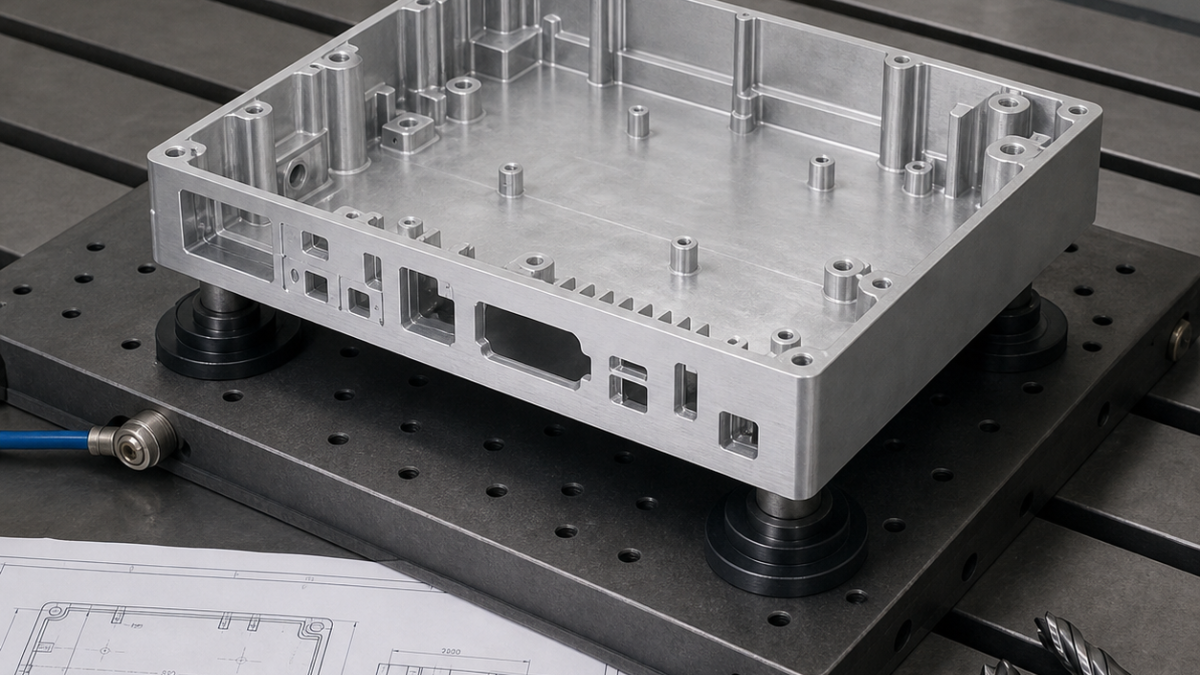
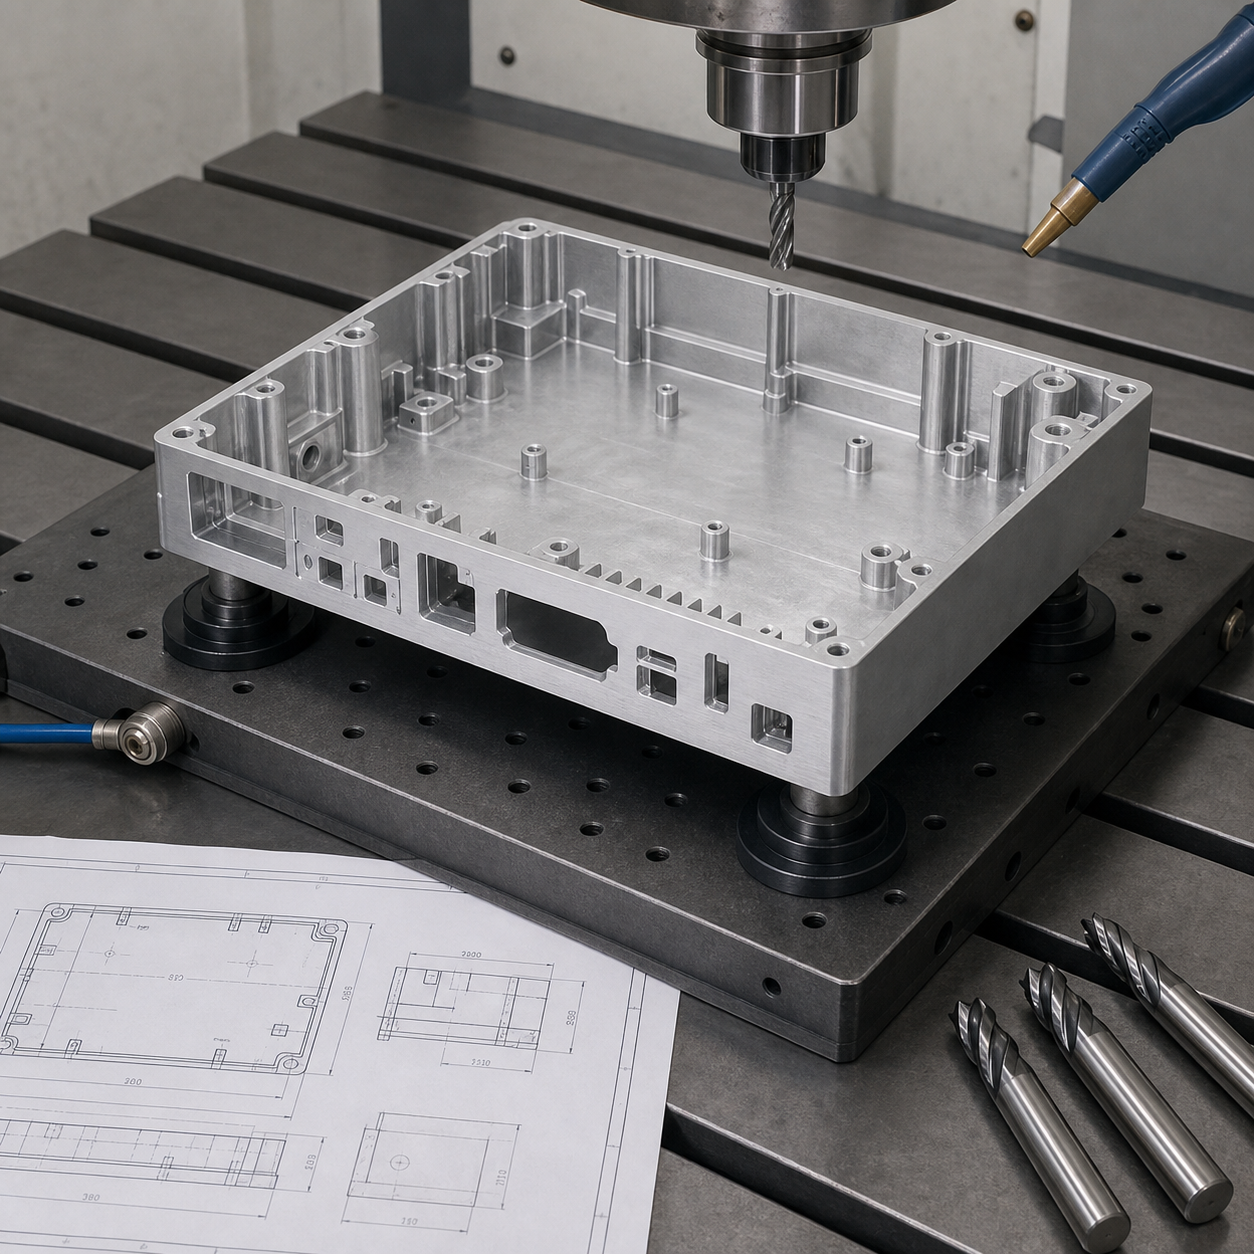
Français : Processus du boitier en magnesium AZ91D
La pièce associe un fond mince, des nervures, des ouvertures et une portée d’étanchéité. La seconde prise de pièce utilise les trous usinés et un montage à vide zoné, avec des appuis sous les intersections de nervures. Un contrôle de dépression doit interrompre le cycle en cas de perte de maintien.
Les outils doivent être très affûtés et offrir un grand volume de goujure. Les copeaux sont évacués en continu, et l’atelier doit disposer d’une évaluation des risques, d’un agent extincteur de classe D approprié et d’un personnel formé. La planéité est contrôlée après desserrage.