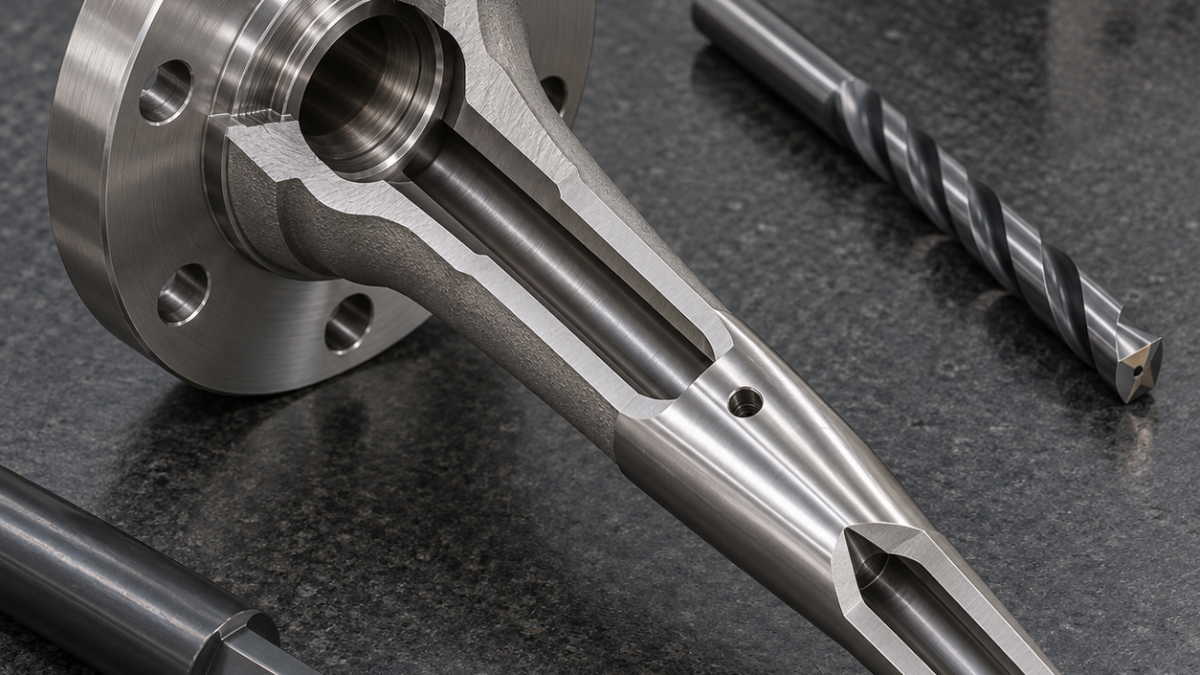
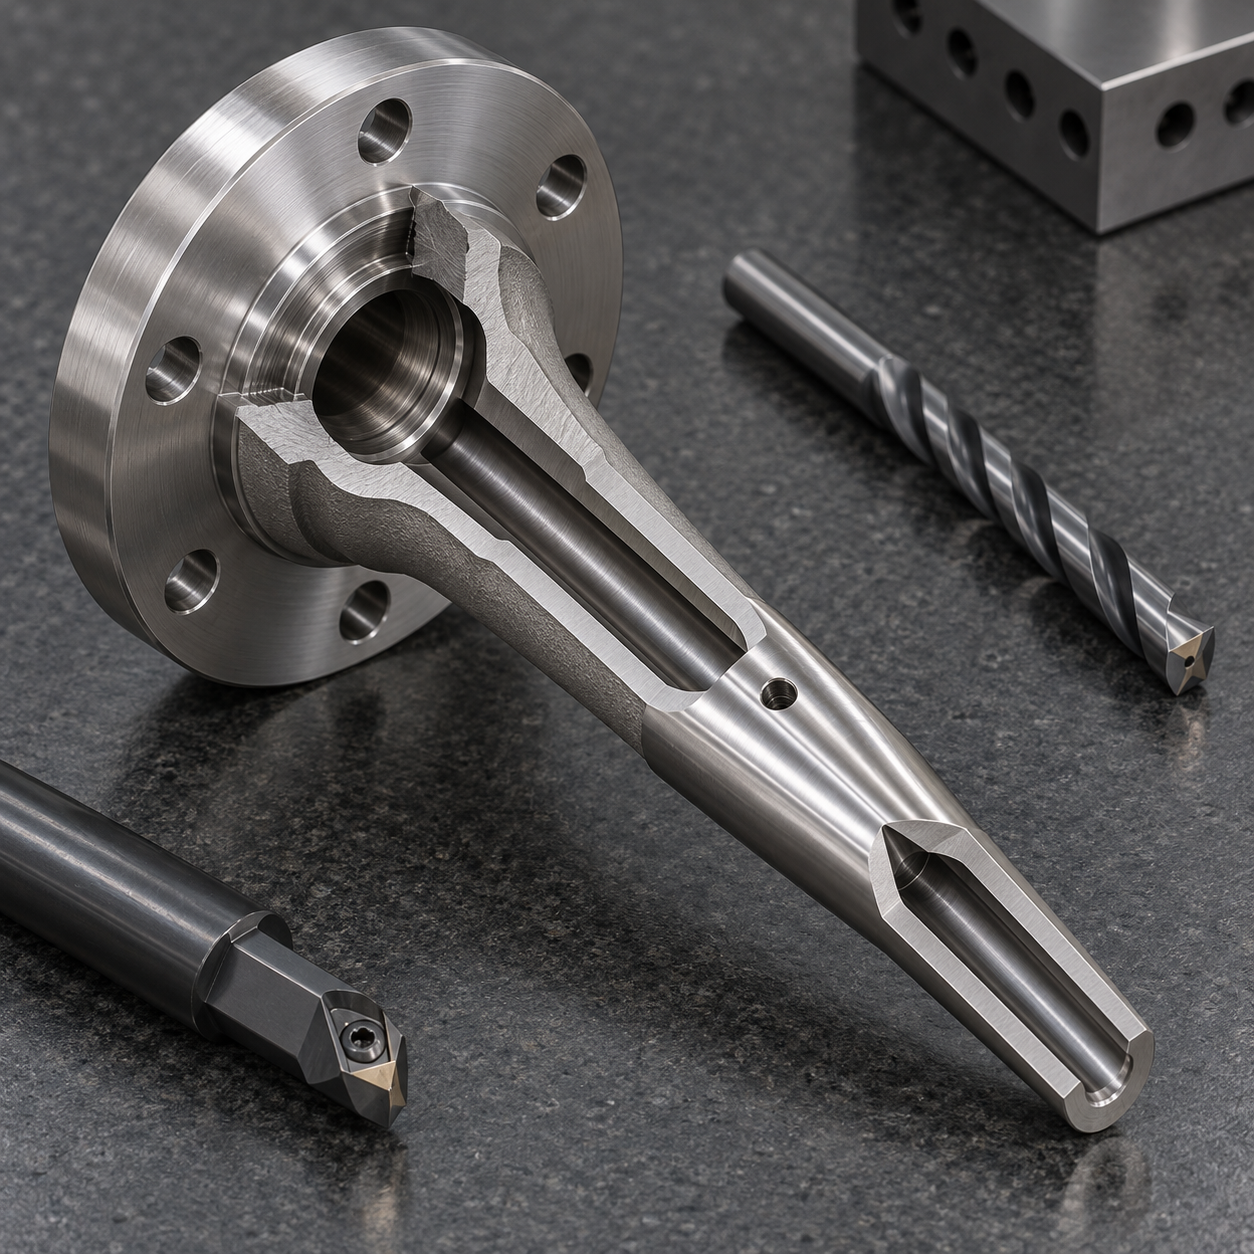
Español: Herramientas CNC para termopozo Inconel 600 con taladro profundo y vástago cónico
La intención de búsqueda no es solo perforar Inconel 600. El plano relaciona el taladro largo con el piloto de la brida, exige pared uniforme después de tornear el cono y prohíbe rebabas sueltas donde la purga cruza el conducto. Conviene fijar primero el eje funcional y dejar el orificio transversal para después de validar diámetro y descentramiento.
Leer el límite de presión antes de elegir la broca
La pieza forjada se sujeta en mordazas blandas sobre el piloto; se refrenta la brida y se desbasta el exterior. Una broca corta de 140 grados crea la guía y una broca cañón de metal duro, con refrigeración interna, deja material para acabar. Una barra de mandrinar antivibratoria corrige la boca y proporciona la referencia de medición.
Relación entre cada rasgo y su herramienta
| Elemento del plano | Herramienta y portaherramientas | Criterio / alternativa rechazada |
|---|---|---|
| Brida y cara de sello | CNMG de desbaste y CCGT afilada en portaherramientas rígido | Separa la cascarilla del acabado; una sola plaquita puede untar la banda de sello. |
| Guía y taladro 14xD | Broca piloto 140° y broca cañón de metal duro con refrigeración | La guía centra y la cañón evacua; una helicoidal larga deriva y recorta viruta. |
| Boca y transición | Barra de mandrinar amortiguada de 6 mm, TiAlN | Corrige la entrada; un escariador sigue el agujero desviado. |
| Vástago cónico fino | Plaquita positiva PVD de radio pequeño | Reduce fuerza radial; un wiper ancho flexiona la pared. |
| Purga e intersección | Microbroca corta de 2 mm y chaflanador inverso | Produce un borde verificable; el desbarbado manual no controla el interior. |
Secuencia del taladro y transferencia de referencias
El cono se tornea con una calidad tenaz PVD, geometría positiva y radio pequeño, sin detener el avance en la zona caliente. Una plaquita pulida demasiado aguda se astilla al tocar cascarilla; una geometría negativa aumenta la fuerza radial. El refrigerante debe alcanzar el filo y la broca cañón se retira antes de compactar la viruta.
Calor, endurecimiento y evacuación de viruta
Con la temperatura estabilizada se indica el piloto de brida y se compara el descentramiento en la entrada y al fondo. La medición neumática confirma el diámetro y el ultrasonido registra la pared mínima por posiciones angulares. Después se taladra la purga con microbroca AlTiN y se rompe el borde interior mediante una herramienta de chaflán posterior validada en probeta.
Comparaciones relacionadas: deep nickel-alloy port tooling; compound-angle probe features.
Preguntas sobre mecanizado de termopozos
¿Por qué no usar una broca helicoidal larga? La desviación y la viruta atrapada consumen la tolerancia de pared. ¿Qué define el eje? El piloto y la cara de sello. ¿Cuándo cambiar la broca cañón? Al cambiar el empuje, la tendencia del diámetro o la forma de la viruta.
Para comparar cavidades, agujeros, asientos, ranuras y secciones finas, consulte el centro de herramientas CNC para aleaciones de níquel.


