Related tooling references: Hardened D2 Trim Die Stripper Plate CNC Tool Selection for Slug Windows and Guided Punch Bores and Aluminum Nitride Power Module Carrier CNC Tool Selection for Isolation Pockets and Fragile Ribs.
Español: Herramientas para boss Haynes 230 con cono y agujeros
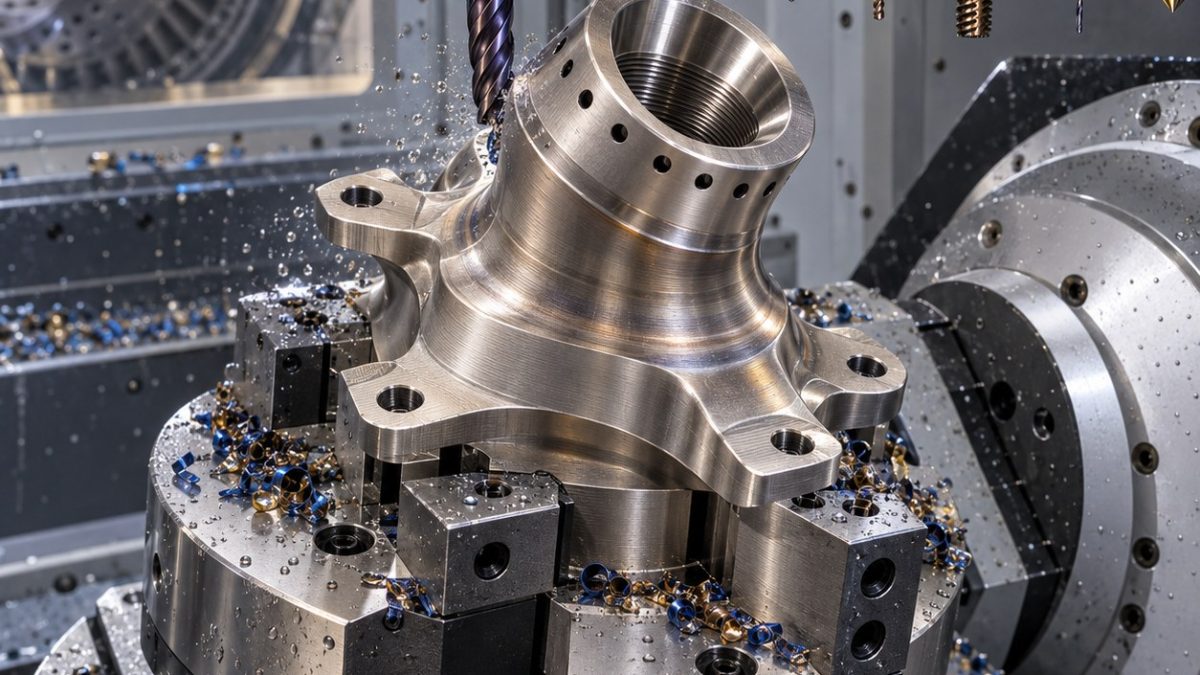
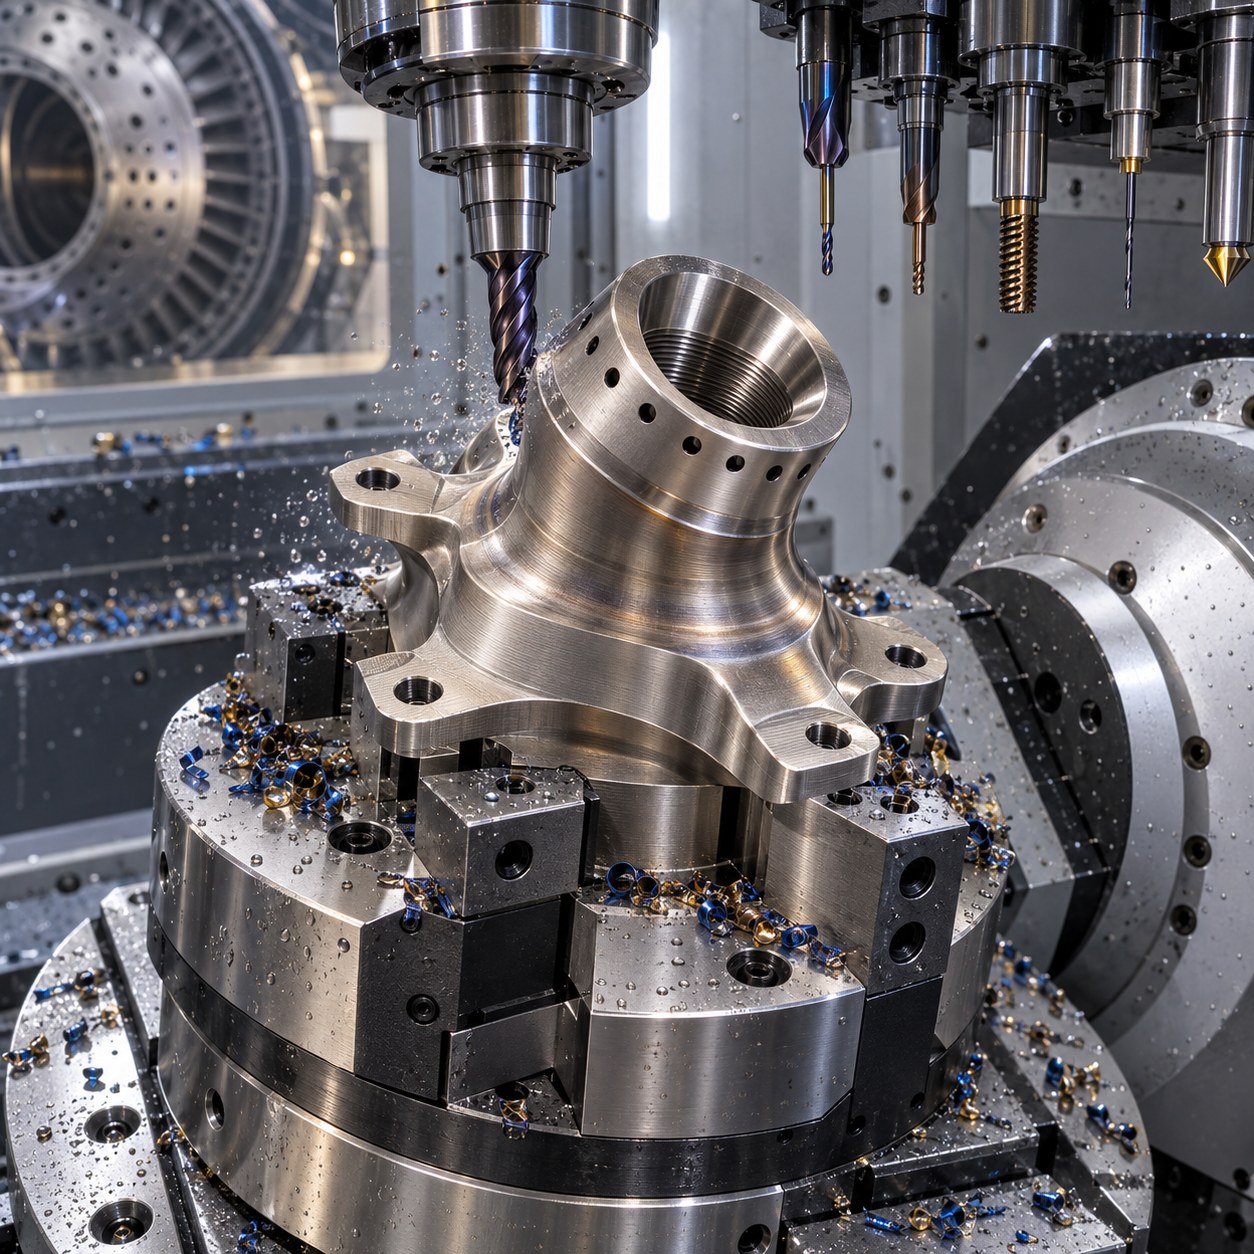
Este caso Haynes 230 responde qué carburo elegir cuando el plano combina cono de sello, agujeros pequeños y brida caliente. Se lee desde el sellado hacia fuera, porque una bolsa limpia no sirve si el cono fuga.
Plano del boss convertido en herramientas
| Elemento del plano | Herramienta y porta | Alternativa rechazada |
|---|---|---|
| Cono inclinado | Fresa carburo 10 mm y forma 60° | La bola deja marcas de fuga. |
| Agujeros | Broca carburo 1,2 mm TiAlN | EDM exige retirar recast. |
| Pads de brida | Alto avance 16 mm positivo | Una frontal pesada dobla el pad. |
| Rosca | Fresa de roscar carburo | El macho puede gripar. |
| Hombro | Fresa radio 6 mm con cuello | Evita roce. |
Secuencia para controlar calor
Se desbasta con la brida soportada, se semiacaba el cono, se taladran agujeros desde el lado estable y se fresa la rosca después de verificar el hombro.
Rebaba, viruta y vida en Haynes 230
Haynes 230 endurece por roce; la vida se decide por color de rebaba, ruido en el cono y deriva de agujeros.
Inspección del cono y agujeros
Se controla ángulo de cono, rosca, agujeros por pasador y borescopio, altura de pads y rebaba ampliada.
FAQ del boss
¿Por qué no usar bola en el cono?
Puede dejar crestas de fuga.
¿Qué manda primero?
El cono de sello.
¿Cuándo cambiar la broca?
Con deriva de pin o rebaba oscura.
Para decidir microbroca, soporte, apoyo de salida y control de rebabas, consulte la guía de decisiones para microtaladrado.


