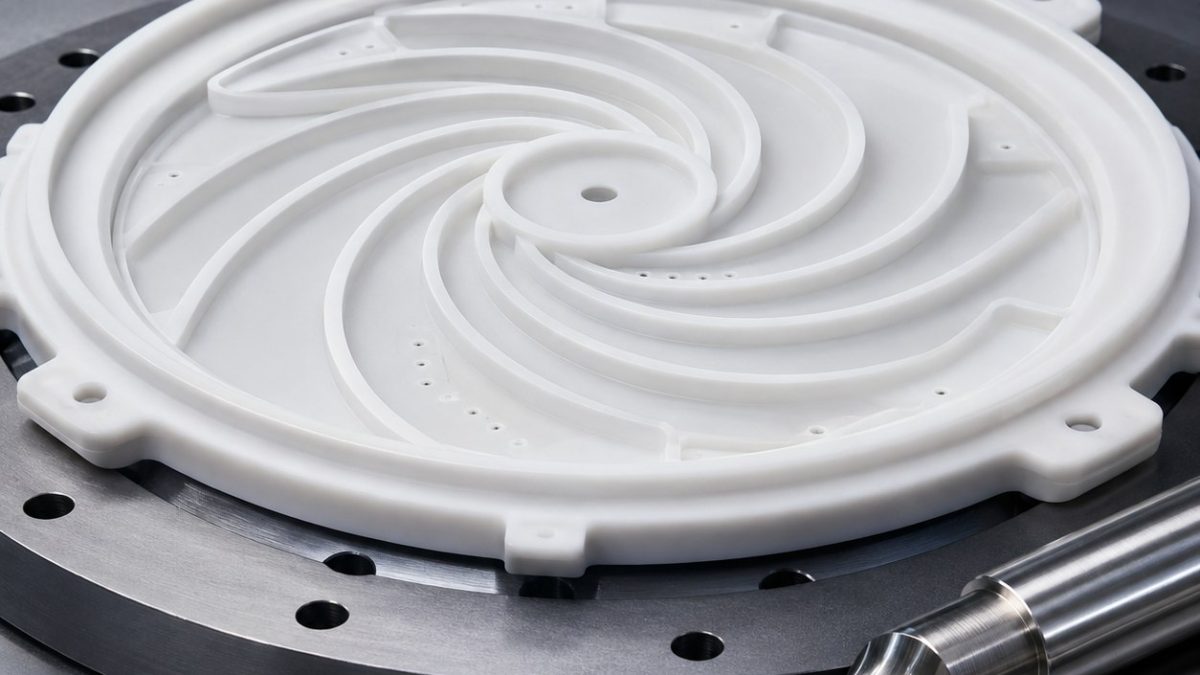
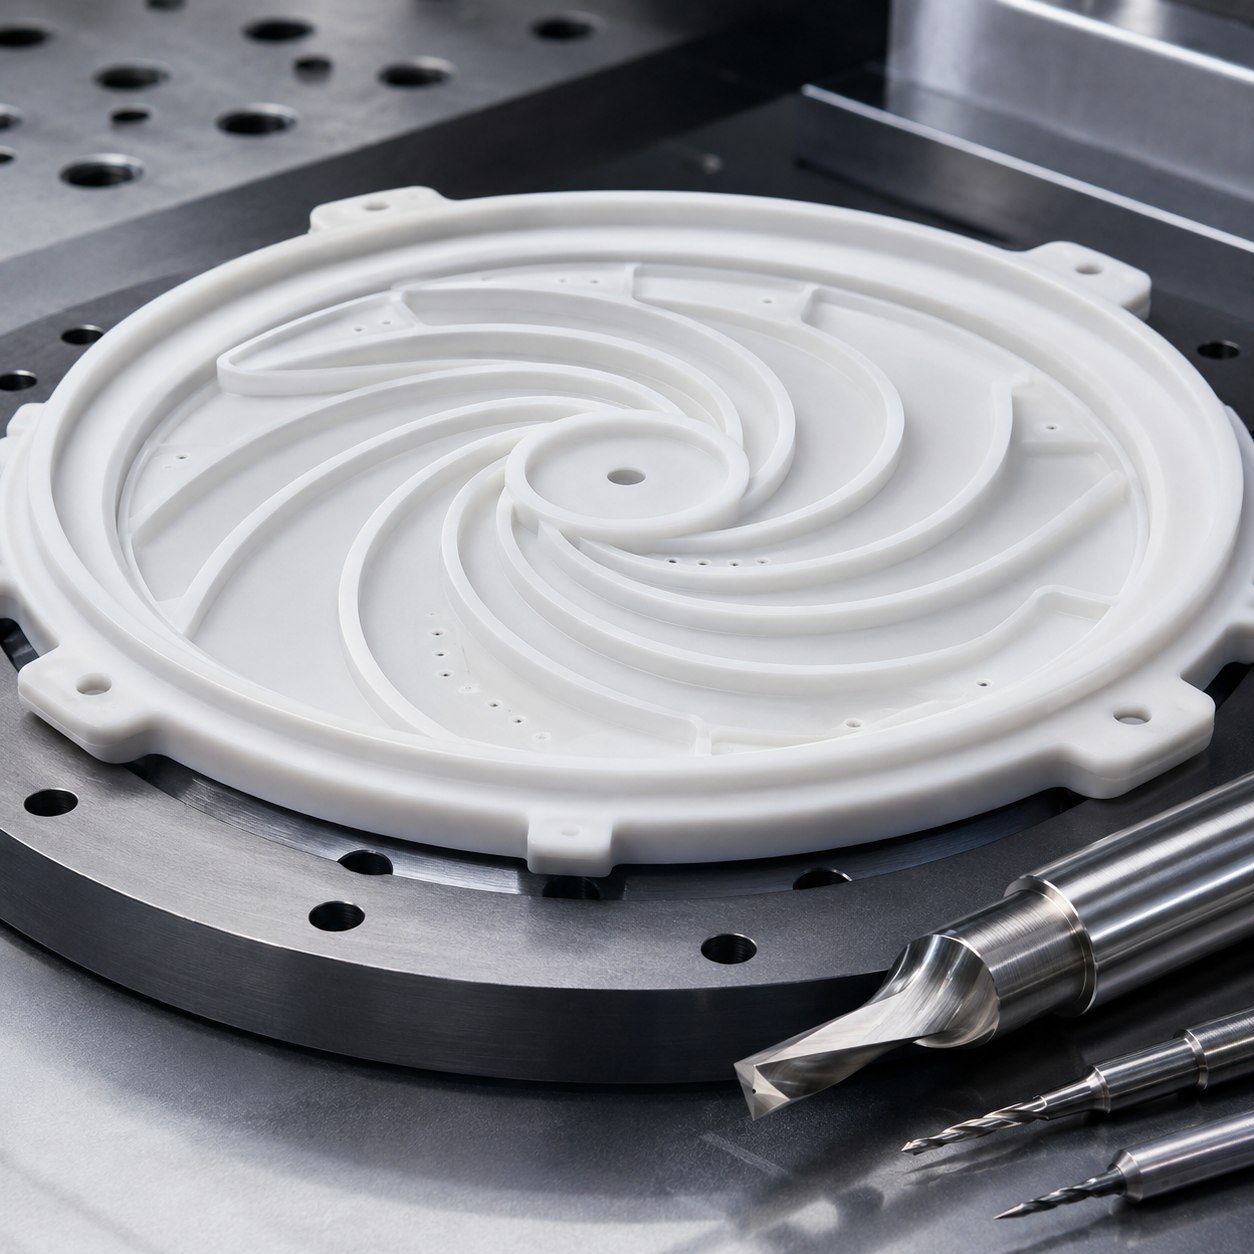
Русский: Инструмент для опоры мембраны ETFE
Главный риск — упругое восстановление после раскрепления; нагрев и тупая кромка также завальцовывают бурт ETFE.
Острые кромки для спирали и бурта
| Элемент чертежа | Инструмент, геометрия и держатель | Решение и отклоненная замена |
|---|---|---|
| Контур | Ø8 однозубая полированная карбидная фреза без покрытия | Мало тепла; многозубый черновой инструмент отклонен. |
| Спиральная прорезь | Ø2 двухзубая полированная фреза с шейкой в точной цанге | Вывод стружки и малая боковая сила. |
| Уплотнительный бурт | Ø3 полированная шаровая фреза с контролем биения | Чистые склоны без ручной шлифовки вершины. |
| Каналы | Ø4 однозубая фреза с наклонным входом | Нет следа врезания и спутанной стружки. |
| Отверстия продувки | Карбидное микросверло, подкладка и однозубая фасочная фреза | Нет завальцовки выхода. |
Малый вакуум и симметричное высвобождение
Вакуум действует только на сплошной обод. Обе стороны спирали обрабатываются симметрично с припуском 0,10 мм; после стабилизации температуры чистится бурт и сверлятся отверстия на подкладке PEEK.
Нагрев ETFE, спутанная стружка и радиус кромки
Сильную струю на пружину не направляют: применяют воздух, дозированный туман и вакуумную уборку между слоями. Следят за нагревом шпинделя и округлением фрезы Ø2; белая завальцовка стенки требует смены, а не увеличения коррекции.
Свободная пружина и высота уплотнения
Ширину спирали меряют в опоре и свободно, высоту бурта — бесконтактным профилометром, каждое отверстие — низконапорным расходом. Через 20 минут без зажима проверяют плоскость обода; функциональные поверхности — Ra 0,8 мкм без белой губы.
Вопросы по опоре ETFE
Почему полированный карбид без покрытия?
Для ETFE важнее острота и низкое трение; радиус покрытия способен тереть и нагревать полимер.
Когда чистить уплотнительный бурт?
После рассеивания тепла прорезания, пока сплошной обод мягко поддержан.
Как найти завальцовку на выходе?
Косым освещением и сравнением расхода при низком давлении по каждому отверстию.


