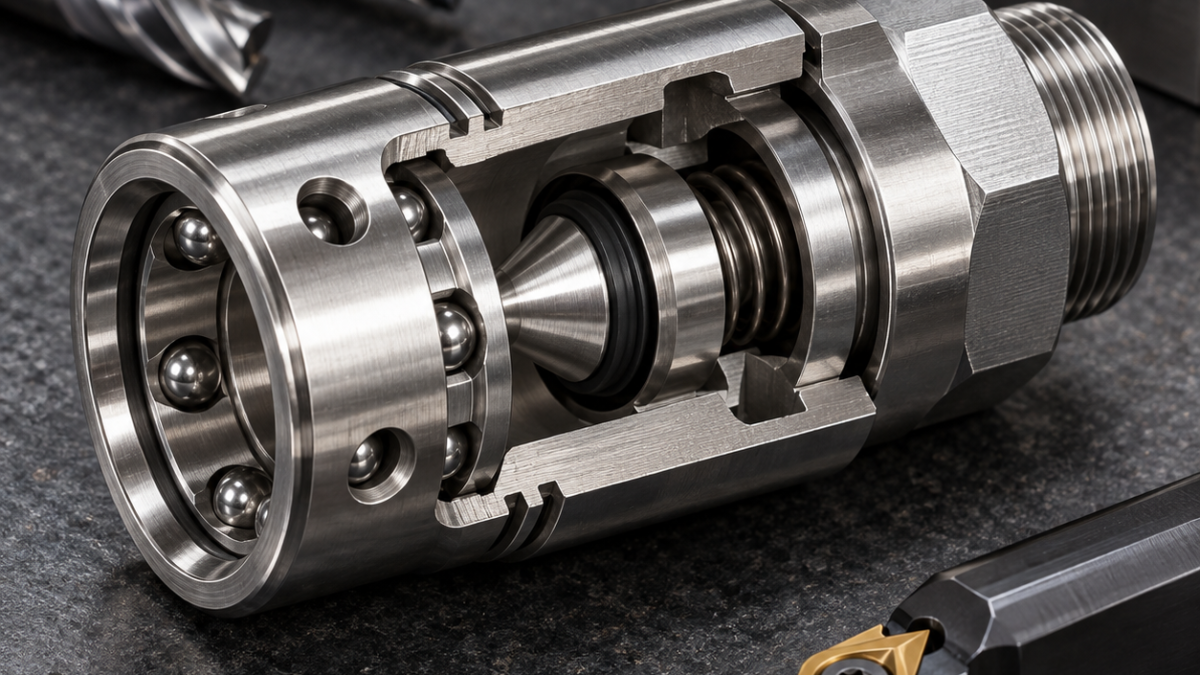
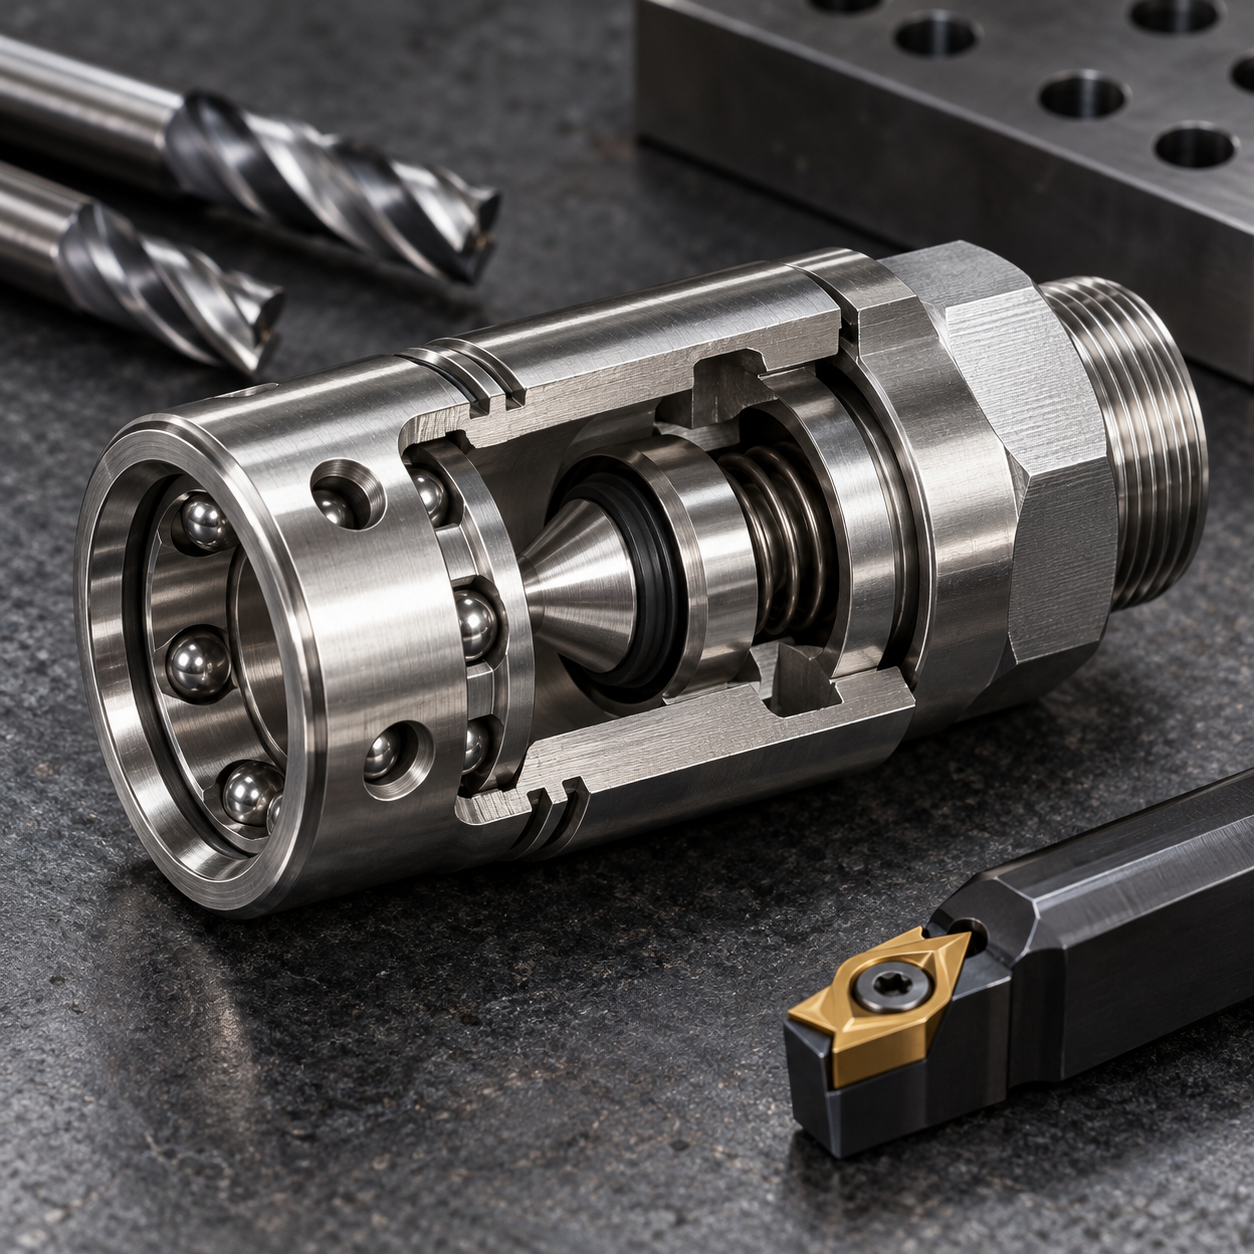
Español: Herramientas para enchufe rápido Custom 455 con asiento y orificios de bolas
El límite de fuga pertenece al cono y al piloto; la retención, a los agujeros de bolas. Son dos cadenas de referencia distintas. El proceso conserva el eje durante el envejecimiento y evita labios levantados en cada contacto.
Asignar cada tolerancia a su referencia funcional
Se desbasta en estado tratado por solución dejando stock equilibrado. Una barra antivibratoria termina piloto y cono de 30° en la misma orientación. Un escariador de forma seguiría la desviación.
Mapa de herramientas del enchufe
| Elemento del plano | Herramienta y portaherramientas | Criterio / alternativa rechazada |
|---|---|---|
| Piloto y cono | Barra carburo amortiguada 6 mm, PVD, radio 0,2 | Mismo eje; el escariador sigue el error. |
| Agujeros de bolas | Broca AlTiN 3 mm con refrigeración y microportapinzas | Bajo salto; HSS flexa. |
| Borde interior | Chaflanador inverso 1,5 mm | Arista medible, no raspada. |
| Ranura elástica | Cuchilla modular rígida e inserto PVD | Ancho estable. |
| Rosca | Fresa de roscar de metal duro TiAlN | Compensa diámetro; el macho atrapa viruta. |
Cono y piloto en un eje
El piloto acabado centra una pinza y un anillo partido sostiene la camisa. Una broca AlTiN interna de 3 mm abre los agujeros; interpolación corta calibra la entrada. La ranura usa cuchilla modular antes del fresado final de rosca.
Taladros sin deformar la camisa
Tras envejecimiento, CBN corrige el cono solo si el salto consume la reserva. Aire, azul de contacto, palpado de profundidades y boroscopio forman la aceptación. Ondulación, empuje y desgaste de esquina mandan el cambio.
Comparaciones relacionadas: seal-cone and cross-hole tooling; deep thread and grease-hole control.
Preguntas de mecanizado
¿Agujeros antes del piloto? La rebaba falsea la medición. ¿Una sola herramienta de forma? No, ranura y rosca desgastan distinto. ¿Prueba final? Geometría más caída de presión controlada.


