Related tooling references: GG25 Cast Iron Vacuum Pump End Cover CNC Tool Selection for Spiral Seal Groove and Dowel Bore Grid and Delrin AF Rotary Indexing Star Wheel CNC Tool Selection for Ratchet Teeth and Spring Detent Pockets.
English: CuCrZr Electrode Holder Tooling for Water Channel and Threaded Tip Seat
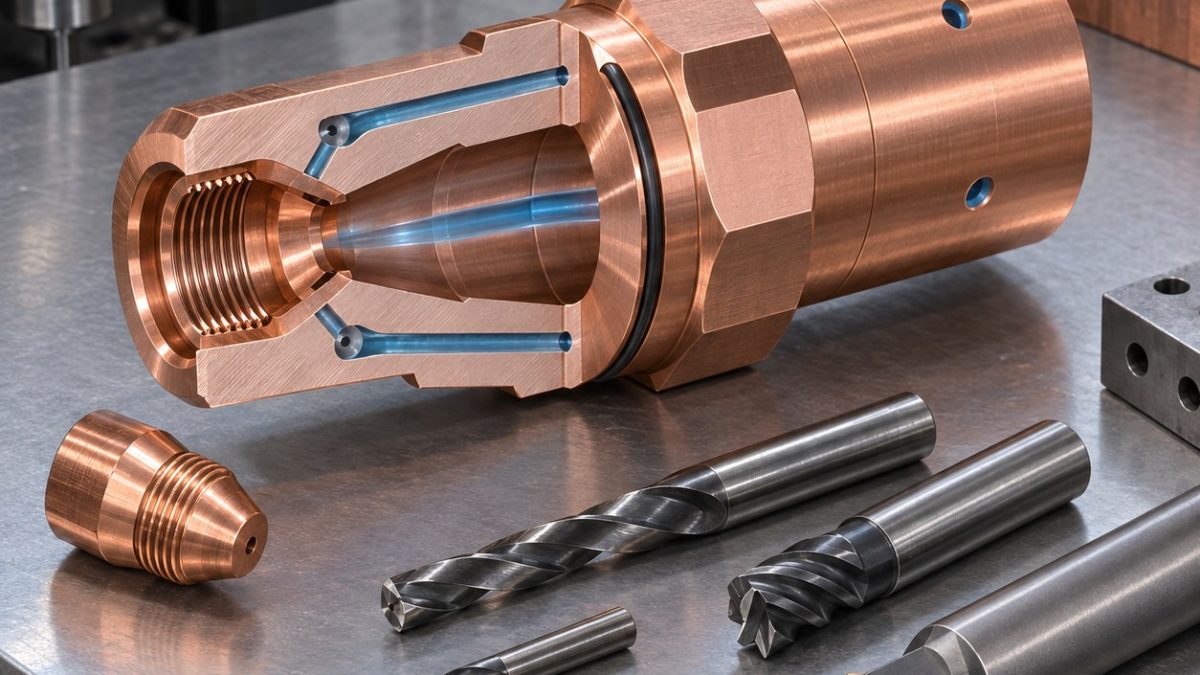
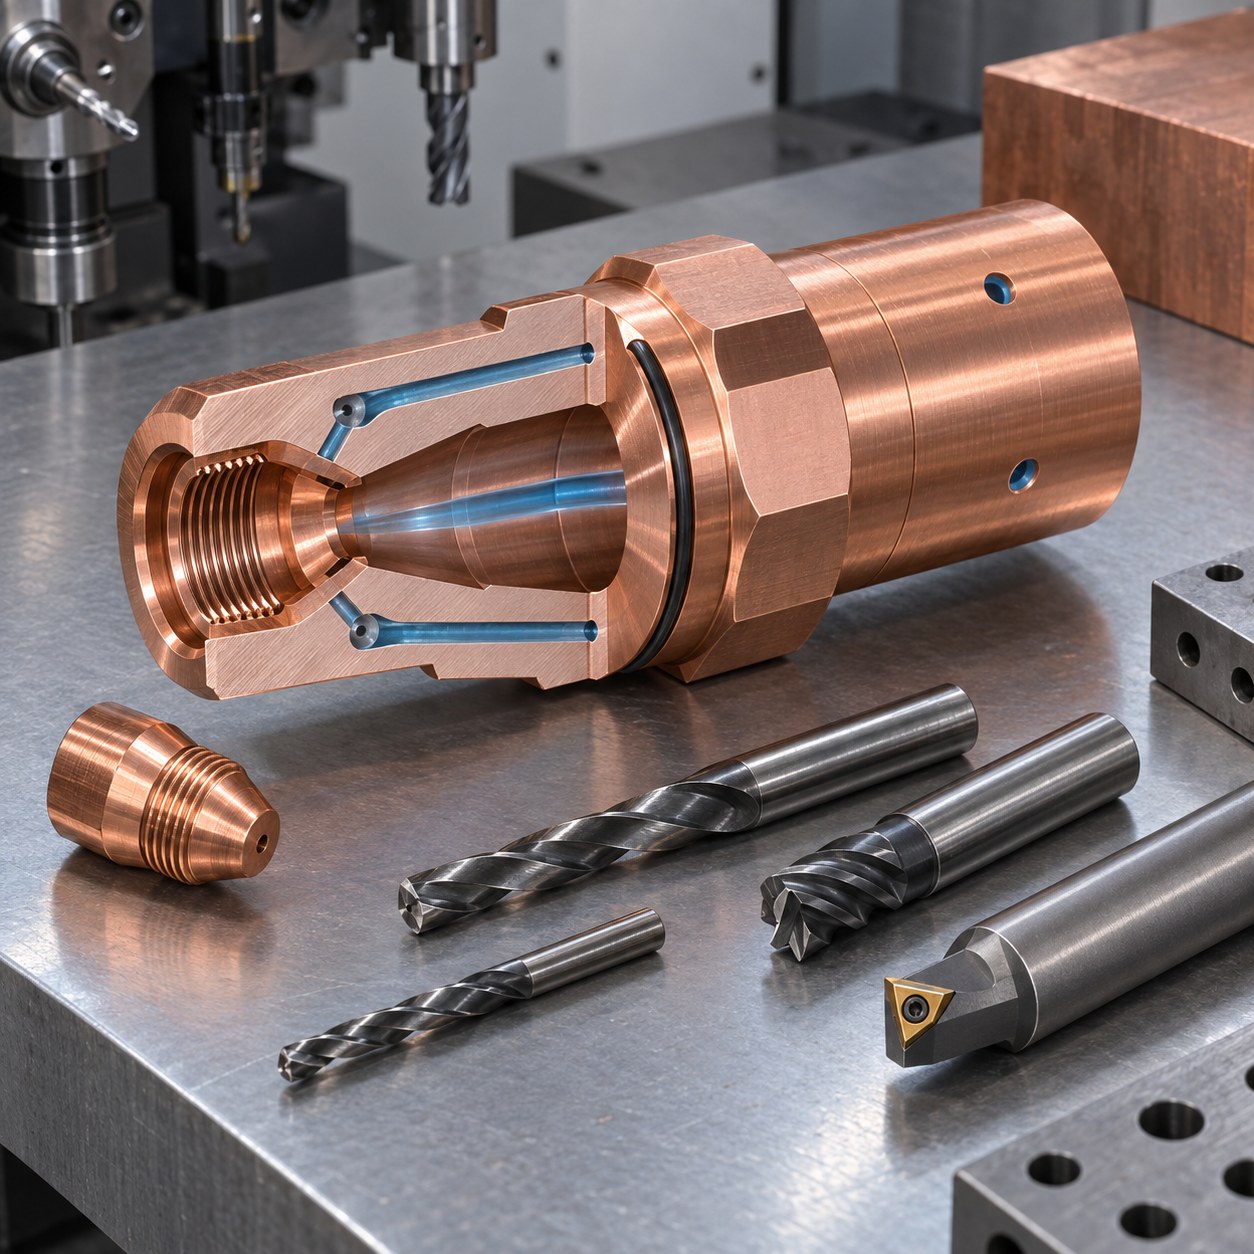
This CuCrZr electrode-holder case answers a practical search intent: which carbide tools should be chosen when a resistance welding holder drawing combines water flow, replaceable tip threading and seal geometry in one copper alloy body. The tooling plan is driven by heat removal and by preventing copper smearing in the threaded tip seat.
Drawing features converted into CuCrZr tool choices
| Drawing feature | Carbide tool and holder | Why this choice wins |
|---|---|---|
| Tapered water channel | 6 mm through-coolant carbide drill, semi-boring bar and 3-flute tapered finisher in hydraulic holder | The channel must guide flow without rubbing copper; a twist drill alone would leave taper error and smeared lips. |
| Threaded replaceable tip seat | Carbide thread mill after single-lip boring, TiB2 coating, runout below 0.01 mm | Thread milling controls chip evacuation; tapping is rejected because copper chips can gall and seize. |
| O-ring groove | 1.5 mm polished carbide grooving tool with neutral rake | Keeps groove corners clean without rolling CuCrZr into the seal flank. |
| Wrench flats | 10 mm sharp 3-flute carbide end mill in a short collet chuck | Cuts flats after bores so clamping loads do not distort the water channel. |
| Cross coolant ports | 1.2 mm carbide drill plus miniature back-chamfer cutter | Breakthrough burrs are removed inside the channel rather than left to restrict water flow. |
Machining order for cooling accuracy
Rough turn or mill the outside only enough for reference, drill and semi-bore the water path while the part is still rigid, then finish the taper before opening cross ports. The threaded tip seat is bored, thread-milled and checked before wrench flats are cut, because flat milling can relax the clamp section.
Copper alloy chip, burr and tool-life controls
CuCrZr is conductive but sticky. Sharp polished edges, TiB2 where useful, high coolant velocity and short chip evacuation paths are more important than heavy feed. Tool life is stopped by burr color, thread flank pickup and water-port restriction rather than by time alone.
Leak and fit inspection plan
Inspection combines thread gauge, bore gauge, borescope through the water channel, O-ring groove width and a low-pressure flow check. The cross-hole deburring pass is accepted only if it leaves no visible burr inside the taper.
CuCrZr tooling FAQ
Why not tap the CuCrZr tip thread?
Copper alloy chips can gall in a tap flute; thread milling gives cleaner chip evacuation and adjustable pitch diameter.
Which feature sets the first datum?
The water channel, because flow and tip seating depend on its axis.
How is internal burr risk checked?
By borescope and flow check after back-chamfering the cross ports.
中文: CuCrZr电阻焊电极座锥形水道与螺纹端座配刀
这个CuCrZr电极座案例回答一个实际长尾问题:电阻焊电极座图纸同时包含内冷水流、可换电极螺纹和密封结构时,应该怎样选硬质合金刀具。配刀核心是散热通道通畅,以及防止铜合金在螺纹端座里涂抹拉伤。
图纸特征转换为CuCrZr配刀
| 图纸特征 | 硬质合金刀具与刀柄 | 为什么这样选 |
|---|---|---|
| 锥形内冷水道 | 6 mm内冷硬质合金钻、半精镗刀、三刃锥度精刀,液压刀柄 | 水道要引导流量且不能擦伤铜;单靠麻花钻会留下锥度误差和涂抹边。 |
| 可换电极螺纹端座 | 单刃镗后用TiB2硬质合金螺纹铣刀,跳动低于0.01 mm | 螺纹铣利于排屑;攻丝因铜屑咬死和拉伤被拒绝。 |
| O形圈槽 | 1.5 mm抛光硬质合金槽刀,中性前角 | 槽角干净,不把CuCrZr翻卷到密封侧壁。 |
| 扳手平面 | 10 mm锋利三刃硬质合金立铣刀,短夹头 | 孔系完成后再铣平面,避免夹紧力扭曲水道。 |
| 交叉冷却孔 | 1.2 mm硬质合金钻加微型反倒角刀 | 突破毛刺在水道内去除,避免限制流量。 |
保证冷却精度的加工顺序
外形只加工到足够建立基准,趁零件刚性还完整时钻削并半精镗水路,然后精修锥度,再打开交叉冷却孔。螺纹端座先镗、再螺纹铣并检测,之后才铣扳手平面,因为平面加工可能释放夹持段应力。
铜合金切屑、毛刺和刀寿命控制
CuCrZr导热好但容易粘刀。锋利抛光刃口、必要时TiB2涂层、高速冷却和短排屑路径,比盲目加大进给更重要。刀寿命按毛刺颜色、螺纹侧壁粘屑和冷却孔阻塞趋势判断。
泄漏与装配检测方案
检测包括螺纹规、孔规、水道内窥镜、O形圈槽宽和低压流量检查。交叉孔反倒角只有在锥形通道内看不到残留毛刺时才接受。
CuCrZr配刀问答
CuCrZr端座螺纹为什么不攻丝?
铜合金切屑容易在丝锥槽内咬死;螺纹铣排屑更干净,也能微调中径。
哪个特征先建立基准?
内冷水道,因为流量和电极端座同轴都依赖它。
内部毛刺怎么确认?
交叉孔反倒角后用内窥镜和流量检查确认。
Español: Herramientas para portaelectrodo CuCrZr con canal
Este caso CuCrZr explica qué herramientas elegir cuando un portaelectrodo une agua interna, rosca de punta y sello. El plan busca flujo estable y evita que el cobre se unte en la rosca.
Del plano CuCrZr a herramienta
| Elemento | Herramienta y porta | Razón |
|---|---|---|
| Canal cónico de agua | Broca carburo 6 mm con refrigeración, mandrinado y acabado cónico | El canal guía caudal; solo broca deja error. |
| Asiento roscado | Mandrinado y fresa de roscar TiB2 | Evita agarre de viruta de cobre. |
| Ranura O-ring | Ranurador pulido 1,5 mm | No enrolla CuCrZr. |
| Planos de llave | Fresa 10 mm, 3 labios | Se hace después de los agujeros. |
| Puertos cruzados | Broca 1,2 mm y back-chamfer | Quita rebaba interna. |
Secuencia para precisión de agua
Se mecaniza exterior mínimo, luego canal de agua con la pieza rígida, después cono y puertos cruzados. La rosca se fresa antes de los planos de llave.
Viruta, rebaba y vida en cobre
CuCrZr pega la arista; se usan filos pulidos, TiB2 si ayuda, refrigeración fuerte y evacuación corta. La vida se mide por rebaba, pickup y restricción de agua.
Inspección de fuga y ajuste
Se controla rosca, diámetro, canal con boroscopio, ranura O-ring y flujo de baja presión.
FAQ CuCrZr
¿Por qué no machuelo?
La viruta de cobre puede agarrarse; fresar rosca evacua mejor.
¿Qué datum manda?
El canal de agua.
¿Cómo ver rebaba interna?
Boroscopio y prueba de flujo.
Français: Outils pour porte-électrode CuCrZr à canal
Ce cas CuCrZr choisit les outils quand un porte-électrode réunit eau interne, filetage de pointe et joint. La gamme protège le débit et évite le collage du cuivre.
Du plan CuCrZr au choix d’outil
| Élément | Outil et porte-outil | Raison |
|---|---|---|
| Canal d’eau conique | Foret carbure 6 mm arrosé, alésage et finition conique | Le canal garde le débit; foret seul trop imprécis. |
| Siège fileté | Alésage puis fraise à fileter TiB2 | Évite le grippage du cuivre. |
| Gorge O-ring | Outil gorge poli 1,5 mm | Ne roule pas le CuCrZr. |
| Méplats | Fraise 10 mm 3 dents | Après les alésages. |
| Ports croisés | Foret 1,2 mm et outil arrière | Élimine la bavure interne. |
Séquence pour précision d’eau
Extérieur minimal, canal d’eau pendant que la pièce reste rigide, puis cône et ports croisés. Le filetage est fraisé avant les méplats.
Copeau, bavure et durée cuivre
Le CuCrZr colle au tranchant; arêtes polies, TiB2 utile, arrosage fort et sortie copeau courte. La durée se juge par bavure, collage et restriction.
Contrôle fuite et montage
Contrôle filetage, alésage, boroscope, gorge O-ring et débit basse pression.
FAQ CuCrZr
Pourquoi pas tarauder ?
Le copeau cuivre peut gripper; la fraise évacue mieux.
Quel datum ?
Le canal d’eau.
Bavure interne ?
Boroscope et débit.
Русский: Инструмент для держателя CuCrZr
Случай CuCrZr выбирает инструмент для держателя электрода с водой, резьбой наконечника и уплотнением. План защищает поток и не дает меди размазываться.
Чертеж CuCrZr и выбор инструмента
| Элемент | Инструмент и оправка | Причина |
|---|---|---|
| Конический водяной канал | Карбидное сверло 6 мм с СОЖ, расточка и конусная фреза | Один сверл оставит ошибку конуса. |
| Резьбовое седло | Расточка и резьбофреза TiB2 | Без закусывания медной стружки. |
| Канавка O-ring | Полированный резец 1,5 мм | Не заминает CuCrZr. |
| Лыски | Фреза 10 мм 3 зуба | После отверстий. |
| Поперечные порты | Сверло 1,2 мм и обратная фаска | Убирает внутренний заусенец. |
Порядок для точного охлаждения
Сначала минимальный наружный контур, затем водяной канал при жесткой детали, после — конус и поперечные порты. Резьбу фрезеруют до лысок.
Стружка, заусенцы и ресурс меди
CuCrZr липнет к кромке: нужны полировка, TiB2 по месту, сильное охлаждение и короткий выход стружки. Ресурс по заусенцу, налипанию и потоку.
Контроль утечки и посадки
Проверяют резьбу, диаметр, канал бороскопом, O-ring и малый поток.
Вопросы CuCrZr
Почему не метчик?
Медная стружка закусывает; резьбофреза выводит лучше.
Какая база главная?
Водяной канал.
Как найти внутренний заусенец?
Бороскоп и проверка потока.