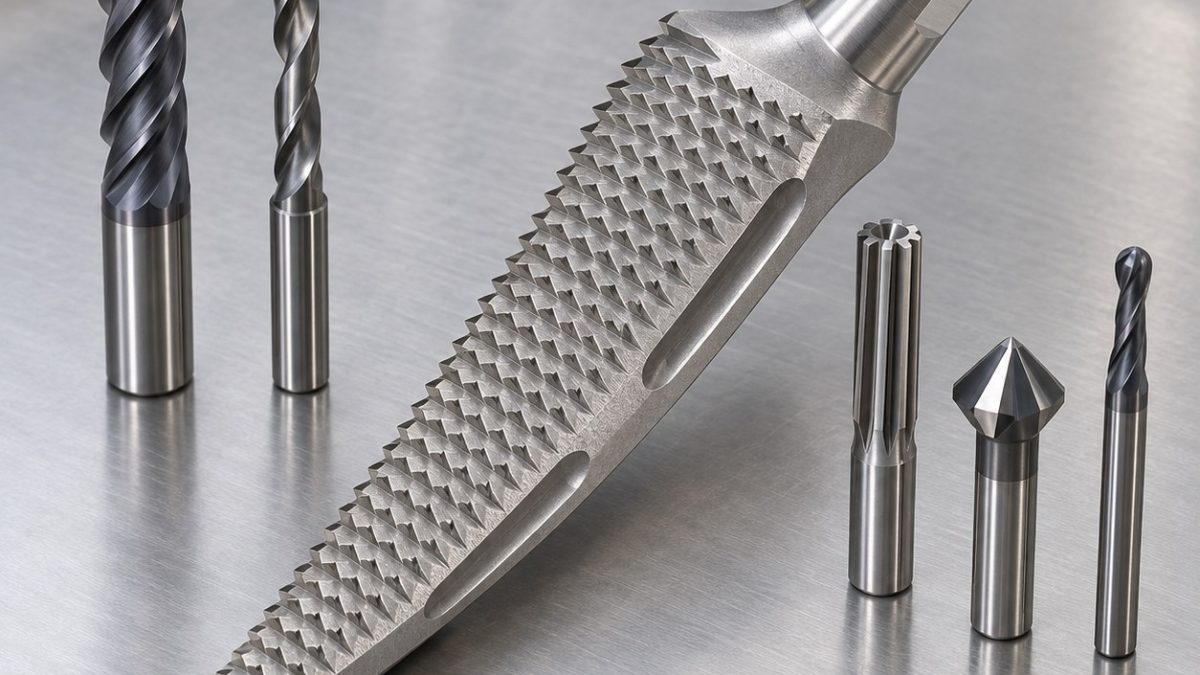
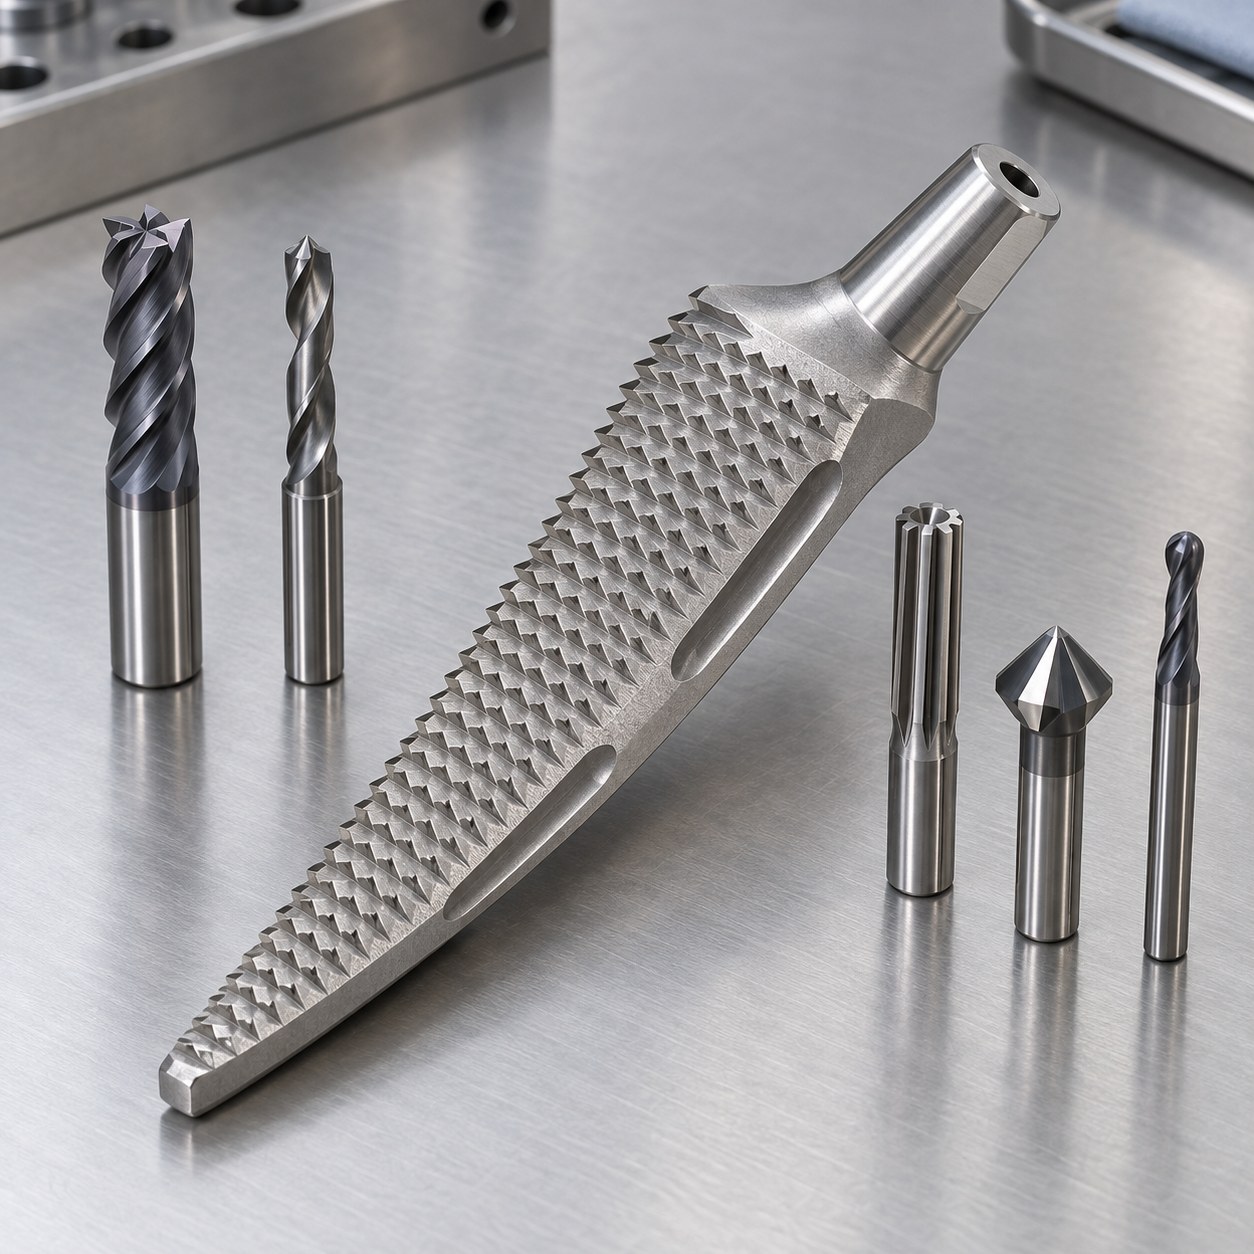
中文: CoCrMo骨科试模拉刀锯齿与连接孔配刀
本案例回答“CoCrMo重复锯齿怎样配刀,既不破坏连接孔基准,又不烧伤齿尖”。假设图纸以铰制手柄连接孔和定向平面控制锥形包络,齿高按多个截面站位检测,而不是只看整体轮廓。本例属于非植入试模工具,不作临床声明。
铣齿前保护手柄基准
先完成连接孔和定向面,再以内胀芯轴定位并用平面止转。锥体两侧交替粗加工以平衡负载;先加工排屑槽,再由连接孔轴线分度齿列,使用新小径刀按截面站位递增顺序精修齿尖。
粗加工锥体时避免表面硬化
CoCrMo同时具有磨蚀性和蓄热性。必须保持切屑负荷,把稳定冷却送到齿根,并按刀具加工长度跟踪主轴功率。多排齿同时出现镜面擦亮、褐色细屑或相同齿尖圆化,说明刀刃磨损,而不是几何补偿问题。
为每个齿部特征匹配刀具
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 锥形本体粗加工 | 10 mm五刃变螺旋AlTiN微粒硬质合金刀,热缩刀柄 | 动态侧铣限制径向力;四刃全宽刀路会让硬合金过热。 |
| 锯齿根槽 | 3 mm四刃TiAlN加强芯硬质合金刀,8 mm有效伸长,液压刀柄 | 短伸出抗弯;长颈刀尚未达到齿形公差就会振动。 |
| 齿侧与齿尖精加工 | 2 mm锥形球头AlCrN硬质合金刀,轻微刃口钝化,高精筒夹 | 分度残高刀路控制齿侧;尖V形刀一次接触宽度过大。 |
| 连接孔 | 硬质合金钻、半精镗及6 mm多刃带内冷硬质合金铰刀 | 先镗纠正位置再铰尺寸;钻后直接铰只会跟随初始偏斜。 |
| 排屑槽与定向面 | 4 mm四刃圆角刀加6 mm五刃精铣刀 | 圆角避免应力缺口;锯片铣刀会留下难接近的出口毛刺。 |
检查截面、刃口与清洁性
检齿前先确认连接孔尺寸和定向面角度。用影像系统扫描三个规定截面,对比齿根圆角和齿尖高度,并放大检查排屑槽出口。若假设工艺需要渗透检测或清洗验证,应与尺寸验收分开。
实用配刀问答
为何铰孔后使用内胀芯轴?
它让功能连接孔成为旋转基准,并避免夹持锯齿表面。
齿尖是否适合滚抛去毛刺?
默认不适合;无控制滚抛会圆化各站齿高,应采用已验证的局部刃口工艺。
PEKK Aerospace Harness Clamp CNC Tool Selection for Curved Saddle and Retention Ears · Ti-6Al-7Nb Dental Drill Guide CNC Tool Selection for Angled Sleeve Bore and Tooth Saddle


