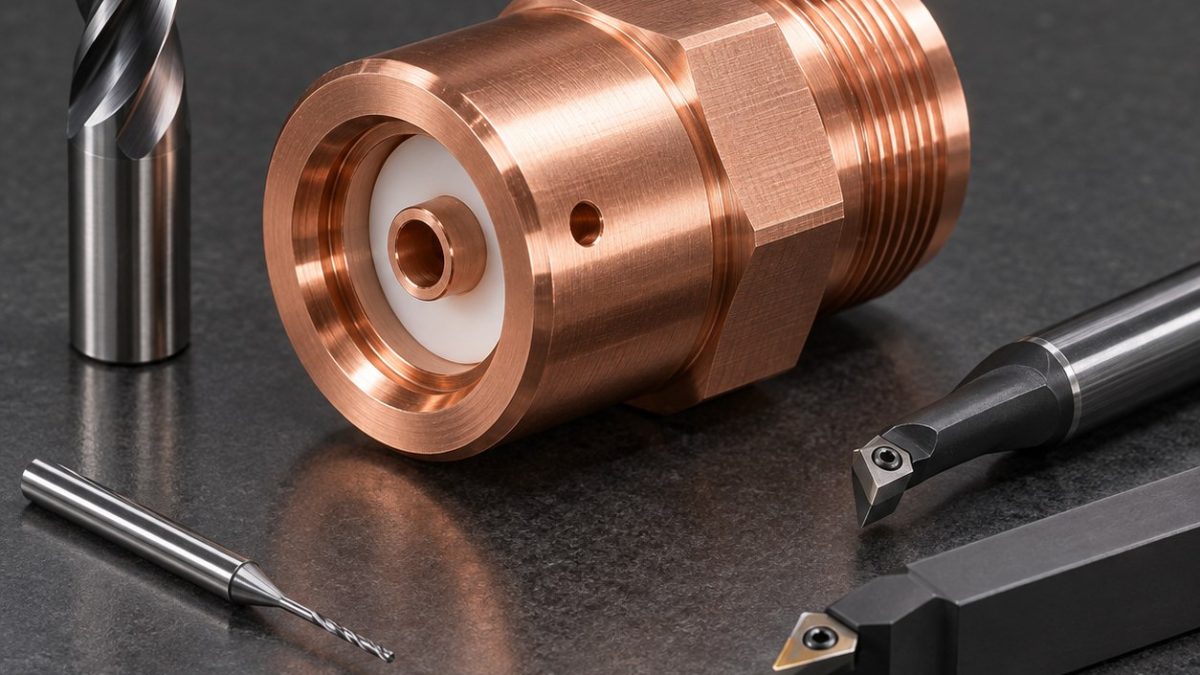
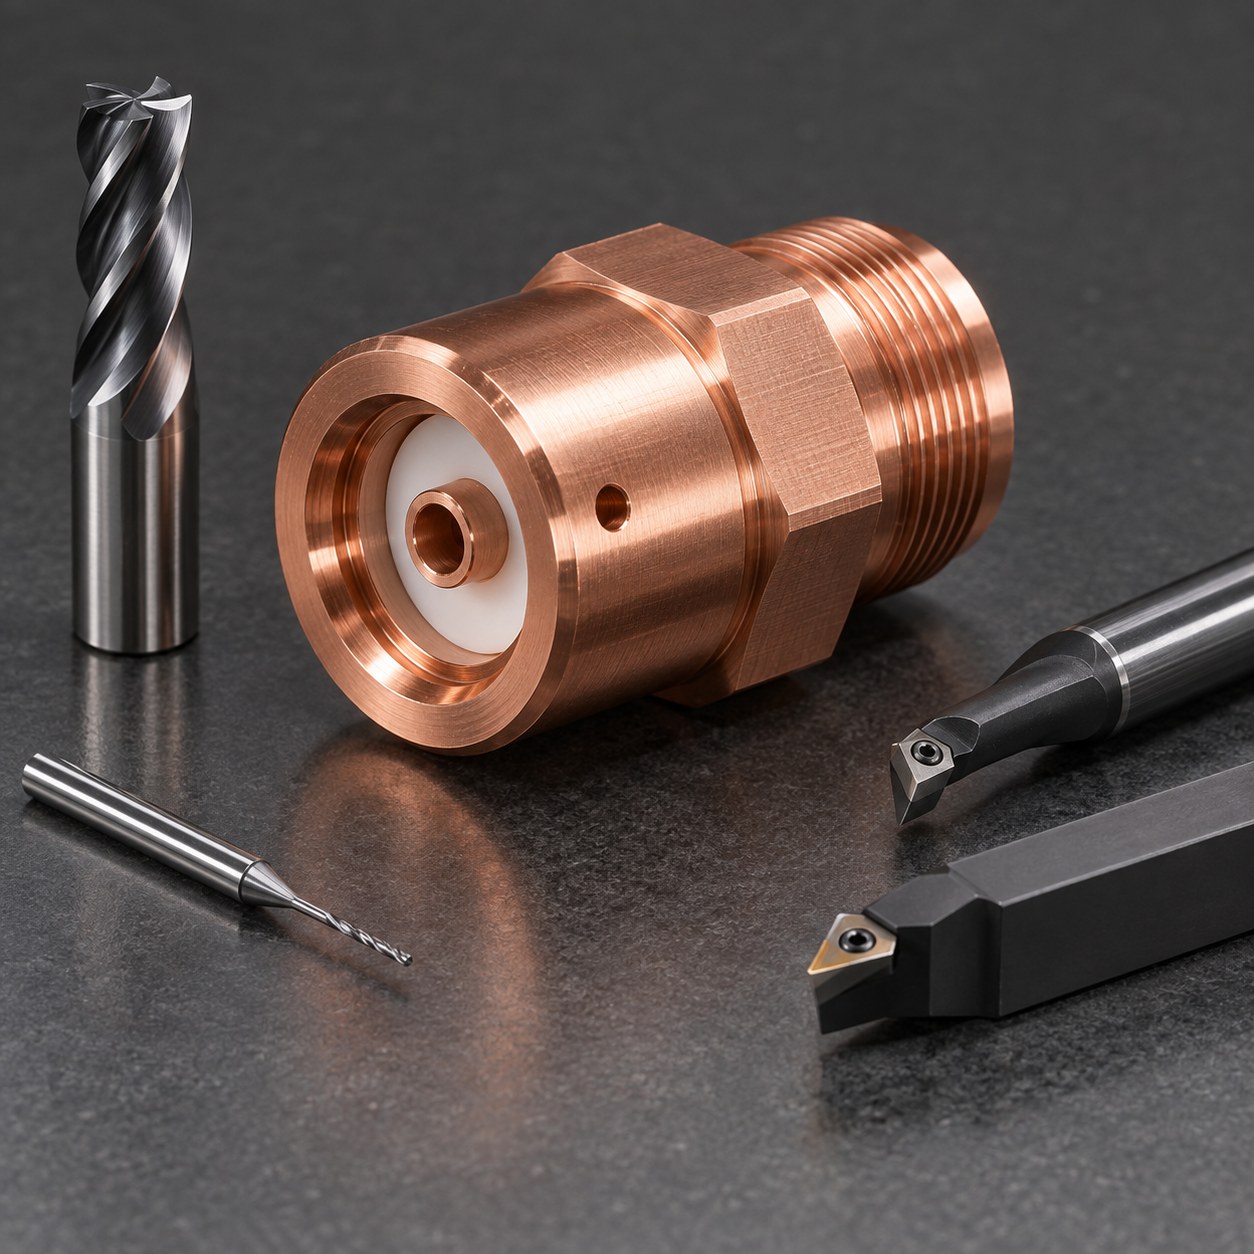
中文: C14500碲铜射频馈通壳体绝缘沉孔与径向排气孔配刀
本案例讨论径向排气孔贯穿后,怎样通过配刀保持薄环形射频基准与绝缘沉孔同轴。图纸由连接器端面和导向孔控制,扳手平面只是第三级装配特征。尺寸仅用于工艺说明,不代表电气认证。
贯穿孔壁前先定刀具
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 导向孔与绝缘沉孔 | 硬质合金钻后接6 mm抛光单刃镗刀,精密筒夹 | 单刃兼顾尺寸和容屑;多刃铰刀在软铜上容易形成喇叭口。 |
| 薄环形射频基准 | 锋利未涂层微粒硬质合金切槽刀片,0.05 mm刃口钝化,刚性走心刀座 | 小钝化减少推挤;重钝化刀片会涂抹环面。 |
| 细牙外安装螺纹 | 磨制全牙型未涂层硬质合金刀片,最短伸出 | 全牙型控制牙顶毛刺;部分牙型还需额外修整牙顶。 |
| 径向排气微孔 | 0.8 mm两刃抛光硬质合金钻,条件允许时主轴微量油雾,精密ER夹头 | 短啄钻排出韧性切屑;HSS易跑偏并留下悬挂出口毛刺。 |
| 扳手平面与退刀 | 5 mm三刃抛光ZrN刀加单刃倒角刀 | 三刃平衡排屑和表面;手锉可能污染射频基准。 |
控制铜涂抹与螺纹毛刺
在同一筒夹装夹中完成端面、导向孔、绝缘沉孔和射频环形基准。螺纹采用无弹刀的最后一刀,再以螺纹退刀槽定位转入成形软爪加工平面。径向排气孔安排在沉孔最终轻修前,使出口毛刺由受控内孔刀去除。
围绕射频基准安排排气孔顺序
C14500比纯铜更易断屑,但钝刃仍会黏铜。保持抛光槽洁净,限制0.8 mm微钻跳动;沉孔表面发雾或排气孔形成铜丝时换刀。过高冷却压力也会推弯微钻。
无压伤检查同轴度
使用聚合物测头测量端面到环形基准距离和沉孔直径,再以软顶尖检查导向孔相对螺纹跳动。放大检查排气孔交汇处,确认没有凸边越过环形基准;回波损耗和绝缘装配属于独立测试。
实用配刀问答
为何排气孔在沉孔最后轻修前钻?
最终内孔刀可去掉出口毛刺,无需手工碰触薄射频基准。
为何铜螺纹不做弹刀?
擦磨会涂抹牙顶并改变中径读数,却没有有效去料。
PEEK-CF30 Wafer Transfer Fork CNC Tool Selection for Thin Tines and Vacuum Grooves · S32760 Super Duplex Sensor Collar CNC Tool Selection for Seal Groove and Radial Keyway


