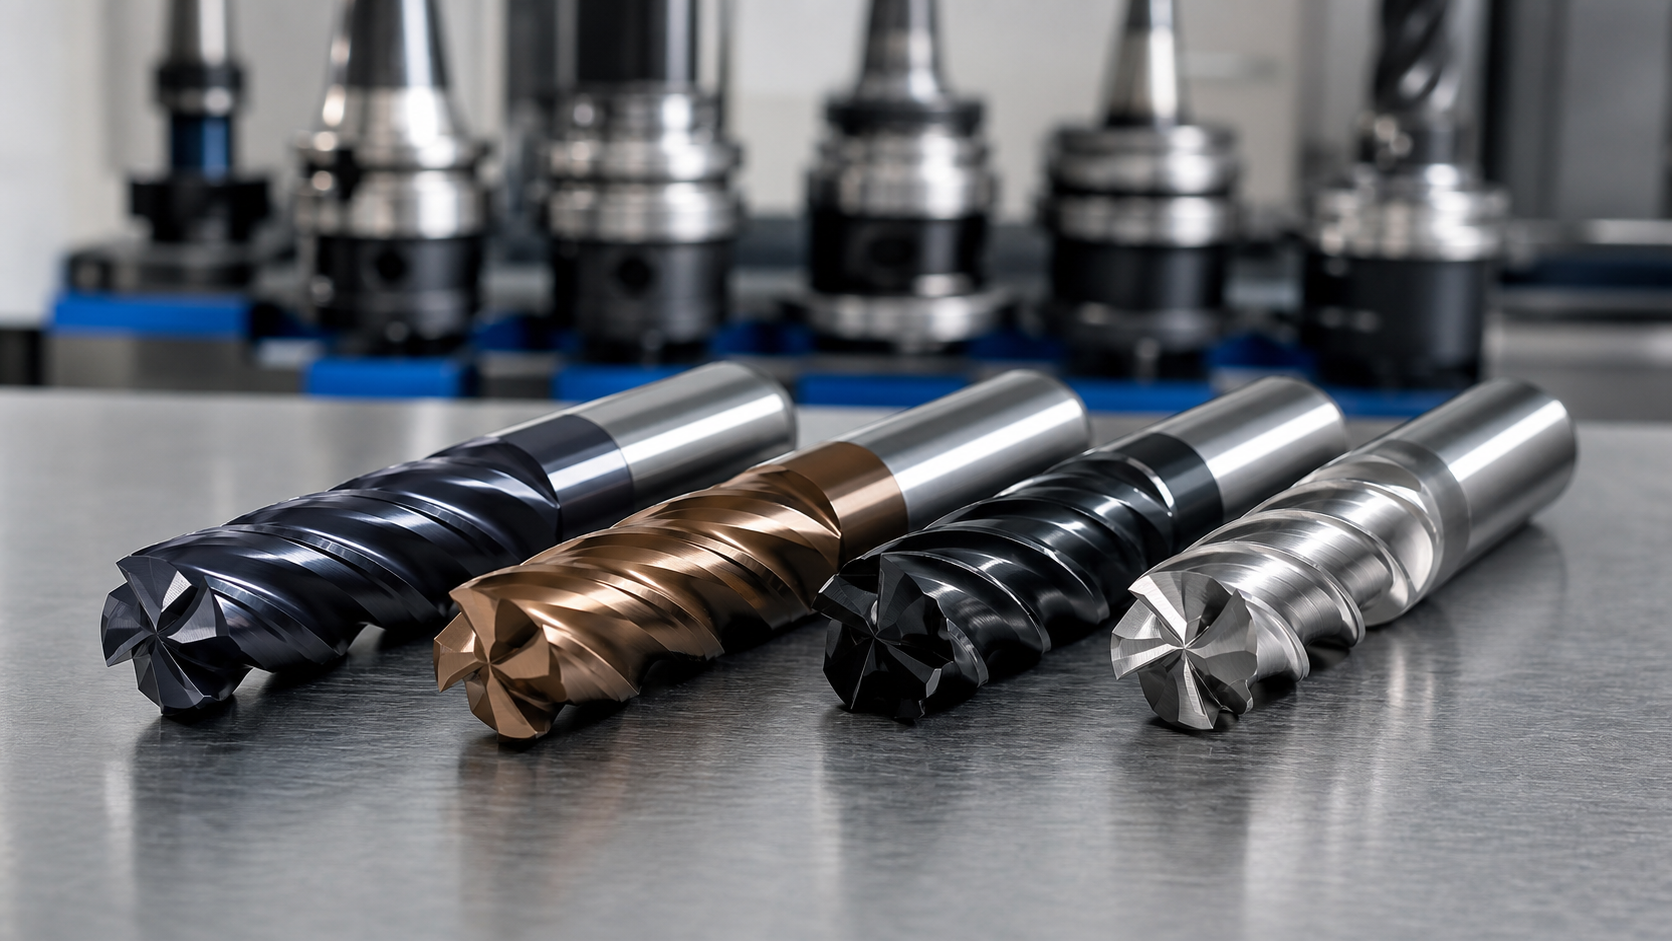
Español: ¿AlTiN para aluminio? Elegir ZrN, DLC, PCD o carburo pulido
Respuesta directa: por qué AlTiN suele fallar en aluminio
AlTiN protege en corte caliente de materiales ferrosos, pero no resuelve la adhesión del aluminio. Un filo sin pulir, poco espacio de viruta, recorte o lubricación débil forman material soldado que altera desprendimiento y cota. En cavidades 6061/7075, empezar con carburo pulido sin capa o ZrN; evaluar DLC para aluminio abrasivo con silicio y PCD para acabado estable de gran volumen. Se rechaza la regla “la capa más dura es mejor”.
Comprobar filo recrecido antes de cambiar capa
Observe la garganta con aumento. Aluminio untado tras el filo indica adhesión; desgaste uniforme, abrasión; astillas aisladas, entrada, salto o stock. Revise refrigeración/MQL, evacuación, labios, salto y espesor real. Consulte control de viruta en aluminio, acabado PCD y diagnóstico de salto.
Para aluminio forjado común, AlTiN no suele ser la primera elección. Conserva dureza en el corte caliente de acero, pero su superficie y el redondeo habitual no ofrecen la arista pulida y poco adherente que requiere la viruta de aluminio. Conviene usar carburo pulido sin recubrimiento, ZrN, TiB2 o DLC validado.
Elegir por comportamiento de viruta, no solo dureza
AlTiN y TiAlN forman una capa estable a alta temperatura en acero e inoxidable. En aluminio, afinidad y superficie menos pulida favorecen material adherido; aumenta el diámetro efectivo, rompe el acabado y puede astillar el filo.
Tabla de material, operación y fresa
| Material / operación | Fresa y portaherramientas | Razón / alternativa |
|---|---|---|
| Cavidades 6061/7075 | 2–3 labios pulidos sin recubrimiento o ZrN, rake positivo | Espacio y baja adhesión; AlTiN acumula viruta. |
| Pared final de aluminio | 3 labios DLC o pulidos, filo vivo, bajo salto | Protege acabado; hone pesado frota. |
| Acero | 4–6 labios AlTiN con hone controlado | Dureza caliente y oxidación. |
| Inoxidable | 4–5 labios AlTiN/TiAlN, hélice variable | Control de calor y mella. |
| Al alto silicio/MMC | PCD o diamante tras revisar abrasión | La abrasión domina, no el AlTiN. |
Combinar labios, filo y refrigeración
Para cavidades 6061 y 7075 se prefieren dos o tres labios pulidos, rake positivo, gran canal y poca salida. Sin recubrimiento ofrece máxima agudeza; ZrN o TiB2 reducen adhesión; DLC baja fricción cuando sustrato, temperatura y refrigerante son compatibles. Aluminio con mucho silicio puede requerir diamante.
Diagnosticar antes de cambiar recubrimiento
Antes de culpar al recubrimiento, revisar salto, carga de canales, dirección de refrigerante, contacto radial y evacuación. Mancha gris indica adhesión; esquina pulida y carga creciente indican recorte. Registrar rebaba, rugosidad y diámetro a intervalos.
Guías relacionadas: carbide end-mill geometry and cutting parameters; 7075 waveguide pocket tooling.
Preguntas sobre recubrimientos
¿AlTiN nunca? Puede cortar, pero necesita prueba controlada. ¿ZrN o DLC? ZrN es robusto; DLC reduce más la fricción en acabado limpio. ¿Dos o tres labios? Dos dan espacio; tres elevan productividad con evacuación probada.
Ruta de refrigerante: Si persiste la adhesión con capa y filo correctos, use la guía de fresas con refrigeración interna para verificar entrega y evacuación; ninguna capa compensa una garganta llena de viruta recortada.


