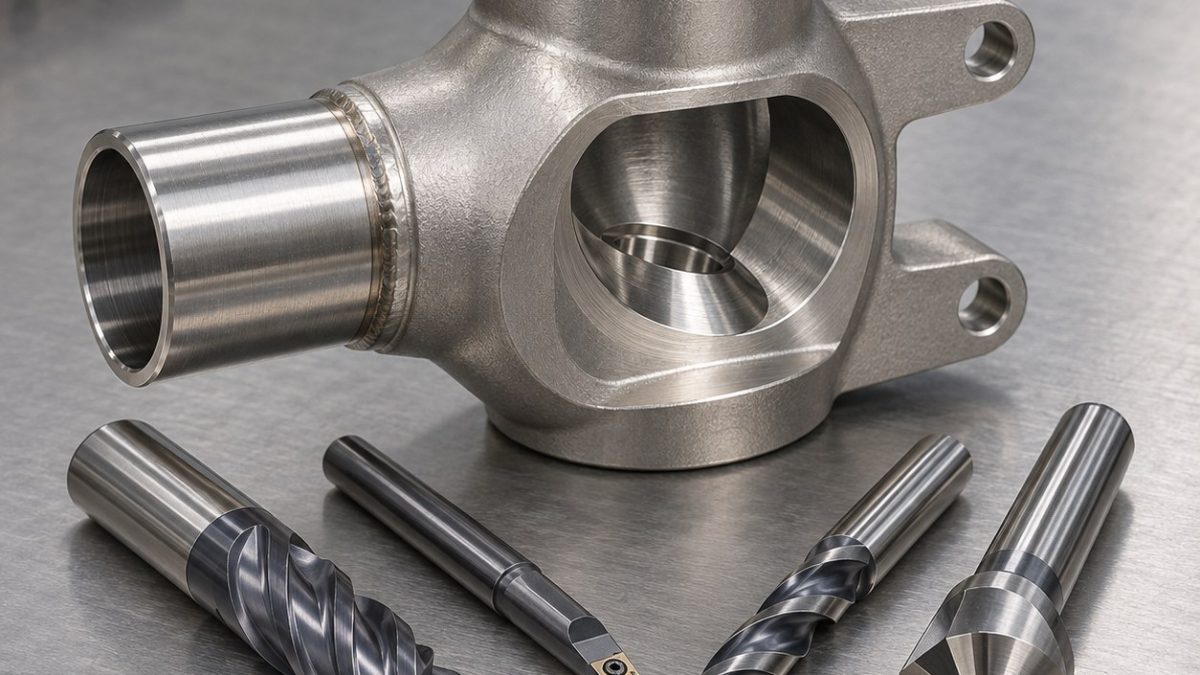
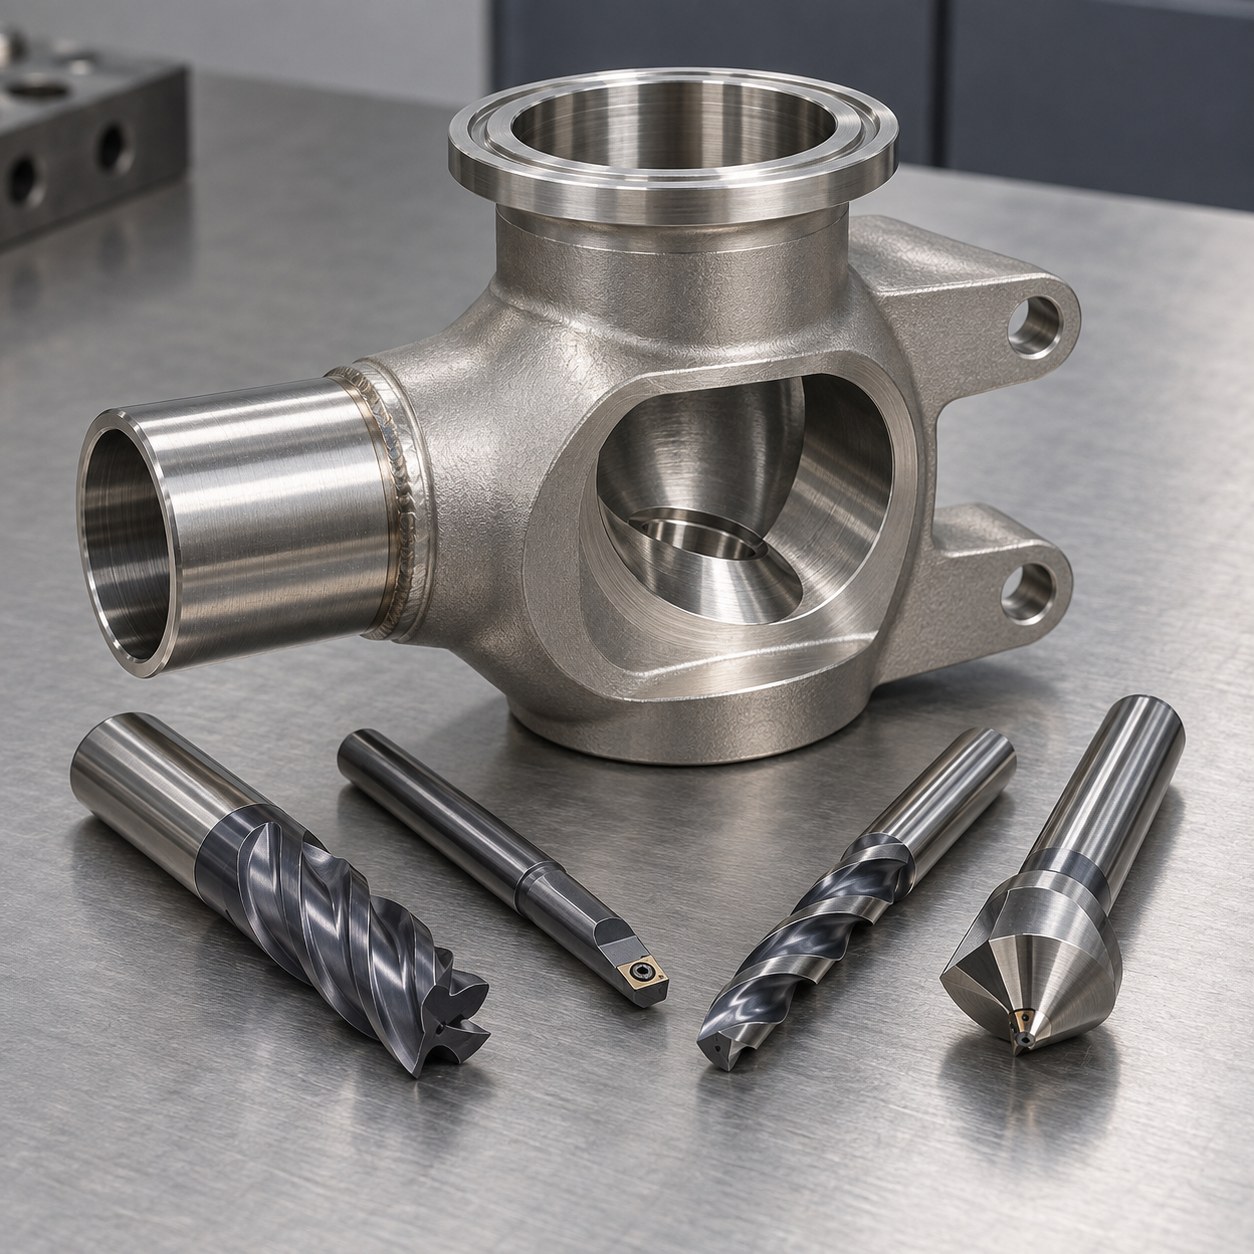
中文: Alloy 20卫生取样阀体偏心阀座与焊接管配刀
本案例回答“Alloy 20取样阀体怎样配刀,才能同时守住偏心密封锥与薄壁轨道焊管口”。读图从卡箍端面向介质腔建立轴向链,再由两个安装孔确定阀座偏心方向。尺寸为假设值,不代表卫生级认证。
建立卫生结构基准链
在软爪全面支撑下精铣端面并粗加工介质腔。半精侧腔后测头复核卡箍基准,再一次转位精镗偏心座;轻量成形刀完成锥面,最后用牺牲内撑加工焊管口,松夹测量前取出内撑。
把断续特征映射到刀具
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 卡箍面与主腔 | 16 mm五刃变螺旋AlTiN硬质合金刀,液压刀柄 | 螺旋插补保持有效切屑;长HSS钻擦磨镍基合金。 |
| 偏心密封锥 | 短精镗杆配锋利PVD M类刀片,再用专用硬质合金成形刀 | 先精镗定轴再成形;成形刀直接吃满余量容易振动。 |
| 轨道焊管内外圆 | 抛光正前角硬质合金车刀片,0.2 mm刀尖圆弧,刚性动力刀座 | 低切削力保护薄管;大修光刃会把管壁推圆度超差。 |
| 侧面介质腔 | 8 mm四刃不等齿AlCrN刀,缩颈结构,热缩刀柄 | 恒定吃刀避免硬化缺口;全宽开槽会困住热屑。 |
| 安装孔与倒角 | 硬质合金定心钻、内冷钻及单刃45°倒角刀 | 定心锁定角向;手工去毛刺可能把材料卷入可清洁流路。 |
避免阀座处加工硬化
Alloy 20在刃口停顿时容易加工硬化。介质腔贯穿处保持进给,选韧而锋利的牌号,并监控阀座固定深度的缺口磨损。出现发亮涂抹带、蓝色紧实屑或负载上升时,先查刀刃与刀柄,不能先改补偿。
松夹后检查流路
松夹后检查卡箍面平面度、阀座轴位置、锥角和焊管口圆度。用内窥镜检查侧腔与阀座交汇,并追踪流路圆滑过渡;表面纹理和排液性单独记录,本案例不等同于可清洁性验证。
实用配刀问答
为何成形刀只做最后锥面?
限制吃刀宽度可降低振动,并让精镗杆先确定阀座位置。
焊管口能否先精加工?
可以,但后续夹紧和断续切削会让薄壁圆度更难预测。
AL-6XN Sterile Mixer Seal Housing CNC Tool Selection for Tandem Bores and Tangential CIP Port · C65500 Silicon Bronze Stern-Tube Seal Carrier CNC Tool Selection for Stepped Bore and Water Slots


