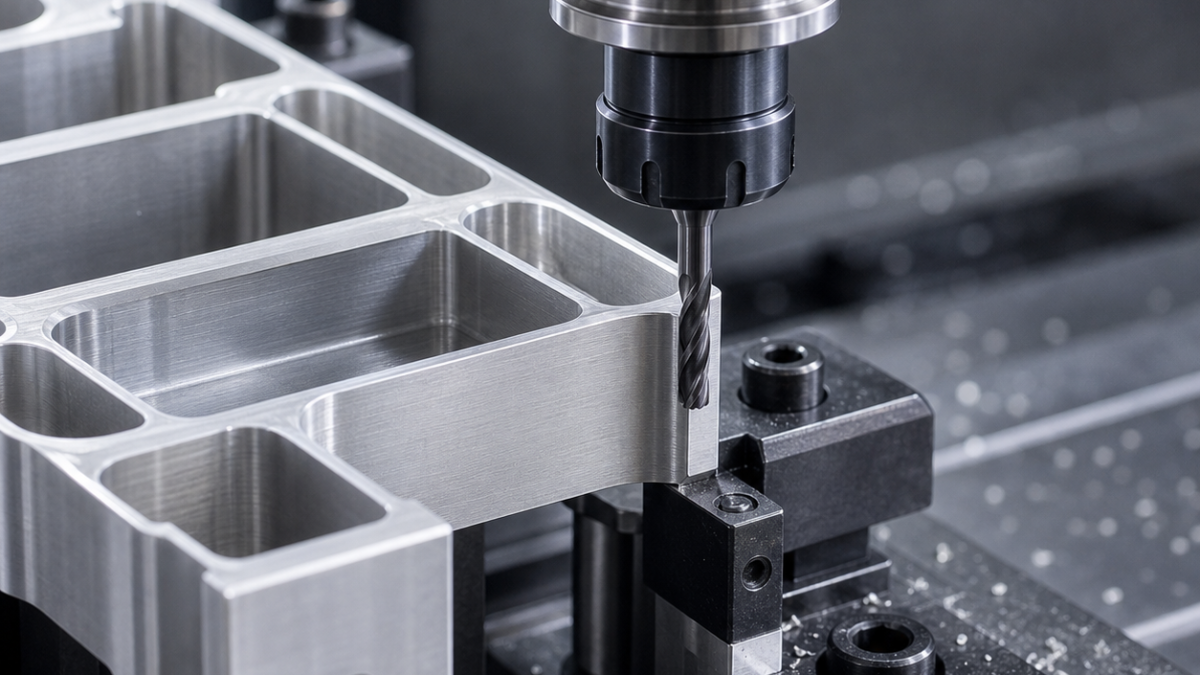
This is a hypothetical drawing-based tooling guide, not a claim about a customer project.
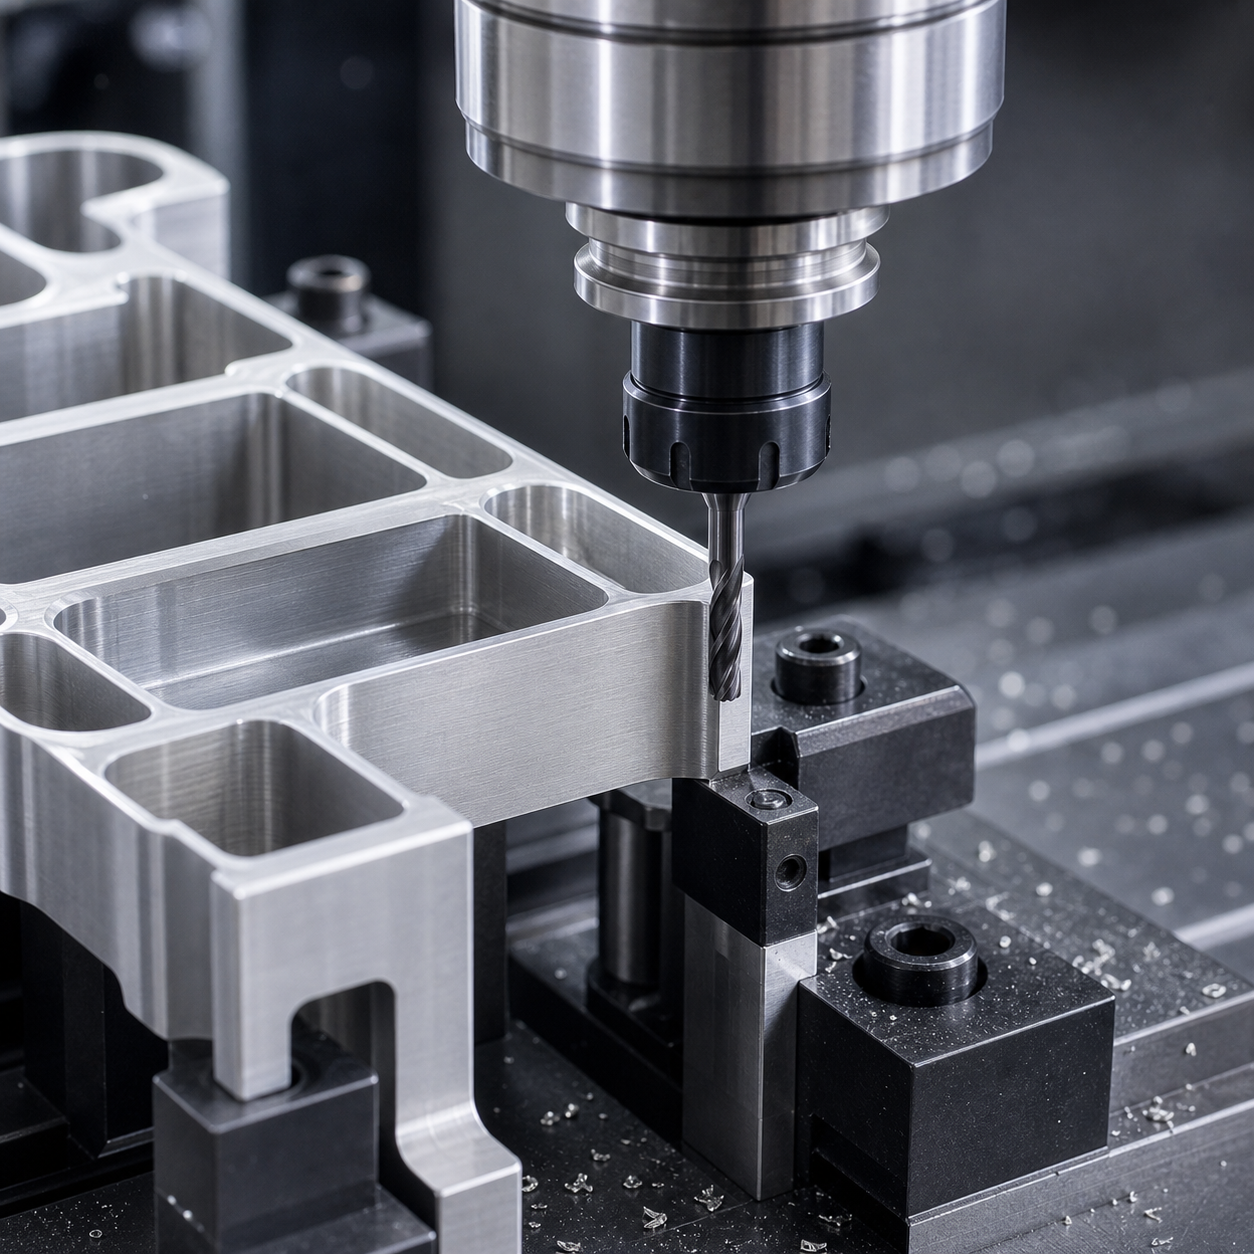
Русский: Заусенец на тонкой стенке: инструмент, опора и порядок чистовых проходов
Заусенец начинается с жесткости и направления резания. Читайте толщину, свободную длину, корень, выход и заданную кромку.
Карта опоры
Сохраняйте перемычки при черновой обработке; вакуум держит лист, но не высокую стенку.
Раздельные кромки
Черновая фреза 10 мм, три полированных зуба; получистовая 6 мм с шейкой; чистовая новая 4–6 мм.
Сбалансированное освобождение
Чередуйте стороны и уровни, оставляйте равный припуск, сначала корень, затем снимайте перемычки малой силой.
Контроль выхода
Попутное резание, обратная фаска и фреза 45°; три зуба дают место стружке.
Проверка после разжима
Толщину и профиль меряют после разжима; заусенец не должен скрывать прогиб.
| Элемент | Инструмент | Решение |
|---|---|---|
| Pocket roughing | 10 mm 3-flute polished carbide radius end mill; short holder | Large gullets and low adhesion; reject dense flutes |
| Wall semifinish | 6 mm 3-flute relieved-neck carbide; only required reach | Leave uniform stock without global overhang |
| Final wall | 4–6 mm dedicated sharp carbide finisher; low-runout holder | Low edge radius; reject worn rougher |
| Hidden exit | Small carbide back-chamfer tool | Controlled internal edge; reject hand picking |
| Specified edge break | 45° carbide chamfer mill | Measured break, not freehand rounding |
Related cases: thin-wall aluminum frame; 6061 electronics housing; vacuum fixturing.
FAQ
Why is support important? It prevents the wall from following the cutter.
When to inspect? After unclamping, when elastic recovery is visible.


