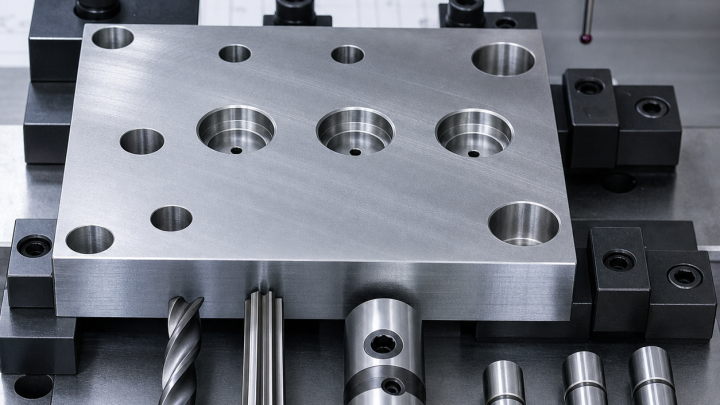
H7 定位销孔用铰削还是精镗:CNC 工装板孔精度案例
CNC Reaming vs Boring for H7 Dowel Holes: A Tooling Plate Accuracy Case
真正的长尾问题不是“铰刀准不准”,而是它能否在当前工装板上同时保证 H7 孔径、位置和直线度。本假设 7075 工装板用两个销孔建立装配基准,因此尺寸与孔距必须一起控制。
技术文章、工艺经验、刀具应用和 CNC 周边配套知识。
CNC Reaming vs Boring for H7 Dowel Holes: A Tooling Plate Accuracy Case
真正的长尾问题不是“铰刀准不准”,而是它能否在当前工装板上同时保证 H7 孔径、位置和直线度。本假设 7075 工装板用两个销孔建立装配基准,因此尺寸与孔距必须一起控制。
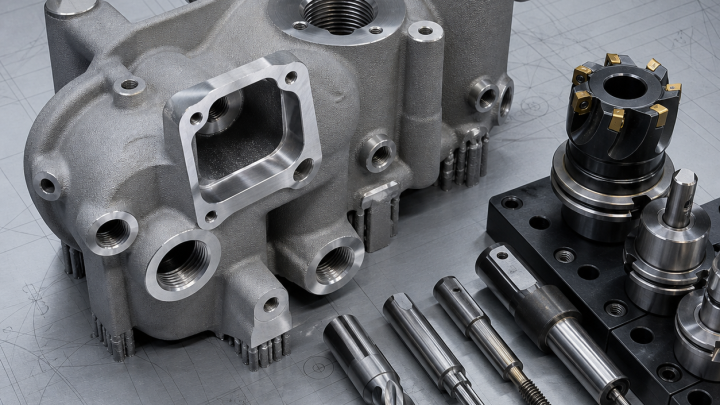
本假设 AlSi10Mg 液压块采用近净成形打印,包含牺牲支撑、专用基准凸台、弯曲内流道以及密封面和接口加工余量。关键余量去除前,必须把实物扫描结果与理论模型对齐。
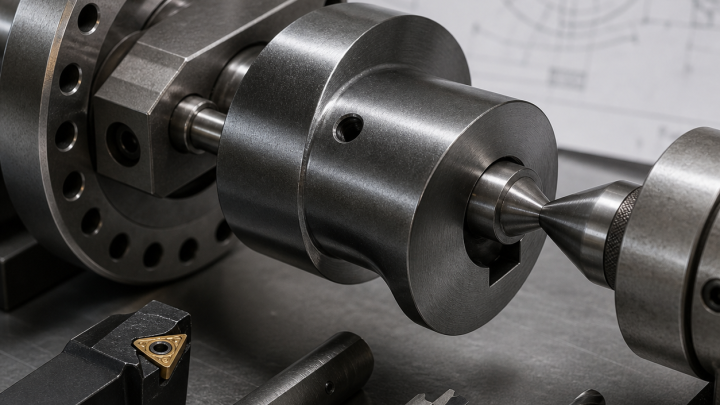
42CrMo Eccentric Camshaft Segment CNC Case: Offset Journals, Oil Hole and Hardening Allowance
本假设 42CrMo 凸轮轴段包含主轴颈、偏心凸轮轴颈、轴向定位孔、键槽和相交油孔。图纸把偏心量、相位角和热后跳动联系在一起,基准传递比孤立保证每个直径更重要。
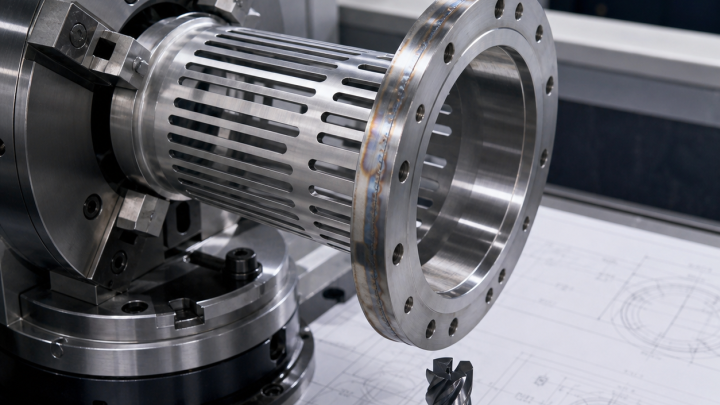
2205 Duplex Stainless Filter Basket CNC Case: Long Slots, Weld-Datum Recovery and Burr Control
本假设焊接过滤筒包含密封法兰、薄壁长槽、内定位口和螺栓圆。工艺重点是焊后恢复功能基准,同时避免薄筋塌陷和毛刺卷入流道。
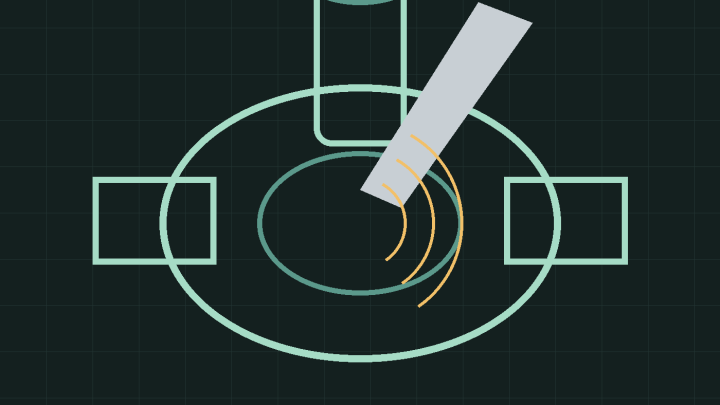
316L Sanitary Valve Body CNC Case: Hygienic Bore Finish, Thread Milling and Seal-Face Strategy
316L 卫生级阀体通常有内孔、侧向螺纹口、法兰面和密封面。图纸强调内孔过渡和密封表面时,刀具方案要避免加工硬化、撕裂毛刺和后续工序划伤。
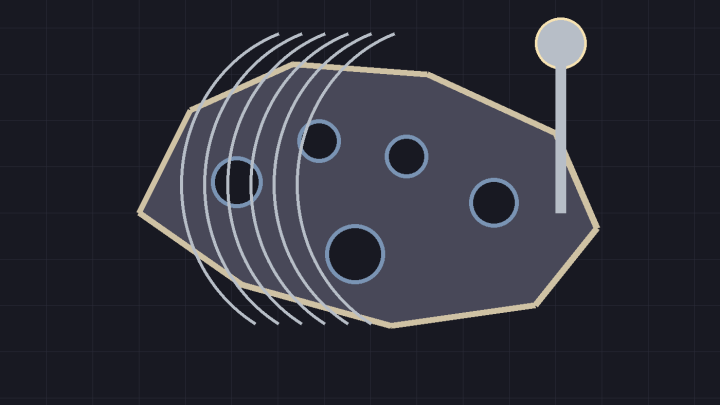
Ti-6Al-4V Bone Plate CNC Case: Slotting, Ball-Nose Finishing and Heat Control
Ti-6Al-4V 钛合金板件常见窄槽、薄边、曲面过渡和边缘孔。图纸看的是轮廓和表面,工艺要额外关注热量。钛合金一旦刀口发钝或局部摩擦,尺寸和表面都会迅速恶化。
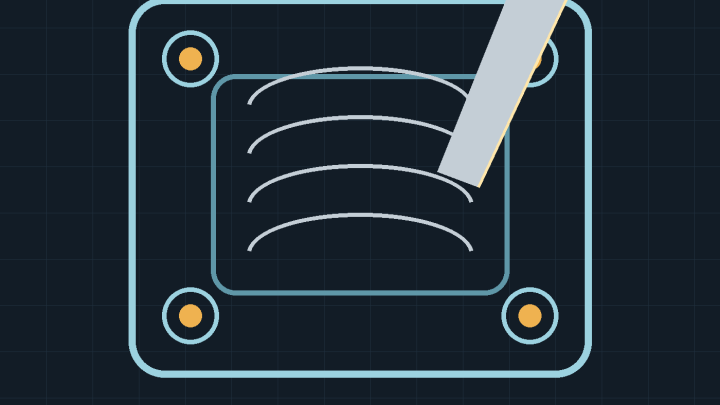
6061 Aluminum Thin-Wall Electronics Housing CNC Case: Pocket Roughing, Rib Support and Burr Control
6061 铝合金电子壳体看起来加工性很好,但图纸里一旦同时出现深腔、薄壁、加强筋、小圆角和外观倒角,刀具方案就不能只看效率。第一目标是控制薄壁振动和变形,其次才是提高去除率。
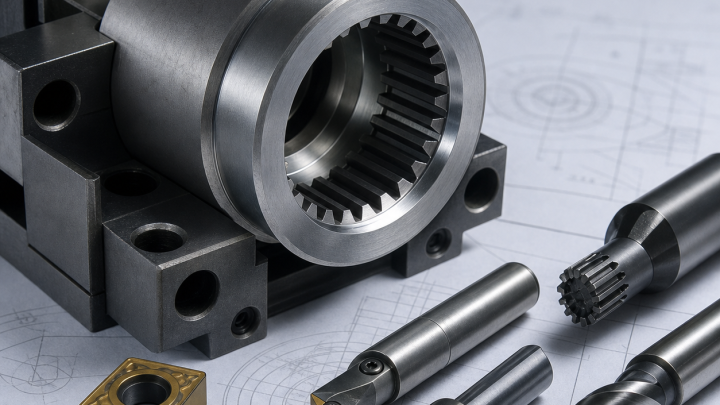
16MnCr5 Coupling Hub Machining for Bore Datum, Internal Spline and Carburizing Stock
围绕16MnCr5联轴器轮毂基准孔、内花键预加工、横向油孔、渗碳变形和热后精加工余量制定完整配刀方案。
A practical hypothetical…
A drawing-based CNC tool…
A hypothetical drawing-b…
A practical hypothetical…