Related tooling references: 410 Stainless Pump Impeller CNC Tool Selection for Thin Blades, Shroud Lip and Balance Pads and G10 Epoxy Glass Manifold Plate CNC Tool Selection for Sealed Channels and Counterbored Holes.
Español: Herramientas para bloque AM 316L con puertos profundos
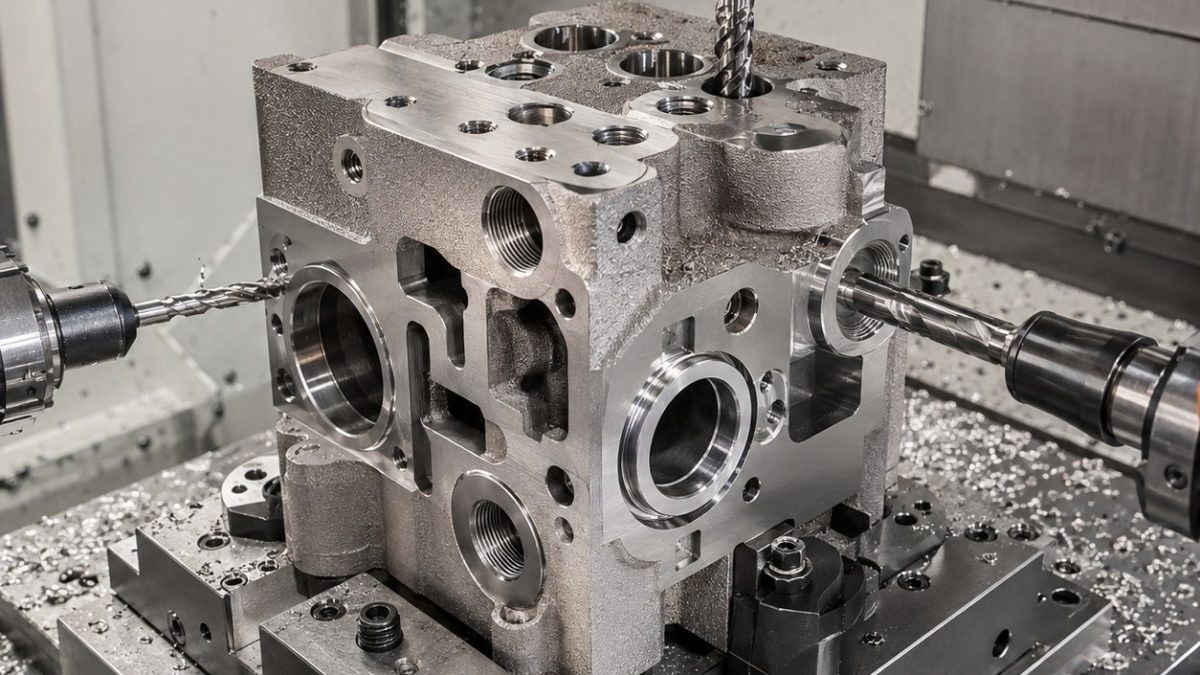
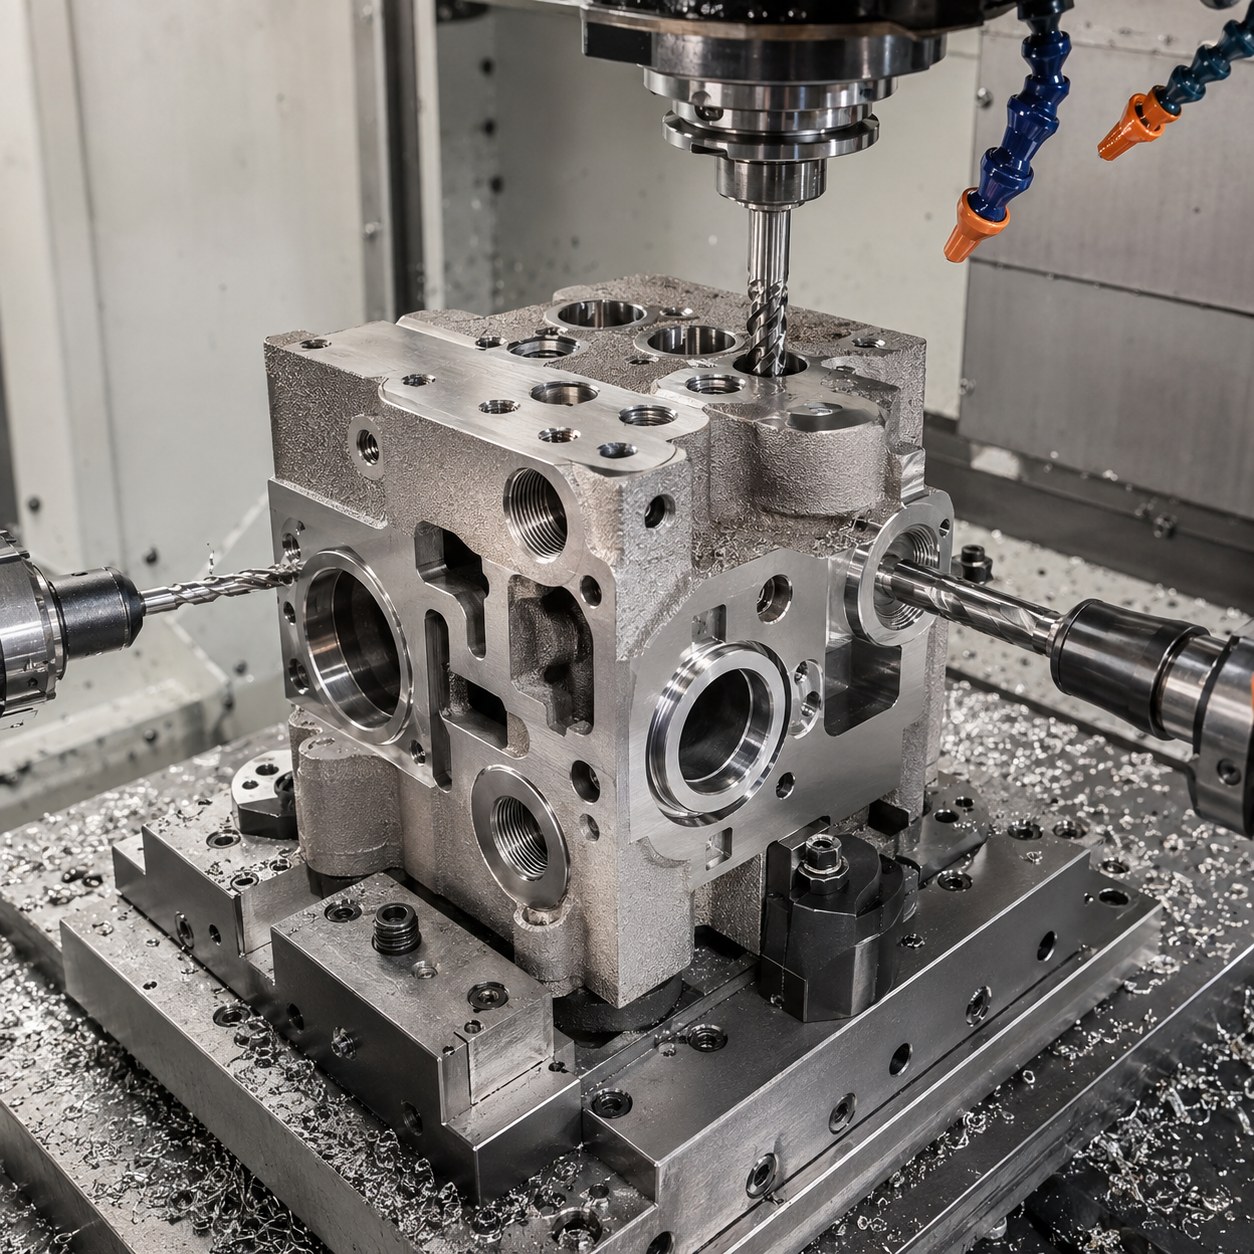
El bloque AM 316L parece hidráulico normal, pero el riesgo real está en piel impresa, polvo atrapado, intersecciones y acabado de ranura O-ring.
Zonas del plano y decisión de herramienta
| Elemento del plano | Paquete de herramienta elegido | Motivo y alternativa descartada |
|---|---|---|
| Limpieza de referencia | Fresa 32 mm de paso variable, pasada ligera | Corta piel AM irregular sin sobrecargar. |
| Puertos profundos | Broca de carburo con refrigeración interna y barra guiada | Controla desviación por densidad impresa. |
| Ranuras O-ring | Ranurador interno de carburo con mango antivibratorio | Sostiene anchura y acabado. |
| Roscas | Fresa de roscar TiAlN con cuello corto | Evita agarrotamiento de machuelo. |
| Planos de junta | Semifresa de alto avance y fresa de acabado con wiper | Separa limpieza y planitud final. |
Secuencia de mecanizado y sujeción
Palpar material impreso, limpiar datums y volver a palpar. Grandes puertos antes de ranuras, roscado por fresado tras limpiar puertos y pads de junta al final.
Viruta, rebaba y vida según material
AM 316L puede tener zonas duras. Usar brocas con refrigeración interna, evitar parada en intersecciones y seguir empuje de herramienta.
Inspección conectada a tolerancias
Borosocopio en intersecciones, CMM para relación datum-puerto, galgas para ranuras y roscas, y prueba de baja presión.
Preguntas frecuentes
¿Por qué fresar rosca?
Reduce agarrotamiento.
¿Cómo ver rebabas internas?
Con boroscopio antes del lavado.
¿Cuándo acabar juntas?
Tras limpiar puertos y volver a palpar.


