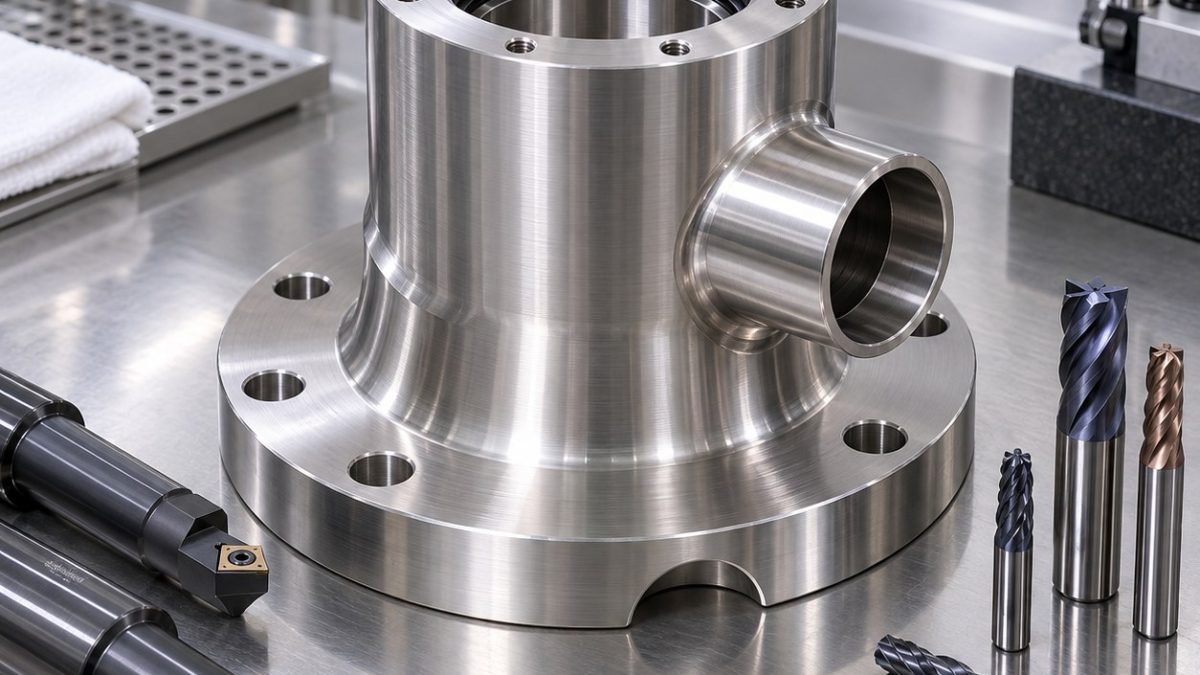
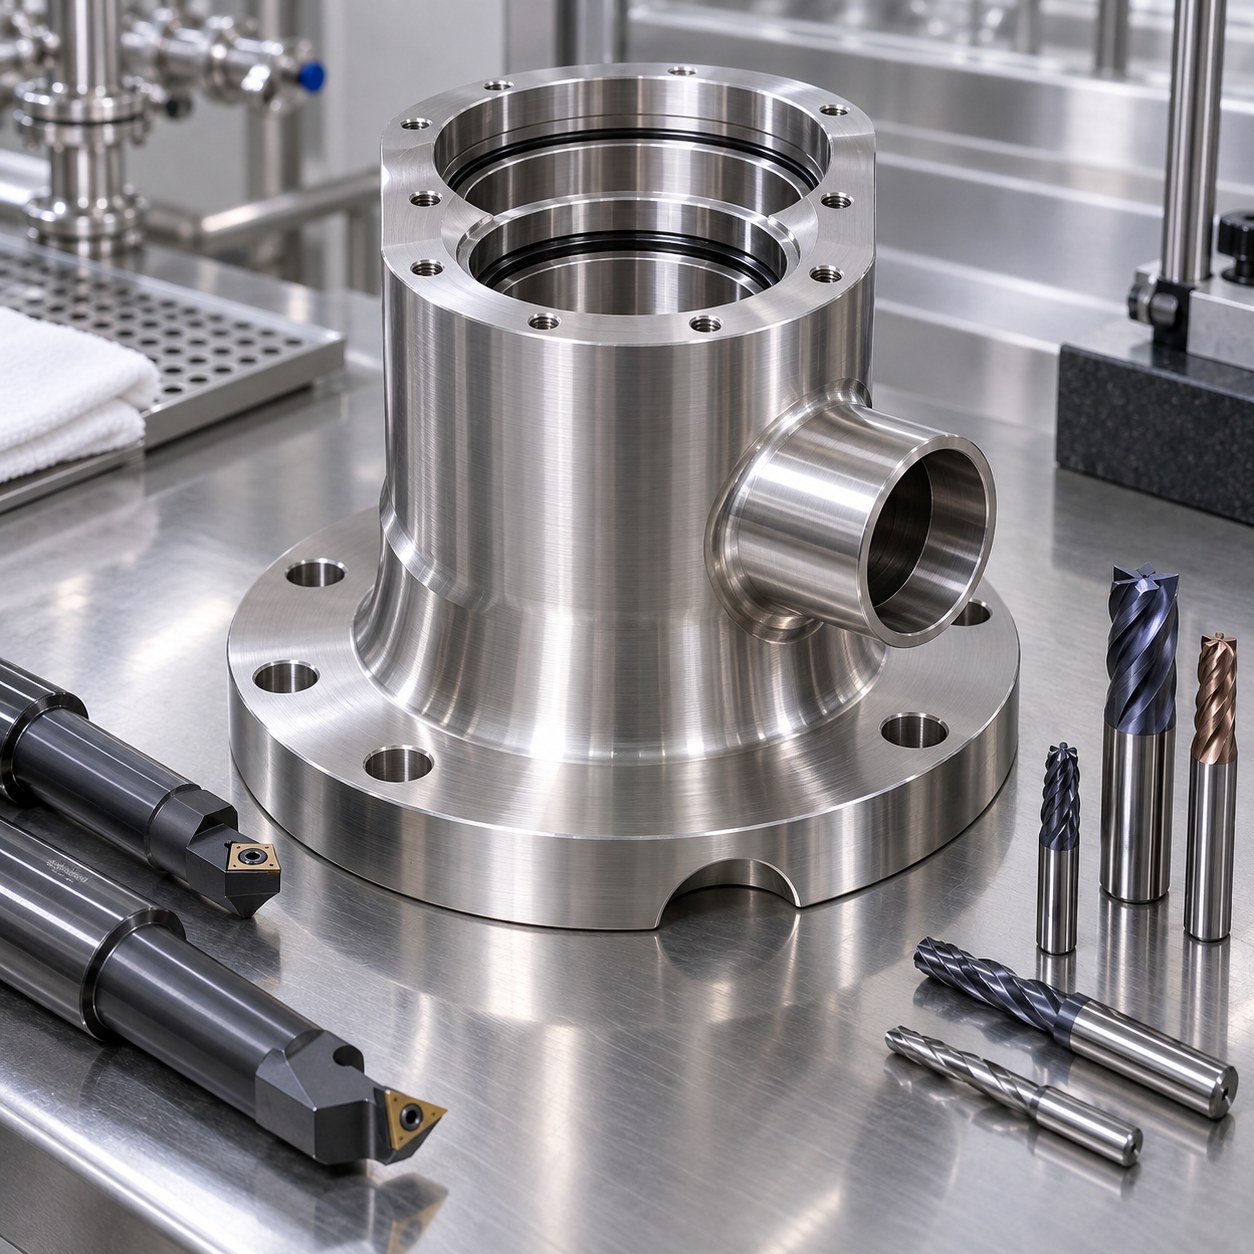
中文: AL-6XN无菌搅拌密封壳双级孔与切向CIP口配刀
本案例回答“切向清洗口贯穿壳体后,怎样仍保持两级密封孔同轴”。读图从介质侧法兰面贯穿两道孔肩建立轴向链,再由螺栓圆基准确定CIP口角度;示例仅用于教学,不构成卫生级认证。
清洗口贯穿前保护孔系
先粗加工中心腔;只有材料工艺文件允许时才安排相应稳定化处理。双级孔半精加工并保留均匀余量,在同一主轴方向精镗。以后以螺栓圆定位CIP口,恒定吃刀插补贯穿壁面;检测若显示移动,再做轻量同轴清理刀。
分开粗加工、半精加工和精加工
AL-6XN一旦擦磨就会迅速硬化。清洗口贯穿时保持进给,孔肩处不停顿,并采用卫生工艺批准的稳定冷却。发亮涂抹带、固定深度缺口磨损或蓝色紧实切屑出现时,先查刃口和刀柄再改补偿。
按图纸断续特征选择刀具
| 图纸特征 | 硬质合金刀具与刀柄 | 选择理由与否决方案 |
|---|---|---|
| 主孔粗加工 | 32 mm可转位高进给钻,PVD韧性硬质合金牌号,内冷 | 保持有效切屑负荷;长HSS钻擦磨会使AL-6XN加工硬化。 |
| 双级孔半精加工 | 16 mm五刃变螺旋AlTiN硬质合金刀,径向插补,液压刀柄 | 留下均匀精镗余量;全宽垂直下刀会过载。 |
| 密封孔精加工 | 短防振精镗杆配0.4 mm修光刃PVD M类刀片,Capto刀柄 | 同一刀杆关联两级孔;清洗口贯穿后铰刀只会跟随变形。 |
| 切向CIP口 | 10 mm四刃不等齿AlCrN硬质合金刀,加内冷硬质合金钻 | 螺旋插补控制缺口磨损;长普通钻会在曲壁上跑偏。 |
| 排液缺口与螺栓圆 | 6 mm四刃圆角刀;硬质合金定心钻和内冷钻 | 圆角轨迹避免残留死角;先定心防止法兰面打滑。 |
验证纹理、排液与基准恢复
CIP口完成后再测法兰基准、两级孔径、同轴度和肩距。用内窥镜检查相交通道,以轮廓仪核验排液缺口,并沿密封运动方向记录表面纹理;可清洁性和无菌服役仍需独立验证。
搜索问题对应的配刀问答
为何两级孔在同一方向精加工?
这样可排除旋转分度误差对公共密封轴线的影响。
内窥镜能证明卫生级合格吗?
不能;它只能发现毛刺和不连续,清洗验证另行进行。
PPS-GF40 Battery Isolation Comb CNC Tool Selection for Thin Tines and Vent Slots · Tantalum Sputtering Target Clamp Ring CNC Tool Selection for Stepped Seat and Relief Slots


