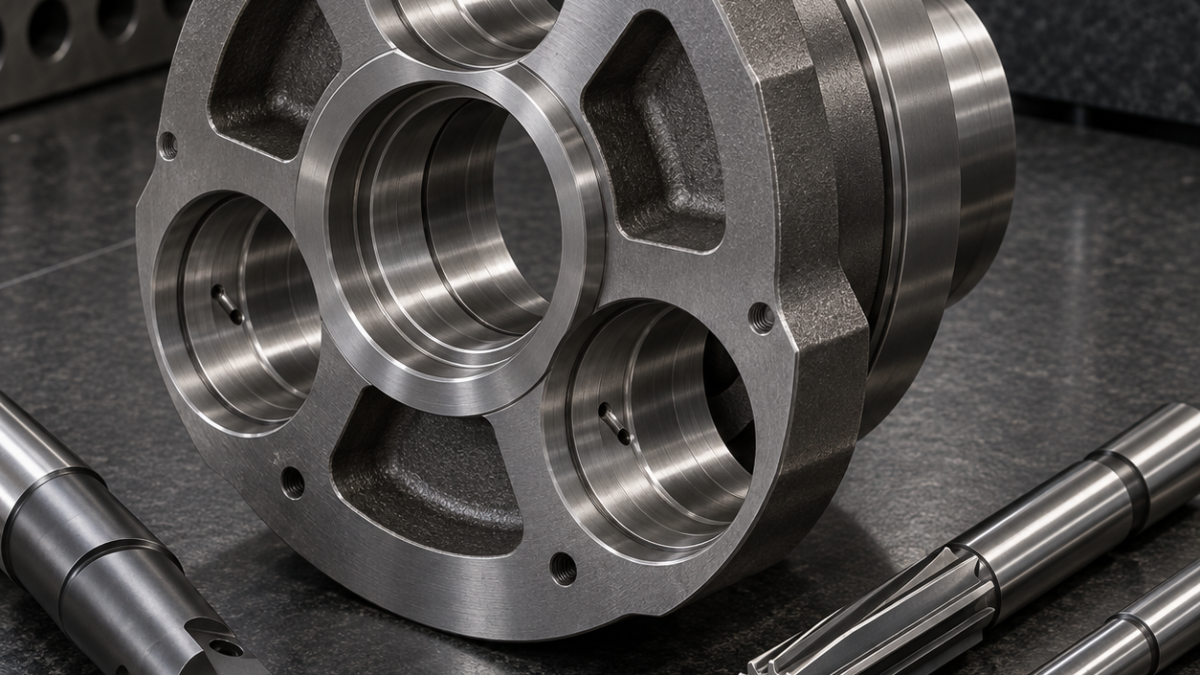
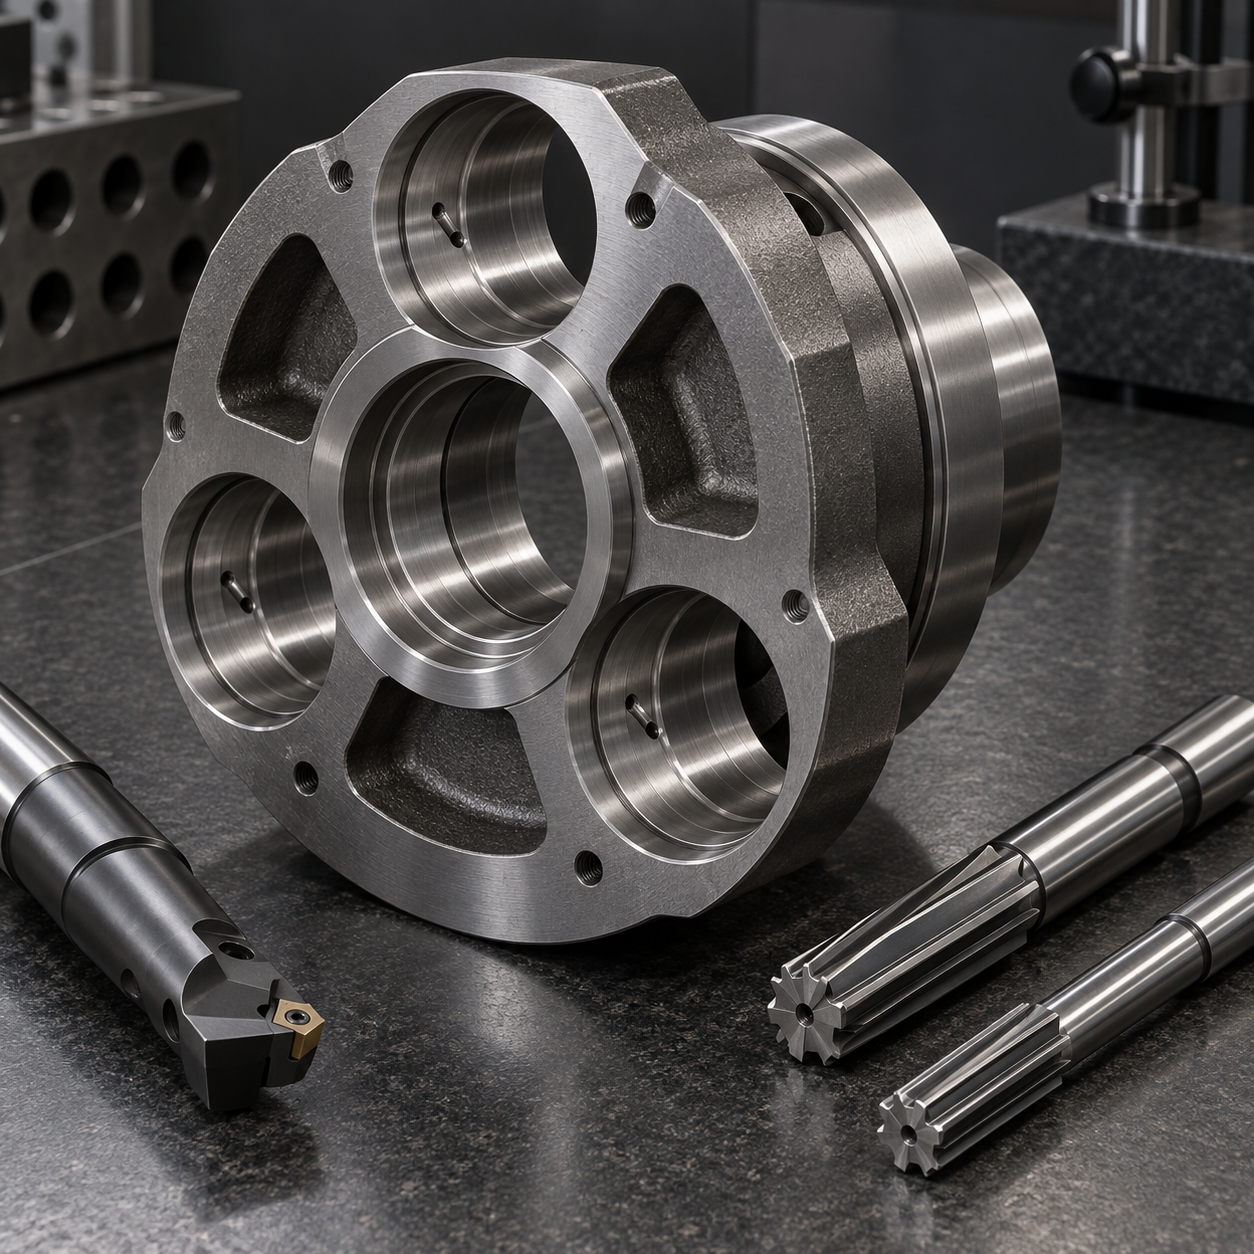
Español: Herramientas para porta planetarios AISI 9310 con alojamientos y chorros de aceite
El plano plantea capacidad: tres alojamientos de bulón comparten posición y eje, y dos asientos deben seguir coaxiales después de cementar. La tolerancia se reparte entre mecanizado blando, tratamiento y acabado duro, junto con su medición.
Construir una escalera de tolerancias alrededor del tratamiento
En mandrinadora horizontal se planean caras y desbastan asientos dejando stock medido. Los tres agujeros se interpolan con fresa AlTiN de 16 mm y cinco labios y se semimandrinan desde el piloto central. Testigos revelan la deformación de cementación.
Herramientas elegidas por puerta de capacidad
| Elemento del plano | Herramienta y portaherramientas | Criterio / alternativa rechazada |
|---|---|---|
| Caras y piloto | Fresa frontal 80 mm con CVD tenaz y arbor rígido | Equilibra stock; una fresa pequeña deforma térmicamente. |
| Agujeros blandos | Fresa AlTiN 16 mm, 5 labios variables, hidráulico | Interpola posición; una broca no corrige la forja. |
| Asientos cementados | Barra CBN amortiguada de mínima salida | Conserva coaxialidad; rectificados separados transfieren datum. |
| Agujeros de bulón | Cabezal PVD micrograno y escariador corto solo en salida estable | Mandrinar corrige, escariar calibra. |
| Chorros inclinados | Broca interna 3 mm y chaflanador inverso | Evacúa y limpia la intersección. |
Desbastar mientras el aro es rígido
Después del tratamiento, tres apoyos iguales sostienen el alma. Una barra CBN termina ambos asientos sin romper el eje; un cabezal PVD corrige los agujeros de bulón. El escariador corto solo entra cuando la salida es continua, pues no corrige posición.
Acabar todos los asientos desde un eje
Cada chorro se taladra desde el alma con broca de metal duro de 3 mm y refrigeración interna antes del acabado final. Boroscopio y caudal verifican el paso y un chaflanador inverso elimina la pluma. CMM común, aire y redondez deciden capacidad.
Comparaciones relacionadas: eccentric journal datum control; robot flange bore alignment.
Preguntas sobre porta planetarios
¿Por qué stock desigual? Compensa movimiento medido. ¿Escariar todos? No, sigue el eje y sufre en salidas interrumpidas. ¿Señal de vida? Muesca CBN y aumento de lobulado.


