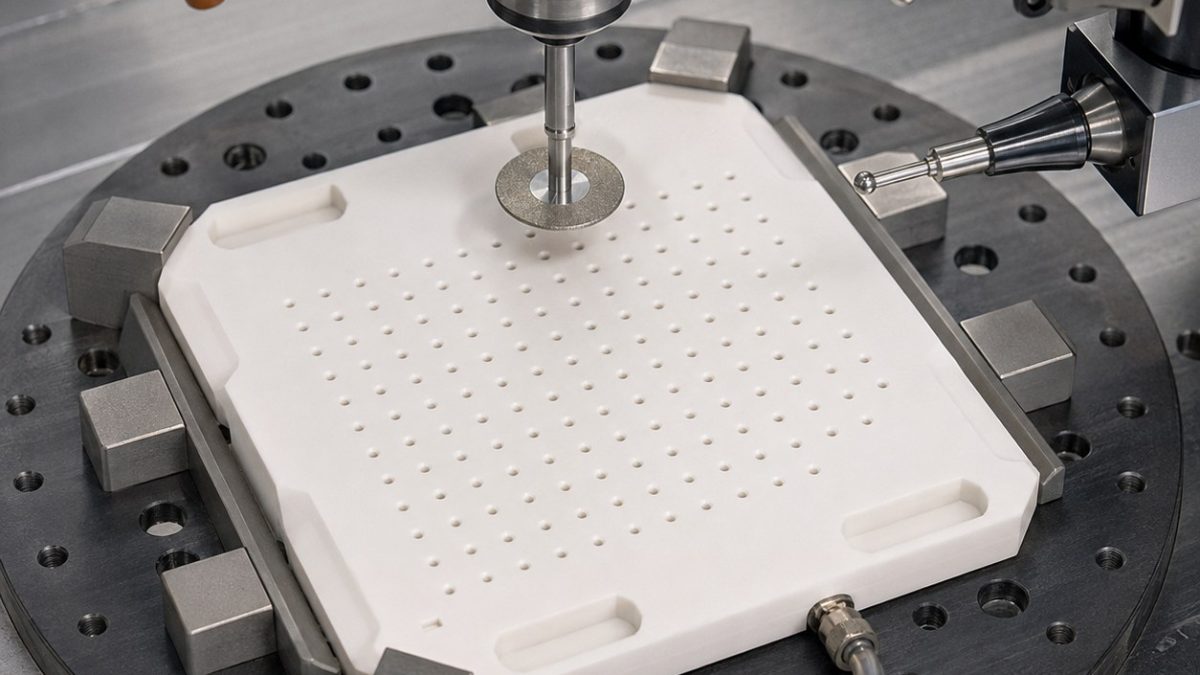
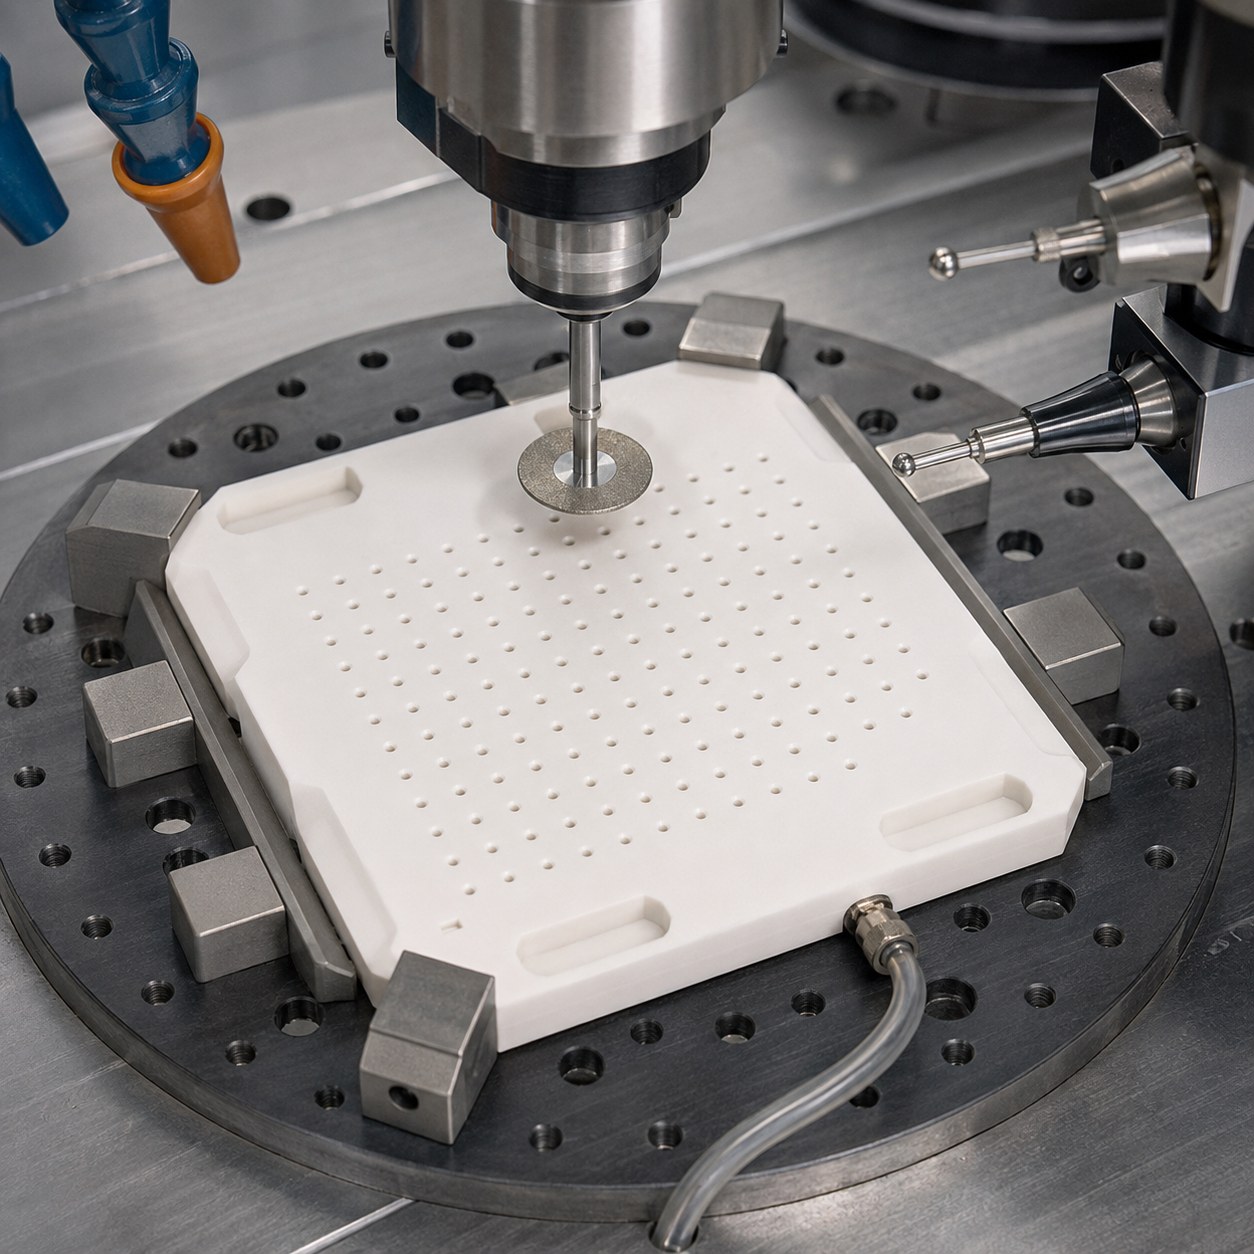
Related drawing references: ETFE Diaphragm Support CNC Tool Selection for Spiral Flexure and Raised Sealing Bead and Rene 41 Turbine Seal Segment CNC Tool Selection for Honeycomb Pocket and Feather Edges.
Français: Outils CNC pour plaque de buses en alumine à micro-orifices
L’intention est précise : choisir les outils d’une plaque de buses en alumine sans éclater les micro-orifices ni perdre la référence des poches.
Choix d’outil à partir du plan
| Élément du plan | Outil et attachement | Raison et option écartée |
|---|---|---|
| Face de référence | Meule diamant résine à grain fin, montage refroidi | Crée une base plane avec peu d’éclats; le carbure est écarté. |
| Micro-orifices | Foret diamant ultrasonique 0,45 mm avec canon court | Réduit éclats de sortie et dérive. |
| Poches d’entrée | Pointe diamant électroplaquée, faible passe | Rectifie les coins fragiles sans effort latéral fort. |
| Oreilles de référence | Meule diamant fine à rayon dressé | Garde la répétabilité et limite les amorces de fissure. |
| Chanfreins | Broche diamant à force constante | Nettoie le bord sans pierrage manuel. |
Ordre de gamme, ébauche et finition
Commencer par rectifier la face de référence sur support cire, puis palper les oreilles. Les micro-orifices sont percés côté protégé, les poches viennent après validation du sens de flux et le chanfrein après coupon témoin.
Risque matière, copeaux et durée de vie
L’alumine ne tolère pas le frottement. Garder faible effort, arrosage constant et diamant dressé; arrêter quand le coupon montre plus d’éclats. La boue est filtrée avant retour.
Tolérances, état de surface et contrôle
Contrôler planéité, relation des oreilles, diamètre, éclat d’entrée et équilibre de débit. Mesure optique par zones puis essai de débit global.
Questions fréquentes
Pourquoi éviter le carbure standard ?
L’effort et la chaleur conviennent mal à une céramique fragile; le diamant limite les fissures.
Quand dresser l’outil diamant ?
Avant la référence et dès que le coupon montre plus d’éclats.
Comment valider la buse ?
Le diamètre optique ne suffit pas; il faut l’équilibre de débit.
Pour choisir micro-foret, attachement, soutien de sortie et maîtrise des bavures, consulter le guide de décision du microperçage.


