Related tooling references: AZ31B Magnesium Camera Heat Sink Housing CNC Tool Selection for Thin Cooling Fins and Lens Boss Pocket and Tungsten Heavy Alloy Collimator Insert CNC Tool Selection for Stepped Slit Aperture and Dovetail Rail.
中文: UHMWPE输送链导轨弧形链槽与T形安装槽配刀
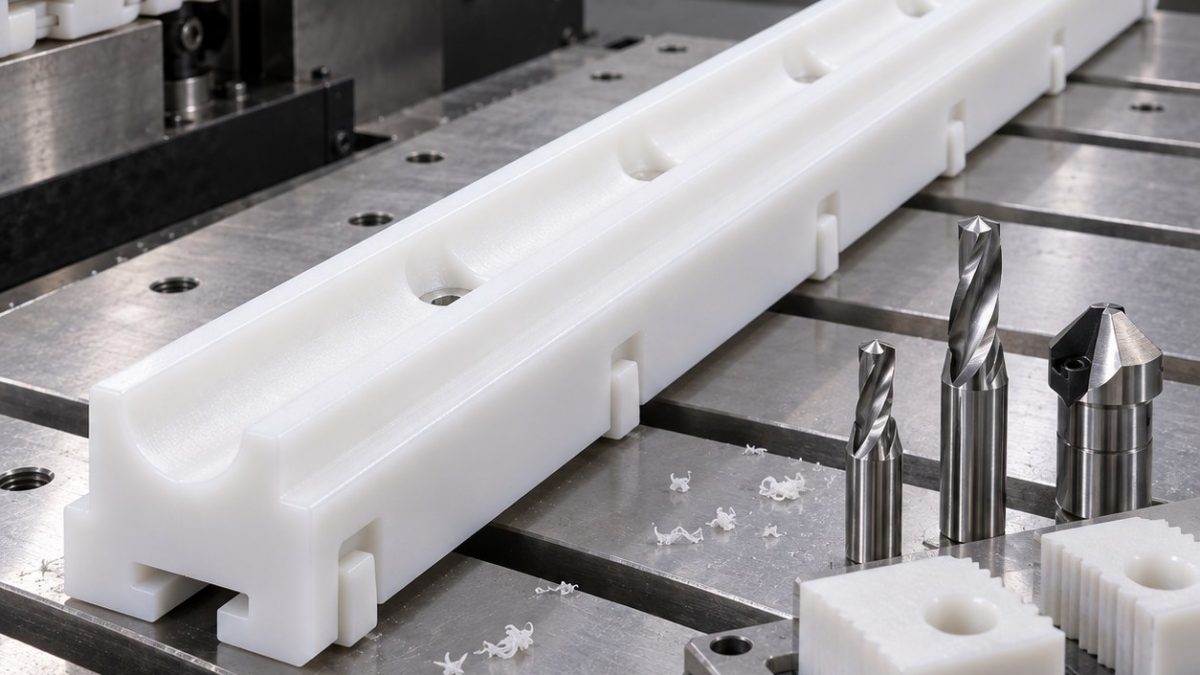
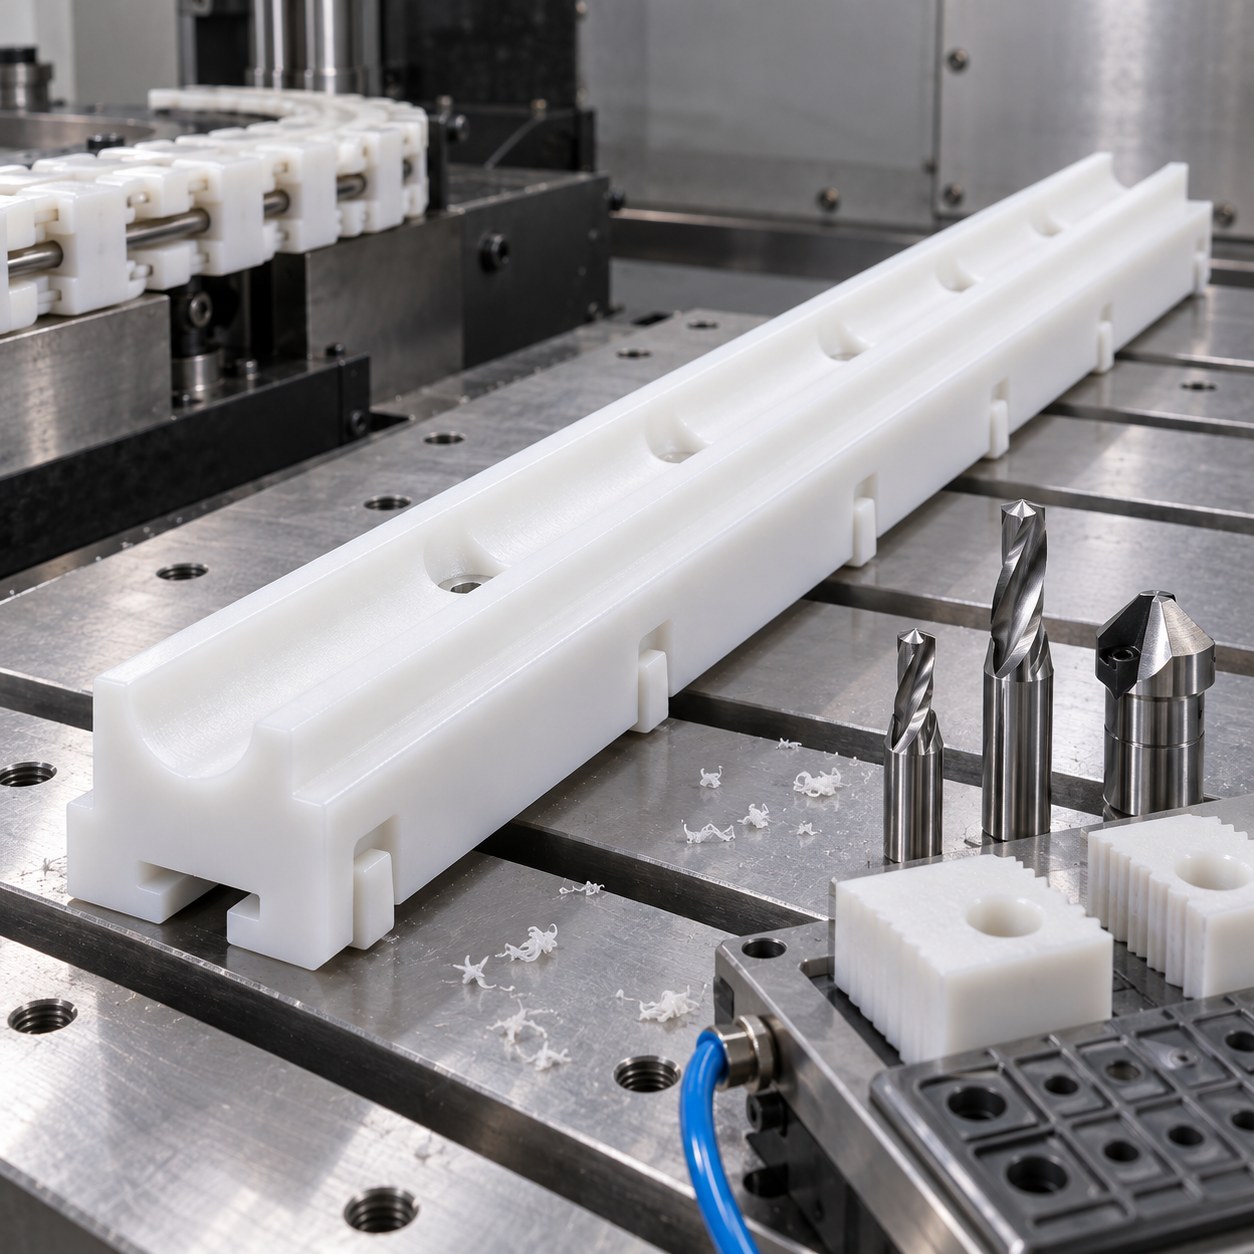
这个UHMWPE导轨案例针对长条塑料耐磨件:弧形链槽、T形槽和弹性卡扣在加工后仍要保持直线。刀具选择目标是剪切软塑料,并在释放前支撑导轨。
导轨特征与塑料刀具
| 导轨特征 | 刀具与支撑 | 为何有效 |
|---|---|---|
| 弧形链槽 | 8 mm抛光单刃硬质合金刀,真空支撑 | 大排屑槽清除软屑,并干净跟随链条半径。 |
| T形安装槽 | 5 mm O刃刀粗开槽后用T形槽刀 | 把排屑和最终倒扣几何分开。 |
| 沉头长槽 | 硬质合金钻、槽刀和PCD倒角刀 | 保证螺钉调节行程并去除羽状毛刺。 |
| 油槽缺口 | 3 mm抛光硬质合金刀 | 切缺口而不涂抹导轨边缘。 |
| 弹性卡扣耳 | 2 mm抛光精刀,小径向切深 | 避免卡扣白化或弯曲。 |
长导轨加工顺序
安装长槽和链槽粗加工在毛坯仍有侧向余量时完成。T形槽等排屑条件建立后再切,卡扣在支撑状态下精修,最后外形轻切释放。
UHMWPE切屑和毛刺控制
UHMWPE容易产生丝状切屑和羽状毛刺。抛光单刃刀、气流、真空支撑和锋利PCD倒角能避免涂抹。金属粗刀因发热并推挤塑料而被拒绝。
配合与直线度检测
检测松夹后直线度、长槽调节行程、链槽半径、卡扣弹性,以及斜光下T形槽边毛刺。
UHMWPE配刀问答
UHMWPE为什么不用普通金属粗刀?
它会推挤并加热软塑料,产生羽状毛刺和波纹。
T形槽什么时候切?
粗开槽形成排屑空间后、导轨释放前切。
直线度怎么查?
松夹后沿链条路径用直尺或CMM线扫检查。


