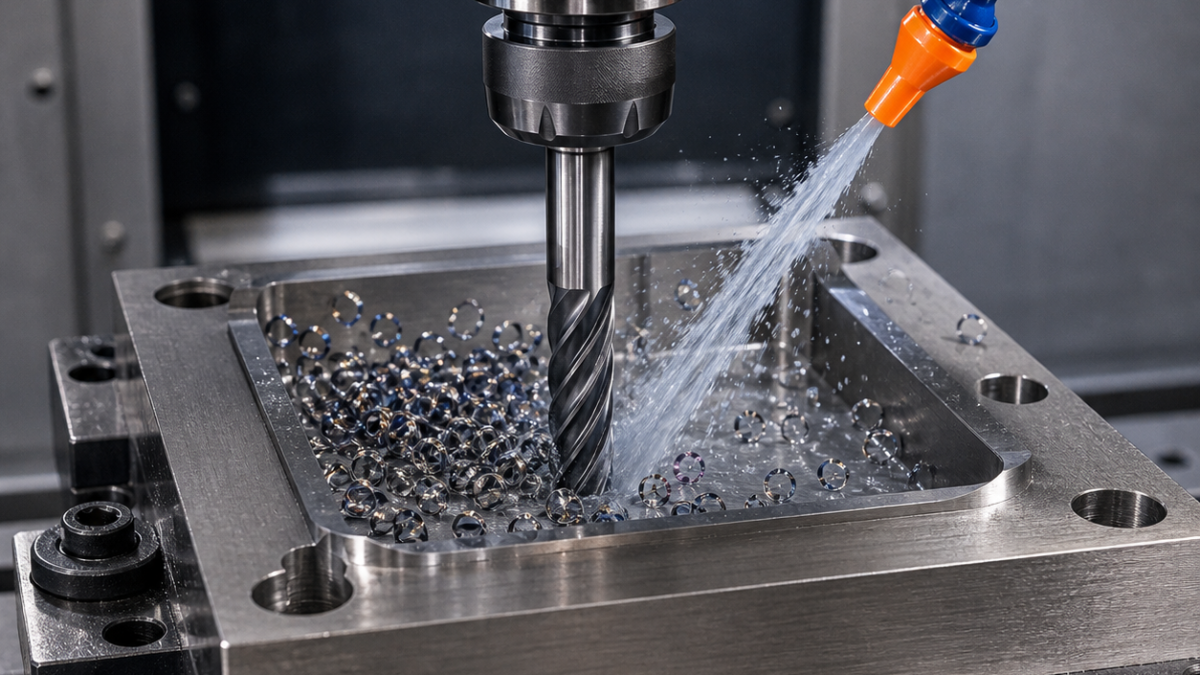
This is a hypothetical drawing-based technical study, not a claim about a customer project or verified production result.
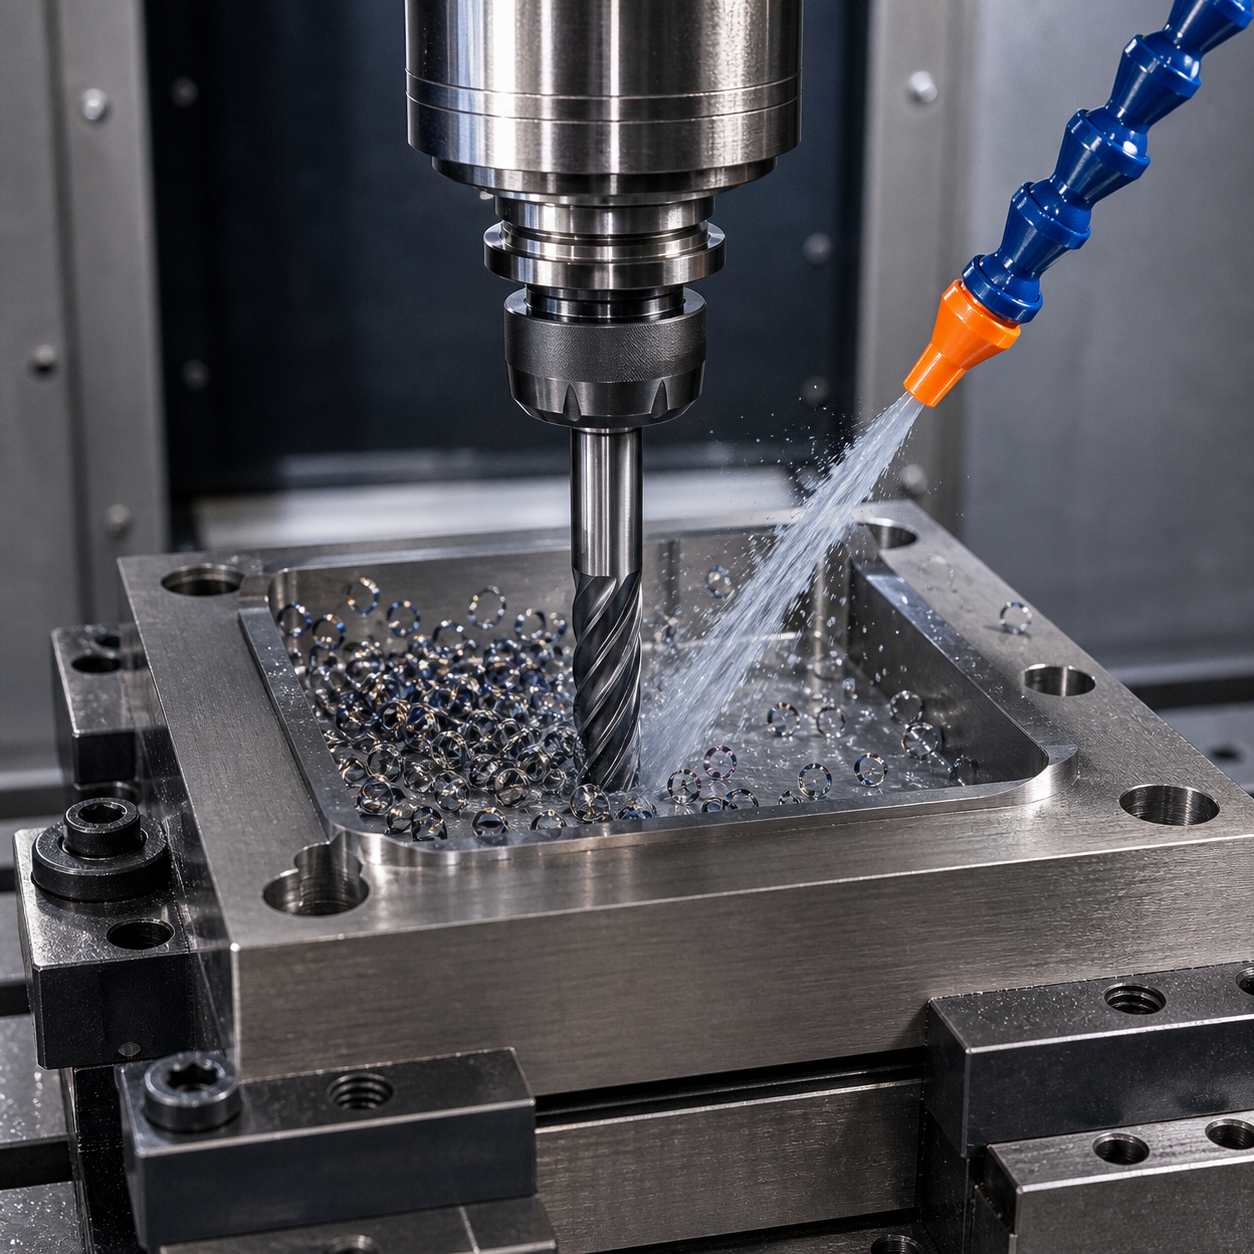
Русский: Фрезерование титана: выбор инструмента и отвод тепла
Тепло задают время контакта и вывод стружки. Глубокий карман, ребра, R3, H7 и наклонная плоскость требуют разных инструментов.
Кромка и вылет по элементу
Карман — радиусная фреза 12 мм, четыре зуба; углы — 8 мм с шейкой; стенка — 6 мм, пять зубьев; шаровая только для перехода; короткое сверло с СОЖ. Шесть зубьев и одна длинная фреза исключены.
Тепло уходит с траекторией
Черновить симметрично, оставить перемычки, применять малое радиальное зацепление, рабочую осевую глубину, плавный вход и без остановки. Стружку удалить до следующего контакта.
Измеримые пределы
Не снижать подачу до трения. Следить за сколами, износом, нагрузкой и стружкой; менять по согласованному пределу.
Контроль после освобождения
Щупать базы и припуск, H7 мерить от финальной базы, ребро — после снятия перемычек, плоскостность — после разжима.
| Элемент | Инструмент | Причина |
|---|---|---|
| Deep pocket / 深型腔 | 12 mm, 4-flute variable-helix radius carbide; short shrink-fit | Chip space and stiffness; six flutes rejected |
| R3 residual corner / 内圆角 | 8 mm, 4-flute relieved-neck carbide; hydraulic | Reach only where needed |
| Thin rib / 薄筋 | 6 mm, 5-flute sharp finisher; low-runout holder | Lower force with supported alternating levels |
| H7 hole / 精密孔 | Short through-coolant carbide drill plus boring/reaming | Position first; long drill rejected |
Related technical cases: Ti-6Al-4V bracket case; titanium bone-plate machining; titanium wrist-clamp tooling.
FAQ
Почему остановка вредна? Кромка трется или входит в нагретую упрочненную зону.
Когда менять? По пределу износа, нагрузки, коррекции или шероховатости.


