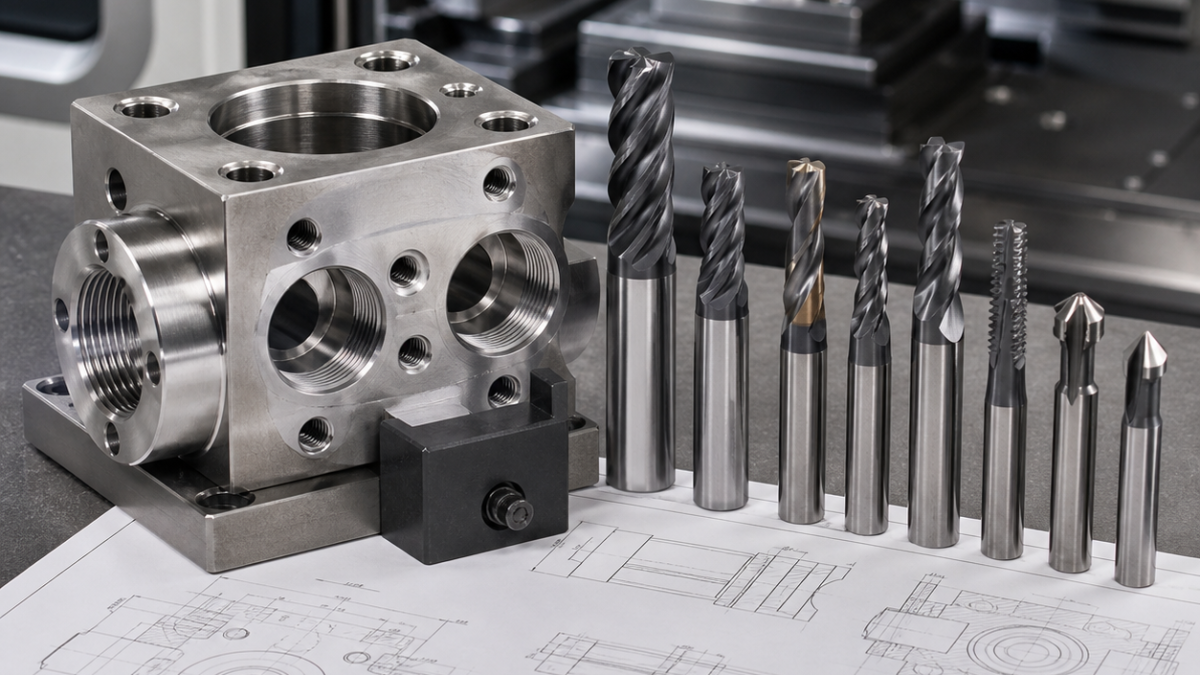
Español: Herramientas CNC para cuerpo de válvula inoxidable: alojamientos, asiento y puertos
Leer primero la ruta del fluido
La respuesta útil no es una lista genérica de fresas. El plano se interpreta como una cadena: datum A, alojamiento principal, asiento de cierre, puertos cruzados y conexiones roscadas. Asiento y alojamiento comparten referencia radial; los puertos se abren mientras su salida conserva apoyo.
Decisión de herramienta por característica
| Característica | Herramienta y portaherramientas | Control / rechazo |
|---|---|---|
| alojamiento | Ø18 through-coolant drill + Ø16 helical mill + damped fine-boring head | Axis and diameter before the seat pass |
| asiento | Positive-rake carbide form tool, polished edge, short hydraulic holder | Angle, circularity, Ra and bore relation |
| puerto cruzado | Stub carbide drill + 1.5 mm reverse chamfer tool | Position and borescope burr check |
| rosca | Carbide thread mill with relief groove | Pitch diameter and gauging without torn crest |
Útil y secuencia de mecanizado
La pieza apoya en tres pads verificados y un tope. Se crea A y se desbasta con una fresa AlTiN de radio, 12 mm y cinco labios, a contacto constante. El paso principal se taladra y semiacaba en hélice; una cabeza de mandrinar corta y amortiguada corrige diámetro y eje. Un útil de forma de carburo acaba el cono en el mismo amarre. Los puertos laterales se indexan en una placa vertical, la rosca se fresa y un chaflanador posterior limpia cada cruce antes de la última pasada del asiento.
Endurecimiento, viruta y límite de vida
No se permite pausa en el hombro porque el inoxidable se endurece y el filo frota. Las brocas usan refrigeración interna; el ciclo de rotura solo se aplica cuando la evacuación lo exige. Se rechaza un escariador HSS largo porque sigue un piloto desviado, y una broca-avellanador no alcanza la rebaba interior. La plaquita se retira si derivan a la vez corrección, carga y acabado.
Control ligado al caudal y sellado
Se palpan A, eje y centros en el útil. El diámetro funcional se mide por aire, el ángulo y circularidad del asiento con perfilómetro, y los cruces por boroscopio. Una prueba de contacto o caída de presión solo complementa las cotas cuando el plano la pide. El asiento se repite después de roscar y liberar los puertos.
Rutas técnicas relacionadas: caso de válvula sanitaria 316L; caso de asiento microfluídico.
Preguntas de mecanizado de válvulas
¿Asiento después del desbarbado? La pasada final elimina cualquier testigo. ¿Por qué fresar rosca? Ajusta tamaño y reduce par de inversión. ¿Qué referencia domina la fuga? La relación entre alojamiento y asiento.


