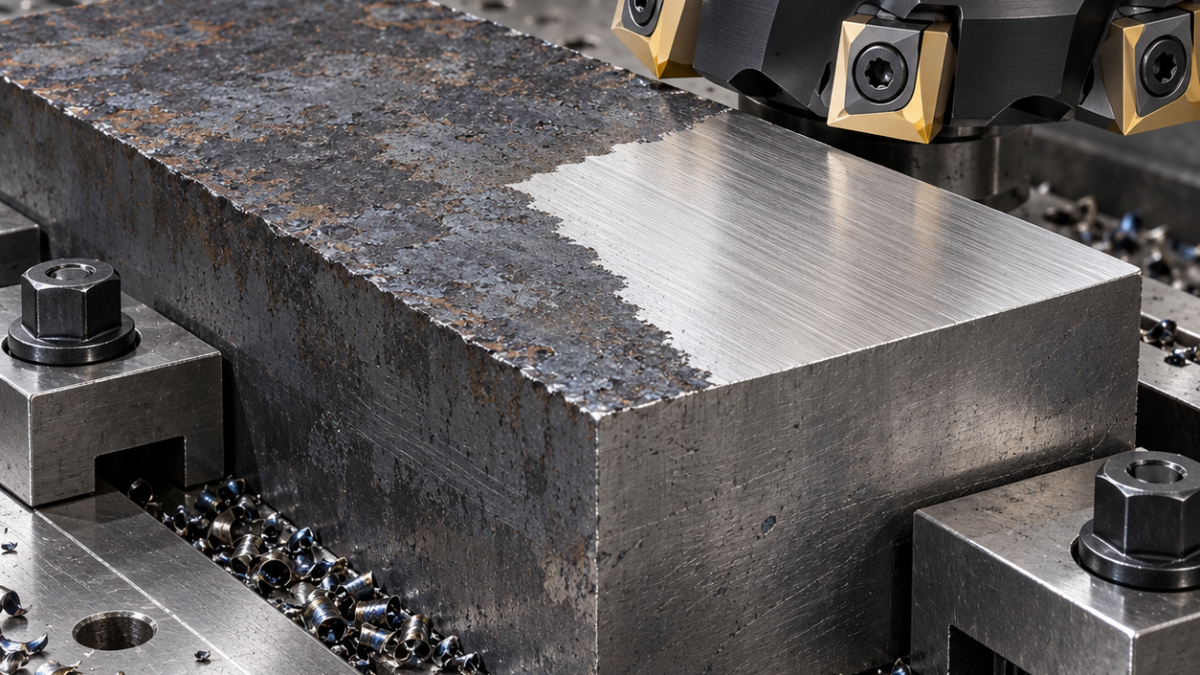
Русский: SPKN: фрезерование стали с неровной окалиной
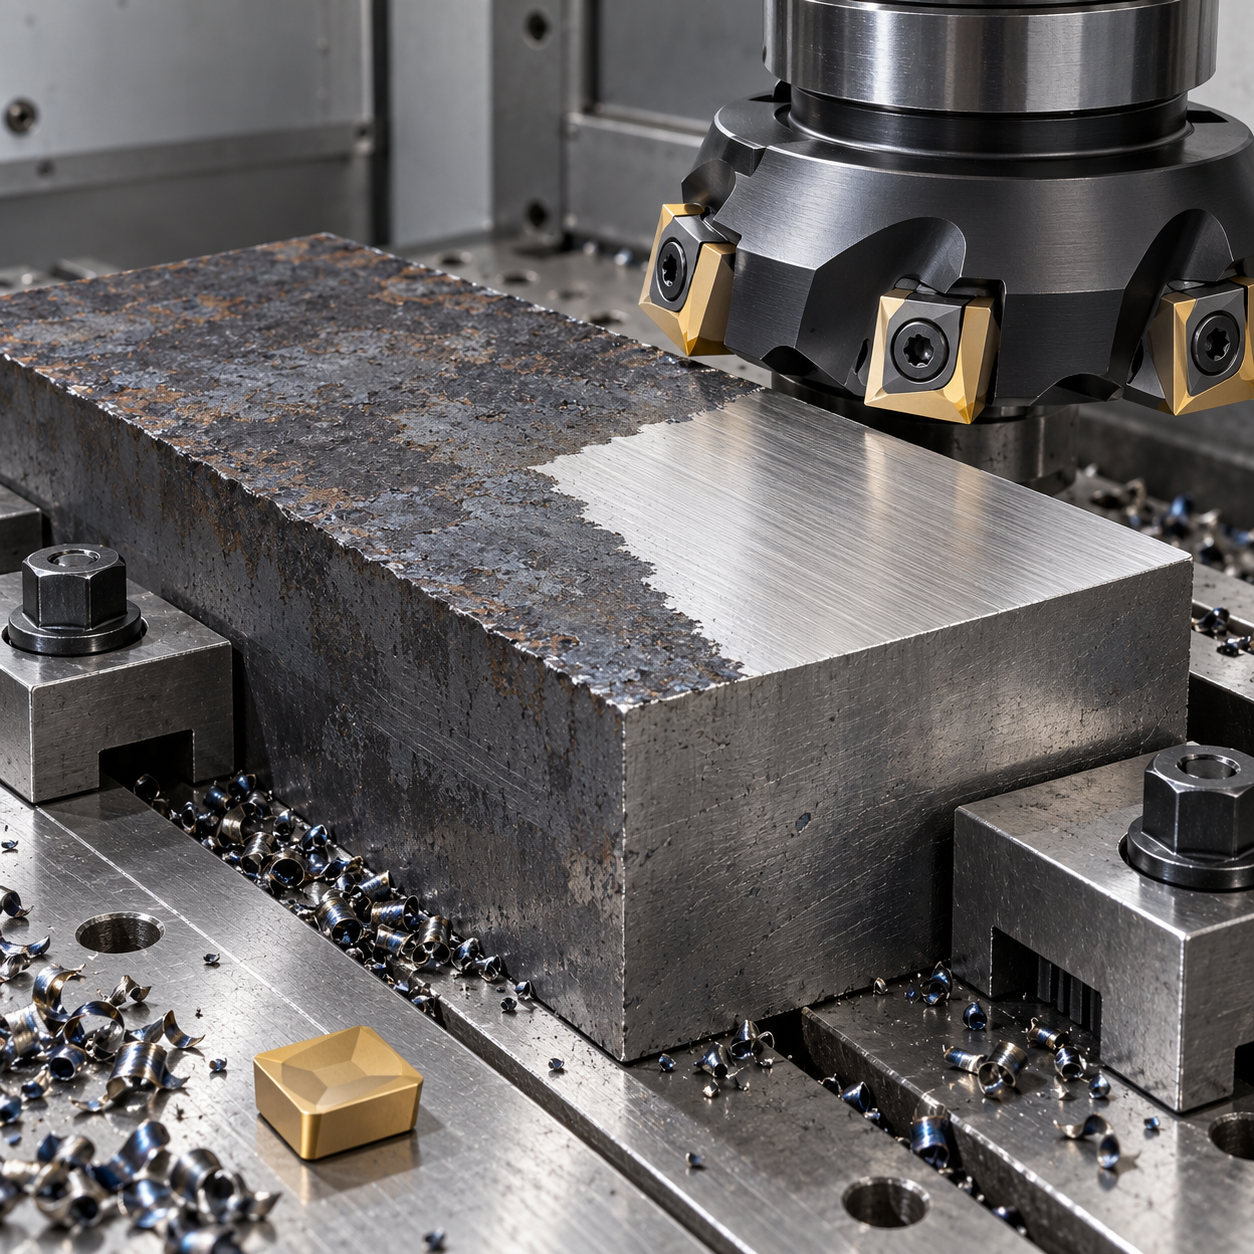
Первый проход по окалине назначают по измеренному контуру заготовки, а не только по номинальной толщине листа. Условная опорная пятка S355 имеет размер 180 × 100 × 30 мм, конечную толщину 28 мм и перпендикулярность торца к боковой базе 0,05 мм. SPKN рассматривается для открытой плоскости; совместимость разных корпусов не предполагается.
Три уровня до запуска программы
Записать высший пик окалины, низшую точку здорового металла и конечную плоскость относительно A. Если полная очистка нарушает размер, требуется решение по заготовке, а не скрытое уменьшение толщины. Обеспечить широкую опору, торцевой упор и свободный проход корпуса мимо прижимов.
| Элемент | Кандидат | Назначение |
|---|---|---|
| Плоскость с окалиной | Фреза 63 мм с четырьмя совместимыми гнёздами SPKN, вязкий сплав с покрытием для стали | Место для стружки и надёжный верхний прижим |
| Боковая база | Короткая фреза 16 мм, четыре зуба, радиусная кромка | Отдельный контроль перпендикулярности |
| Крепёжные пазы | Четырёхзубая фреза 12 мм и отдельный чистовой проход стенок | Независимая настройка ширины |
| Острые края | Двухзубая фасочная фреза 90° | Удаление заусенца без завала базы |
Не заменяйте очистку корки мелкими слоями до определения здорового металла. Сравнение припуска и опор при высокой подаче отличает съём от трения по поверхности.
Проверить опору пластины, а не только квадрат
Толщина, задний угол, подготовка кромки и контакт прижима должны соответствовать чертежу корпуса. Пластина без отверстия под верхний прижим не заменяется винтовой только из-за одинаковой ширины. Вязкий сплав группы применения ISO P и подходящее покрытие выбирают для реальной окалины и ударов. Полированная алюминиевая геометрия и хрупкая износостойкая марка не являются универсальным решением.
По возможности входить со стороны поддержанного материала и выводить стружку из следующей зоны резания. Число установленных пластин должно быть разрешено изготовителем: произвольное удаление зубьев меняет баланс и нагрузку. Подачу согласовать с реально работающими зубьями, моментом шпинделя и данными марки. Оставить измеримый припуск на чистовую, очистить установку и проверить кромку перед последним проходом.
Контроль не ограничивается средней толщиной
Измерить центр и углы, перпендикулярность, ширину пазов и Ra 3,2 мкм. Отслеживать сколы углов, посадку прижимов и пики нагрузки. Если кромка начинает тереть окалину, увеличение корректора скрывает симптом, но не устраняет причину.
Частые вопросы
Лёгкое касание корки безопаснее? Не всегда: возможны трение и неустойчивое чередование контакта. Можно закончить черновой кромкой? Только после осмотра и пробной проверки поверхности.
Следующий этап сравните с чистовым торцом пластинами ONHU, а расчёт — с руководством по подаче на зуб.
Документация инструмента; деталь и контроль выше — условный пример.


