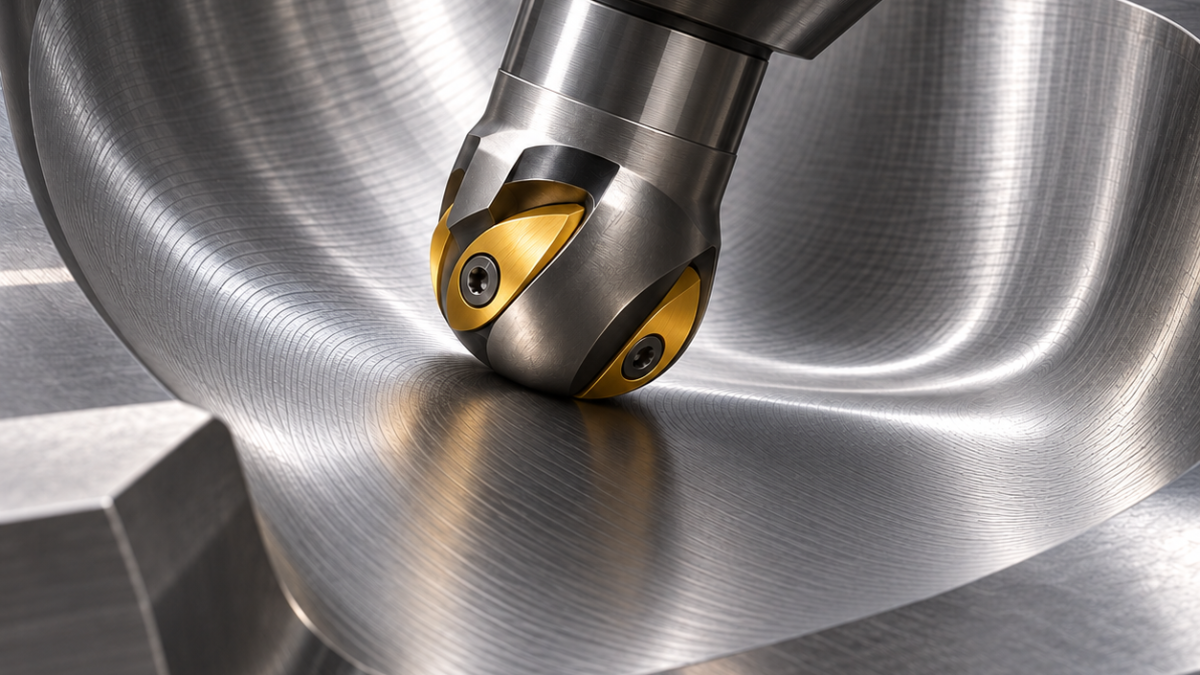
Русский: R216: получистовая обработка седла H13
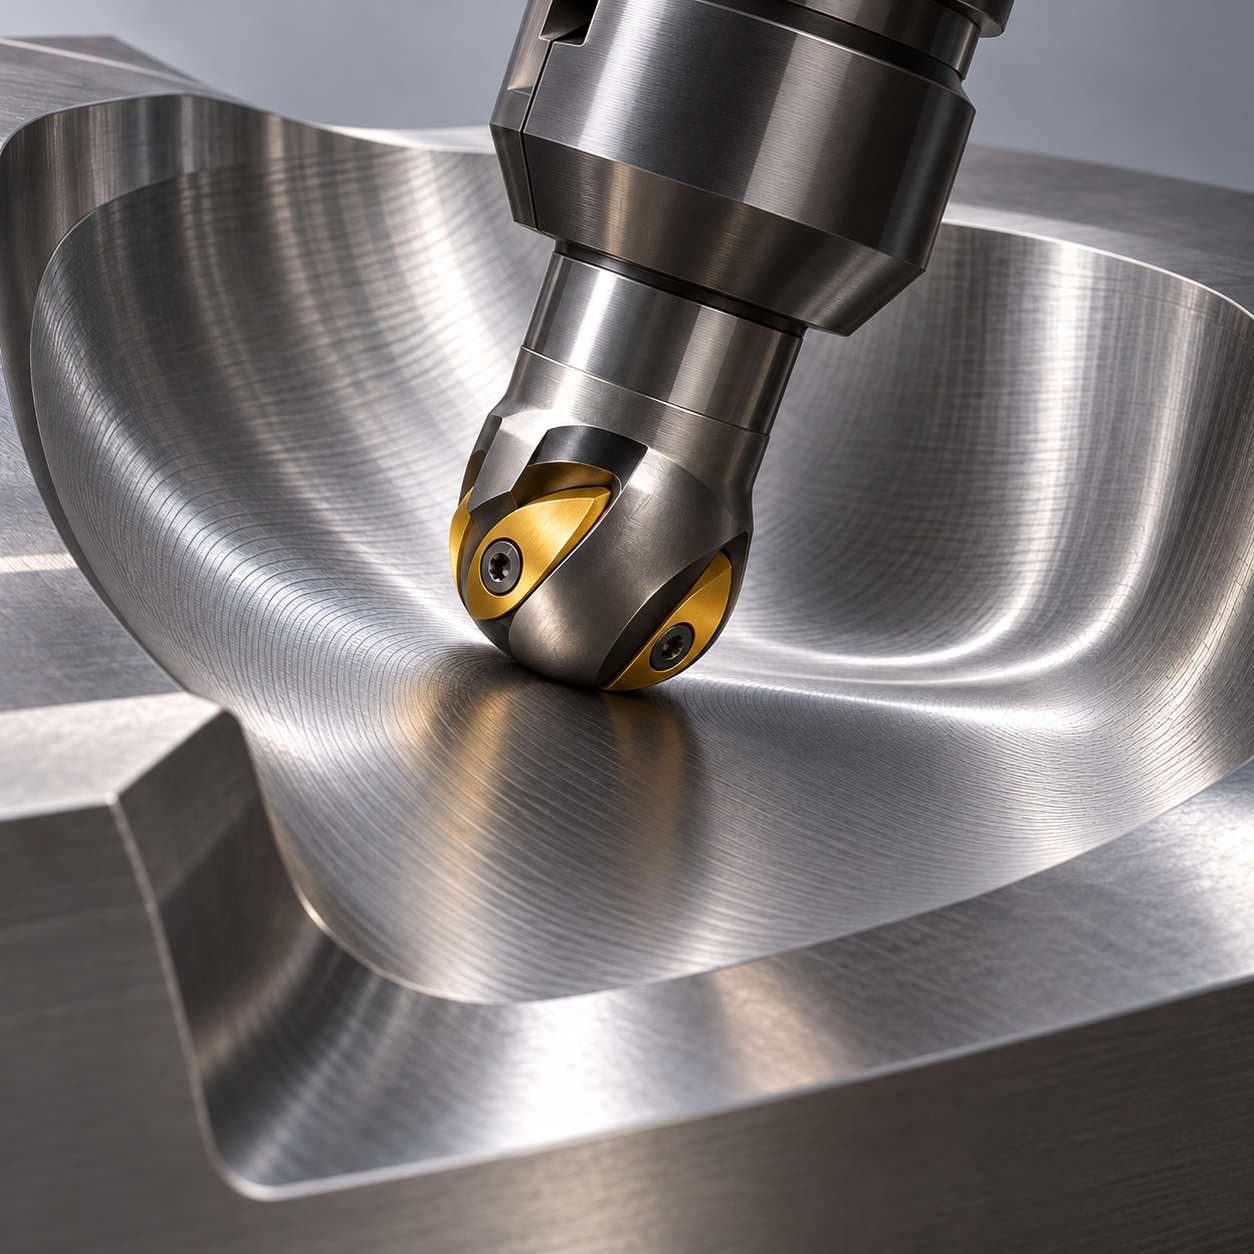
Сферическая фреза со сменными пластинами используется здесь для получистовой обработки, а не для обещания сразу полированной поверхности. Условное формующее седло H13 имеет твёрдость около 40 HRC, минимальный внутренний радиус 18 мм, допуск профиля 0,03 мм и Ra 0,8 мкм. Система типа R216 подготавливает запас для отдельной монолитной шаровой фрезы.
Контакт определяет действующий диаметр
Проверить кривизну, переходы и реальный остаток после черновой операции. Шар диаметром 20 мм проходит по указанному радиусу, но патрон может задеть край. На пологих участках контакт приближается к оси и фактическая скорость падает. Одного увеличения оборотов без проверки контактного диаметра и предела инструмента недостаточно.
| Зона | Инструмент | Условие |
|---|---|---|
| Основной припуск | Отдельная фреза с круглыми пластинами | Положительный запас по всему профилю |
| Получистовая оболочка | Шаровая сборка типа R216 20 мм, согласованные пластины и сплав по твёрдости | Посадки, стык кромок, рабочий диаметр |
| Чистовой профиль | Микрозернистая твердосплавная шаровая фреза 10 мм, два зуба, теплостойкое PVD | Малое биение и умеренное округление кромки |
| Край и базовые отверстия | Фасочная фреза; двухзубое сверло и развёртка при посадке | Повторный контроль баз после термообработки |
Гребешок и ошибка пластин различны
Закрепить по устойчивым задним площадкам, не закрывая кривую поверхность. Проверить базы после термообработки. Выбрать короткий сбалансированный патрон. На пятиосевом станке проверенный наклон отводит контакт от центра, но изменяет доступ и направление следа.
Сопоставить растровые ходы на пологой зоне с постоянными уровнями на крутой. Для простого кругового сечения h = R − √(R² − (s/2)²) оценивает гребешок при шаге s, но не реальный Ra свободной поверхности. Стык пластин, движение осей и прогиб способны дать большую ошибку. Между стратегиями нужен управляемый нахлёст и контроль перехода до чистовой обработки.
Принимать получистовой запас измерением
Проверить карту остатка щупом или доступным внешним измерением. Маленькая чистовая фреза не должна неожиданно встретить гребень от сдвинутой пластины. Удалять твёрдую стружку проверенным воздушным или жидкостным способом. Следить за микросколами, потерей покрытия и расширением блестящей контактной полосы.
Контролировать профиль по базам чертежа и шероховатость в заданных направлениях на пологих и крутых участках. Гладкая картинка CAM не доказывает Ra 0,8 мкм. Записывать биение и состояние чистовой кромки вместо выдуманного ресурса в деталях.
Предварительная высокая подача допустима, если эта шаровая фреза выравнивает оставленную огибающую. Бюджет чистового припуска и альтернативы фрез даёт консервативную проверку до профиля.
При ограничении высоты гребешка расчёт шага шаровой фрезы показывает, почему плоскую оценку нужно перепроверить на криволинейном или наклонном контакте.
Вопросы о сферической кромке
Можно смешивать R216 с другой чистовой серией? Только при точном подтверждении производителя, не по внешнему сходству. Половинный шаг даст половинный Ra? Нет: геометрия нелинейна, а источников погрешности несколько.
Предыдущий этап рассматривает черновая обработка круглыми пластинами. Соседнюю высокую плоскую стенку обрабатывают по схеме длиннокромочного уступа, отдельно от профиля.
Документация инструмента; деталь и контроль выше — условный пример.