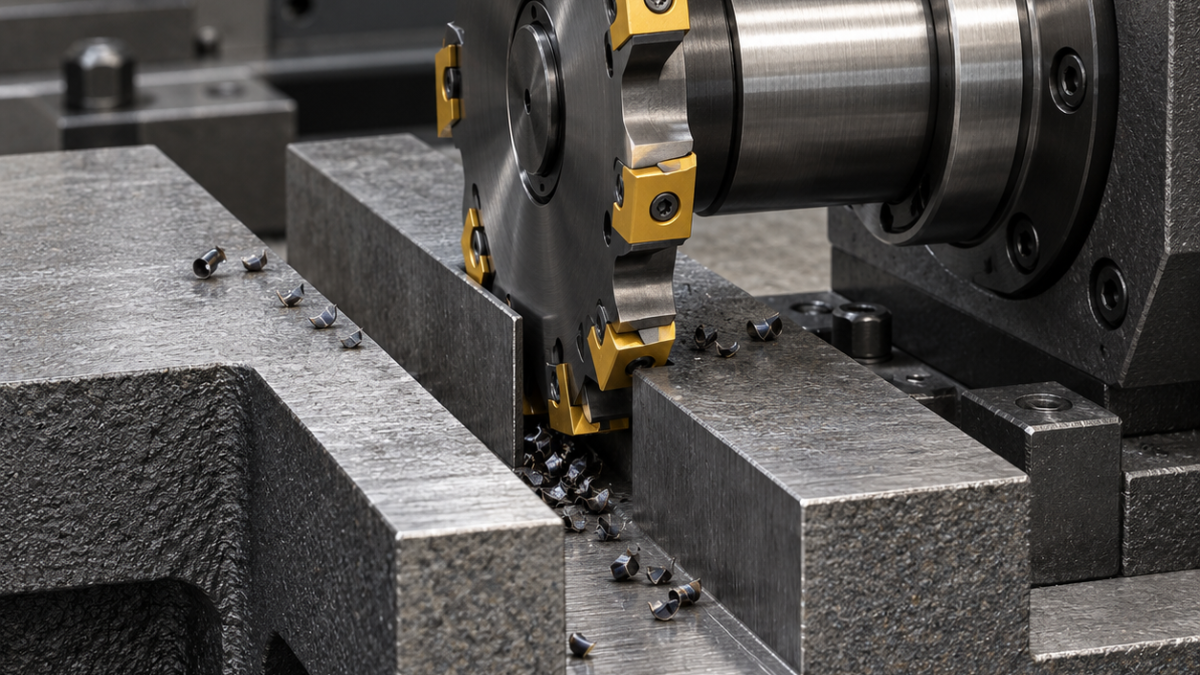
Русский: LNKX: ширина и параллельность открытого паза
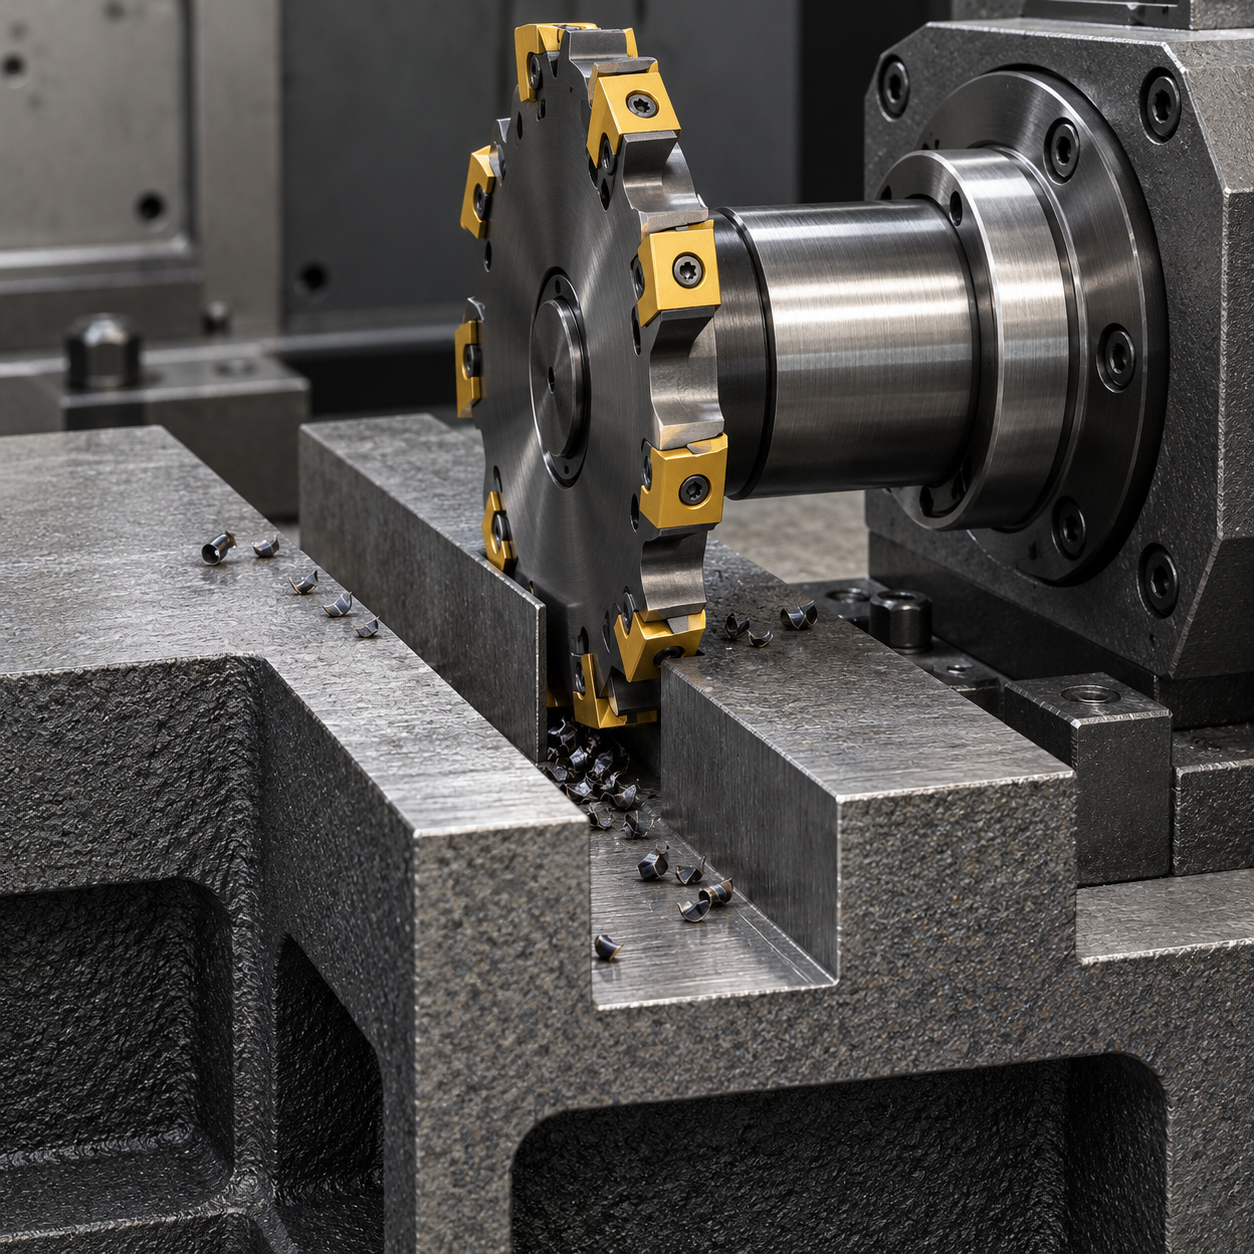
Ширину открытого паза задаёт собранная режущая оболочка, а не номинальная толщина диска. В условном направляющем блоке EN-GJS-500-7 предусмотрен паз глубиной 32 мм и шириной 12,00–12,04 мм; параллельность стенок 0,03 мм. Система LNKX рассматривается только при подтверждении этих возможностей конкретного корпуса.
Проверка начинается с оправки
Убедиться, что вход и выход открыты для диска, ступицы, проставок и опорного подшипника. Ступица ограничивает глубину независимо от длины зуба. Закрепить блок на обработанной базе и боковом упоре. Опора у выхода поддерживает заготовку, но не перекрывает инструмент. Длинная оправка изгибается даже при точно выставленных пластинах.
| Элемент | Предлагаемый инструмент | Проверка |
|---|---|---|
| База A | Короткая торцевая фреза с позитивным твёрдым сплавом | Устойчивое прилегание |
| Стенки и дно | Кандидат: диск 100 мм с LNKX и согласованным чередованием зубьев | Реальная ширина, боковое биение, ступица |
| Чистовой боковой размер | Разрешённая регулировка кассет либо отдельная короткая фреза | Не выходить за диапазон корпуса |
| Кромки входа | Малая двухзубая фасочная фреза | Не расширить рабочий участок |
Подача зависит от работы боковых зубьев
Выбрать вязкий сплав для чугуна и подходящее покрытие с учётом прерывистого контакта. Слишком округлённая кромка увеличивает боковую силу, слишком хрупкий угол разрушается на корке. Сторона резания и посадка пластин должны соответствовать корпусу. При чередовании зубьев не каждый из них режет каждую стенку, поэтому число эффективных зубьев проверяют для соответствующей поверхности.
Вести равномерный проход, отводя стружку от следующей кромки. Если собранная ширина не обеспечивает поле 40 мкм, оставить измеримый припуск для отдельной чистовой обработки. Повторный проход не гарантирует снятие только одной стенки. Способ сбора чугунной пыли и охлаждения должен оставаться проверенным и постоянным.
Проходной калибр может пропустить клиновидность
Измерять ширину на входе, в середине и на выходе, сверху и возле дна. Параллельность, глубину и Ra 3,2 мкм проверять независимо. Контролировать осевое смещение кромок, микроперемещения оправки и выкрашивание выходного края, не дожидаясь разрушения всей пластины.
Вопросы по настройке
Можно ли исправить любую ширину проставкой? Только в разрешённом диапазоне регулируемой сборки. Почему паз шире на выходе? Сначала проверить разгрузку оправки и поддержку детали.
Для закрытого поднутрения нужен другой подход с Т-пазовой фрезой; направление нагрузки сопоставьте с руководством по попутному и встречному фрезерованию.
Документация инструмента; деталь и контроль выше — условный пример.


