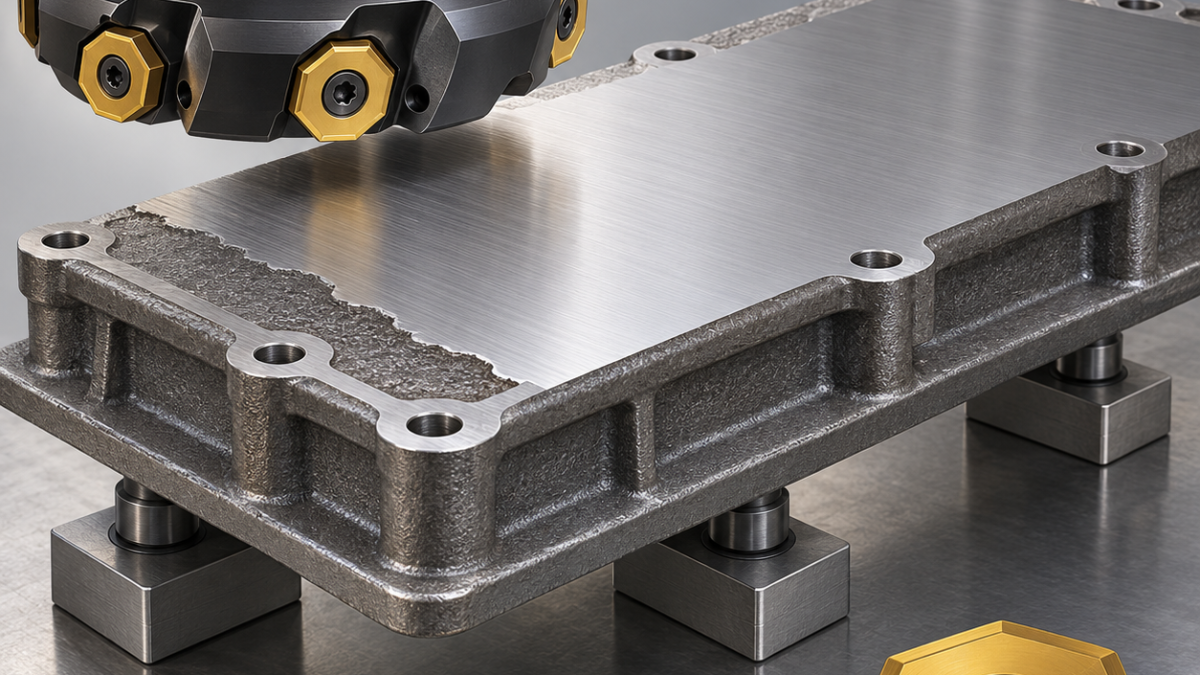
Русский: ONHU: плоскостность тонкой стальной крышки
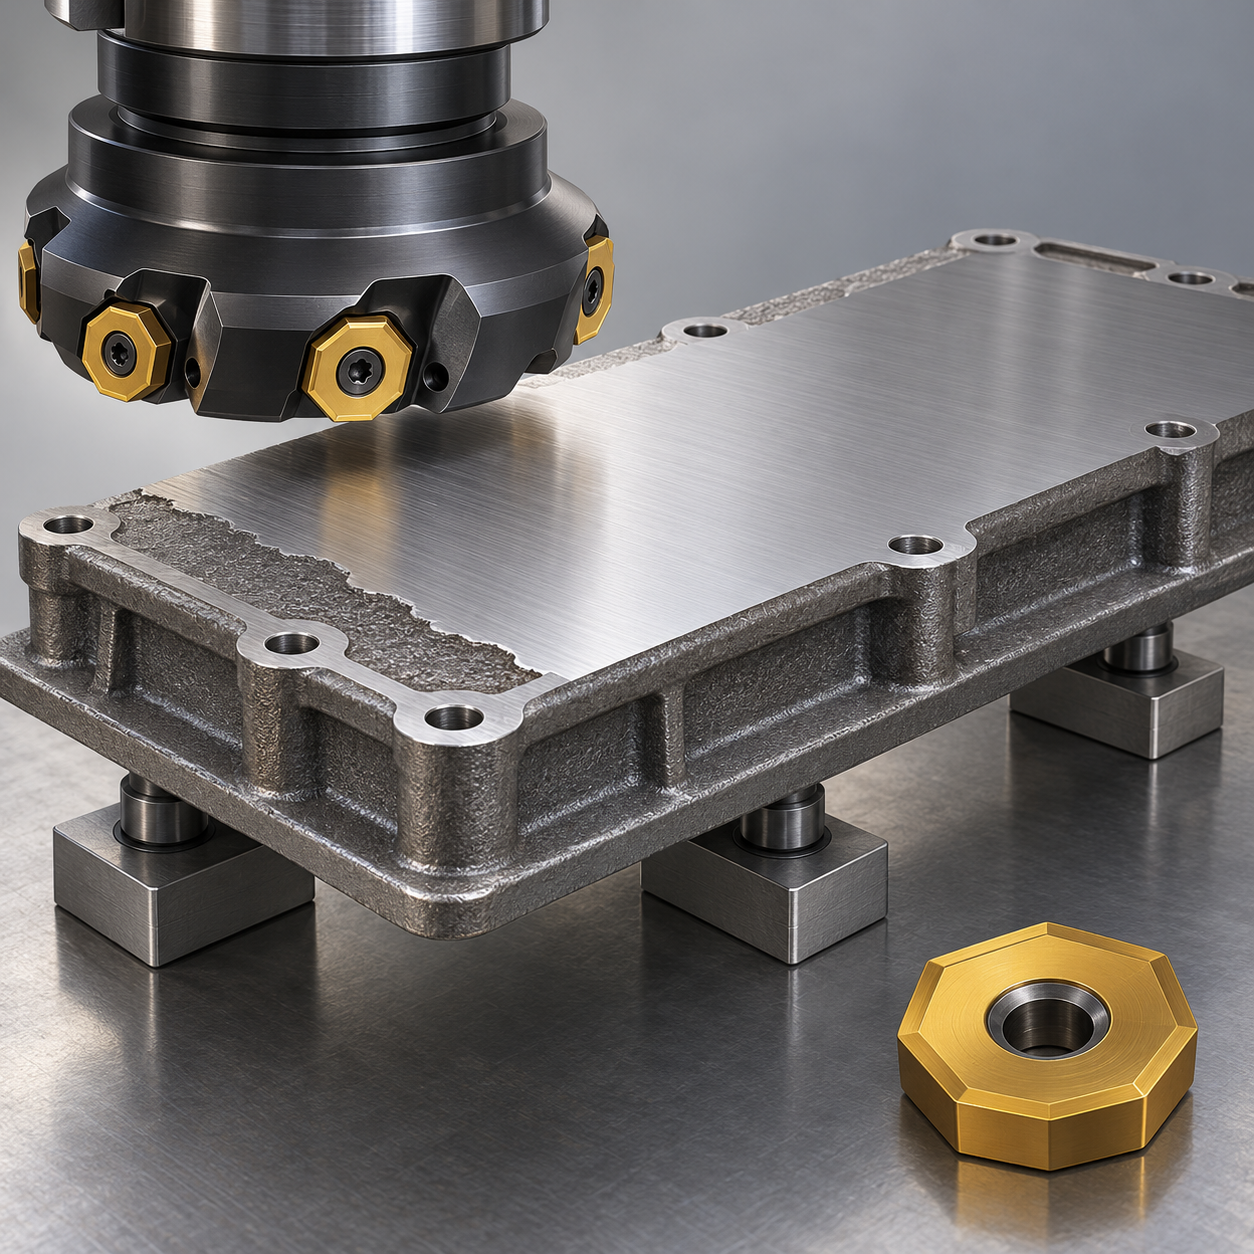
Восьмигранная чистовая пластина полезна, когда снимается ровный тонкий припуск, а не остатки литейной корки. Рассмотрим условную крышку из G20Mn5 размером 240 × 160 × 12 мм. На сплошной уплотнительной поверхности заданы плоскостность 0,04 мм в свободном состоянии и Ra 1,6 мкм. Это учебное условие, не результат работы с заказчиком.
Сначала найти впадины на заготовке
Установить отливку на три определённые опоры и промерить корку. После черновой обработки с учётом напряжений восстановить базу A и составить карту остаточного припуска. Дополнительные опоры подводят без подъёма детали. Прижим над неподдержанным углом может дать правильную плоскость только до освобождения крышки.
| Участок | Предлагаемый инструмент | Ограничение |
|---|---|---|
| Неравномерная корка | Торцевая фреза 63 мм с редким шагом и вязким твёрдым сплавом для стали | Не использовать чистовой комплект |
| Уплотнительный торец | Чистовой корпус 80 мм с предусмотренными шлифованными ONHU | Проверить исполнение гнезда и высоты кромок |
| Крепёжные отверстия | Короткое двухканавочное твердосплавное сверло 10 мм | Сверлить до чистового торца |
| Наружная кромка | Двухзубая фасочная фреза 6 мм | Притупление 0,2 мм вне уплотнительной полосы |
Число зубьев не заменяет жёсткость
Применить короткую оправку и измерить каждую установленную кромку. Число зубьев согласовать со стружечными карманами и возможностями шпинделя, не оставляя гнёзда пустыми самовольно. Марку твёрдого сплава, покрытие и подготовку кромки выбирают по фактическому состоянию стали. Сильное округление давит на тонкую крышку, а чрезмерно острая хрупкая кромка повреждается на оставшейся корке.
Чистовую траекторию вести непрерывно со смещением относительно середины, если это допускает оснастка. Вход и выход разместить вне рабочей полосы. Скорость и подачу назначать по данным конкретного комплекта с проверкой пробным резом. Припуск не увеличивают ради удаления случайной впадины. Повторный проход по застрявшей стружке оставляет риски; сглаживающая кромка не исправляет наклон шпинделя.
Принимать деталь после снятия зажимов
Сопоставить карту высот под зажимом и на свободно лежащей крышке. Проверить диагонали, длинные стороны и шероховатость вдоль и поперёк следов. При дрейфе высоты кромок, единичных рисках или изменении свободной формы остановить процесс и проверить посадку, опоры и износ.
Сравнивайте черновой маршрут и эту чистовую операцию при одинаковых опорах. Раздел высокой подачи для гибких деталей отделяет номинальный съём от свободной плоскостности.
Пример оптической плиты Invar показывает: малое расширение не отменяет движения от напряжений и записи схемы опор.
Что уточнить при заказе
Подойдёт любой восьмигранник? Нет, необходимы полное обозначение и совместимый корпус. Хорошего Ra достаточно? Нет, гладкая крышка может не выдержать требование плоскостности.
Черновой этап разобран в примере снятия припуска пластинами SPKN, а сборка — в руководстве по биению и высоте кромок.
Резьбовой штуцер на крышке проверяют отдельно: пример M60×2 возле фланца показывает, почему плоскостность не заменяет резьбовой калибр.
Документация инструмента; деталь и контроль выше — условный пример.


