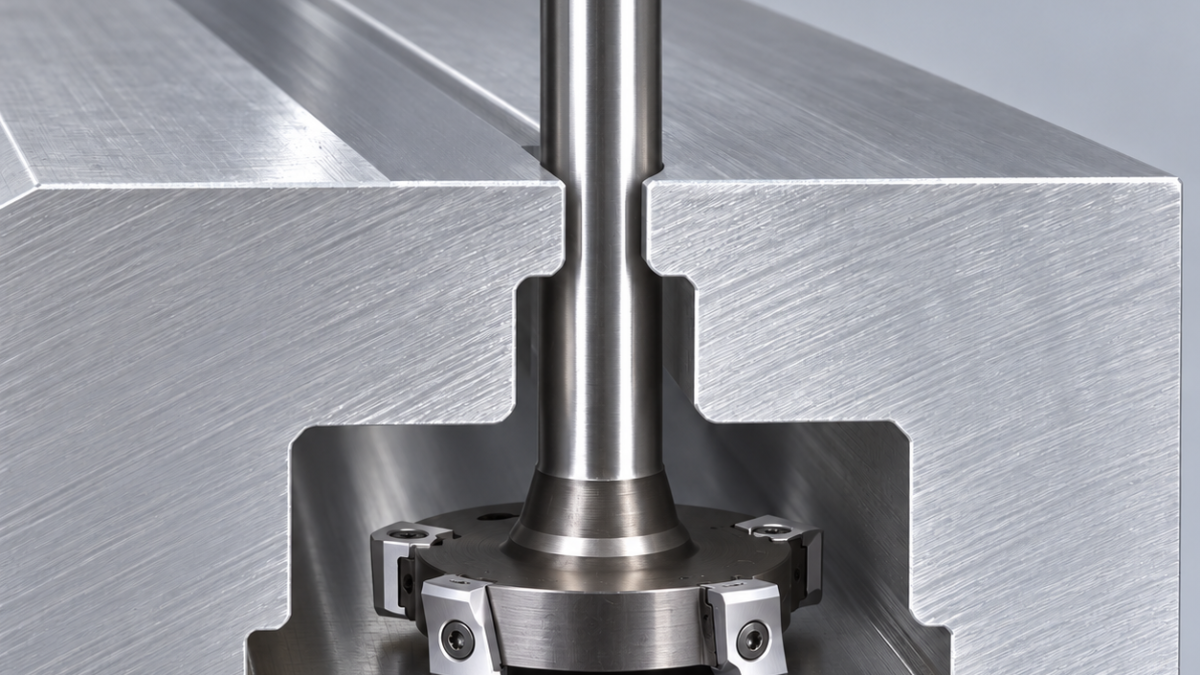
Русский: Т-пазовая фреза для направляющей из 5083
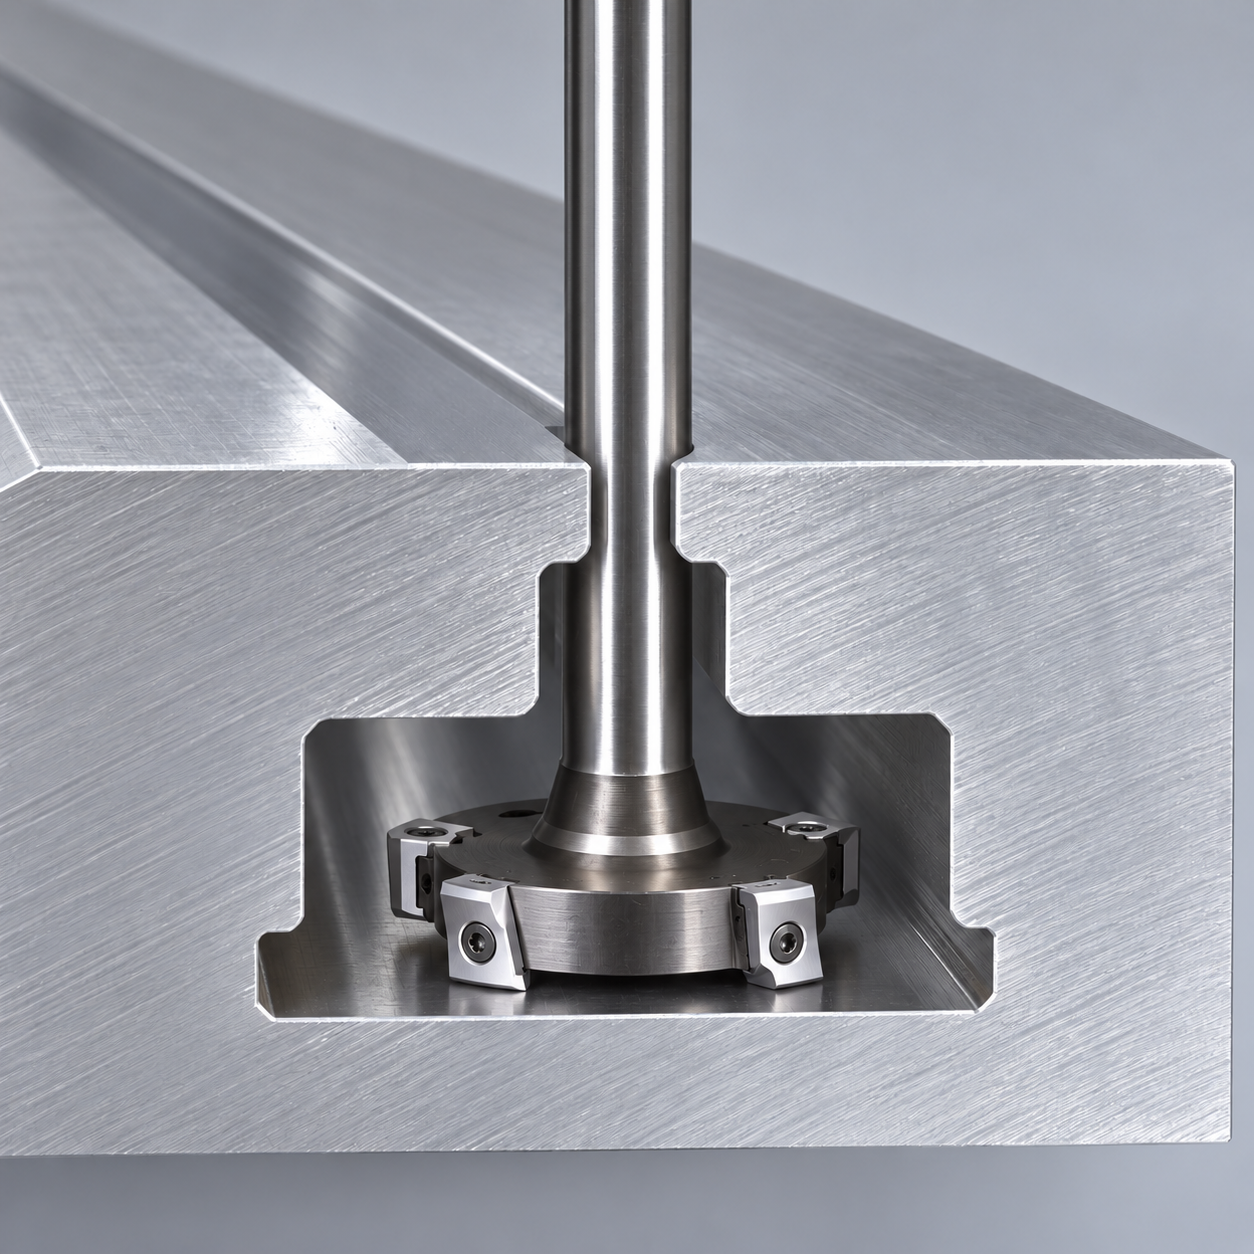
Для Т-пазовой фрезы проход шейки важен не меньше диаметра головки. Условная направляющая 5083 открыта с торцов: верхний проход 18,10–18,20 мм, нижняя ширина 32,00–32,08 мм, высота 14,00–14,06 мм. Головка 31,75 мм рассматривается как кандидат с запасом на коррекцию, после проверки радиусов и верхних и нижних кромок.
Разделить скрытые поверхности
На чертеже отдельно отметить стенки прохода, нижние стенки и горизонтальные опоры. Радиус пластин должен помещаться в разрешённое сопряжение. Базировать по низу и боковой поверхности; прижимать массивные участки, не изгибая губки паза. Оба торца оставить свободными.
| Элемент | Выбор | Причина |
|---|---|---|
| Предварительный проход | Полированная твердосплавная фреза 12 мм, три зуба | Сначала черновой и чистовой доступ |
| Нижний канал | Кандидат класса M4575-032: головка 31,75 мм, шейка 17 мм, ширина 13,75 мм, два эффективных зуба | Только предусмотренные квадратные пластины |
| Опорные плоскости | Малые коррекции проверенными верхними и нижними кромками | Номинальная ширина не равна готовой высоте |
| Скрытые заусенцы | Доступная обратная фасочная фреза и верхняя фасочная | Не замять заусенец в рабочую опору |
Обеспечить выход алюминиевой стружки
Нужна острая позитивная геометрия с низкой склонностью к налипанию. Рассматривать полированный сплав без покрытия, если он доступен для точной системы; иначе испытать вариант для алюминия от поставщика. Сильно округлённая стальная пластина не подходит только потому, что входит в гнездо. Документация корпуса не подтверждает любой сплав для 5083.
Закончить верхний проход и очистить его. Вводить головку сбоку на нужной глубине, не пытаться опустить её через слишком узкое окно. При боковой коррекции перемещается и шейка 17 мм: проверить остаточный зазор. Соблюдать требования к зажиму хвостовика, уменьшать вылет и считать подачу по эффективным зубьям.
Измерять без усилия прижимов
Черновую обработку вести устойчивым контактом с измеренным запасом по каждой поверхности. Не нагружать обе стенки тяжёлым полным проходом без проверки. Постоянный поток выводит стружку к открытому торцу; нарост меняет режущую оболочку и царапает скрытую опору.
Перед малыми поправками ширины и высоты измерить осевое биение верхних и нижних кромок. Снять заусенцы, очистить и раскрепить деталь. Проверить размеры у торцов и в середине, Ra 1,6 мкм на опорах доступным методом. Проход Т-гайки сам по себе не выявляет конусность или упругое смещение губок.
Вопросы о доступе
Можно опустить диск сверху? Нет, если головка шире прохода. Почему гайка заедает после снятия зажима? Сначала проверить губки и заусенцы, затем диаметр.
Сравните открытый паз дисковой фрезой. В направляющей UHMWPE с Т-пазом другой отклик материала; режимы пластика нельзя переносить на алюминий.
Для трёхзубой фрезы прохода используйте выбор по материалу, покрытию и контакту, а не определяйте режим алюминия по цвету покрытия.
Документация инструмента; деталь и контроль выше — условный пример.