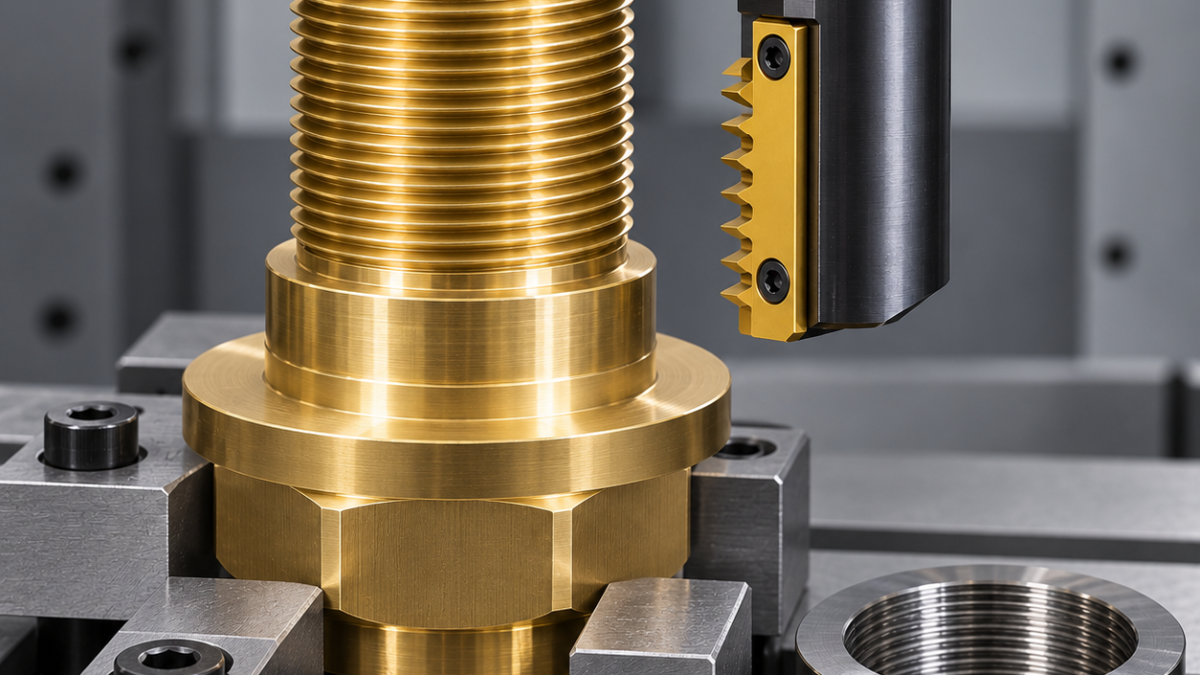
Русский: Пластины для наружной резьбы M60×2 у фланца
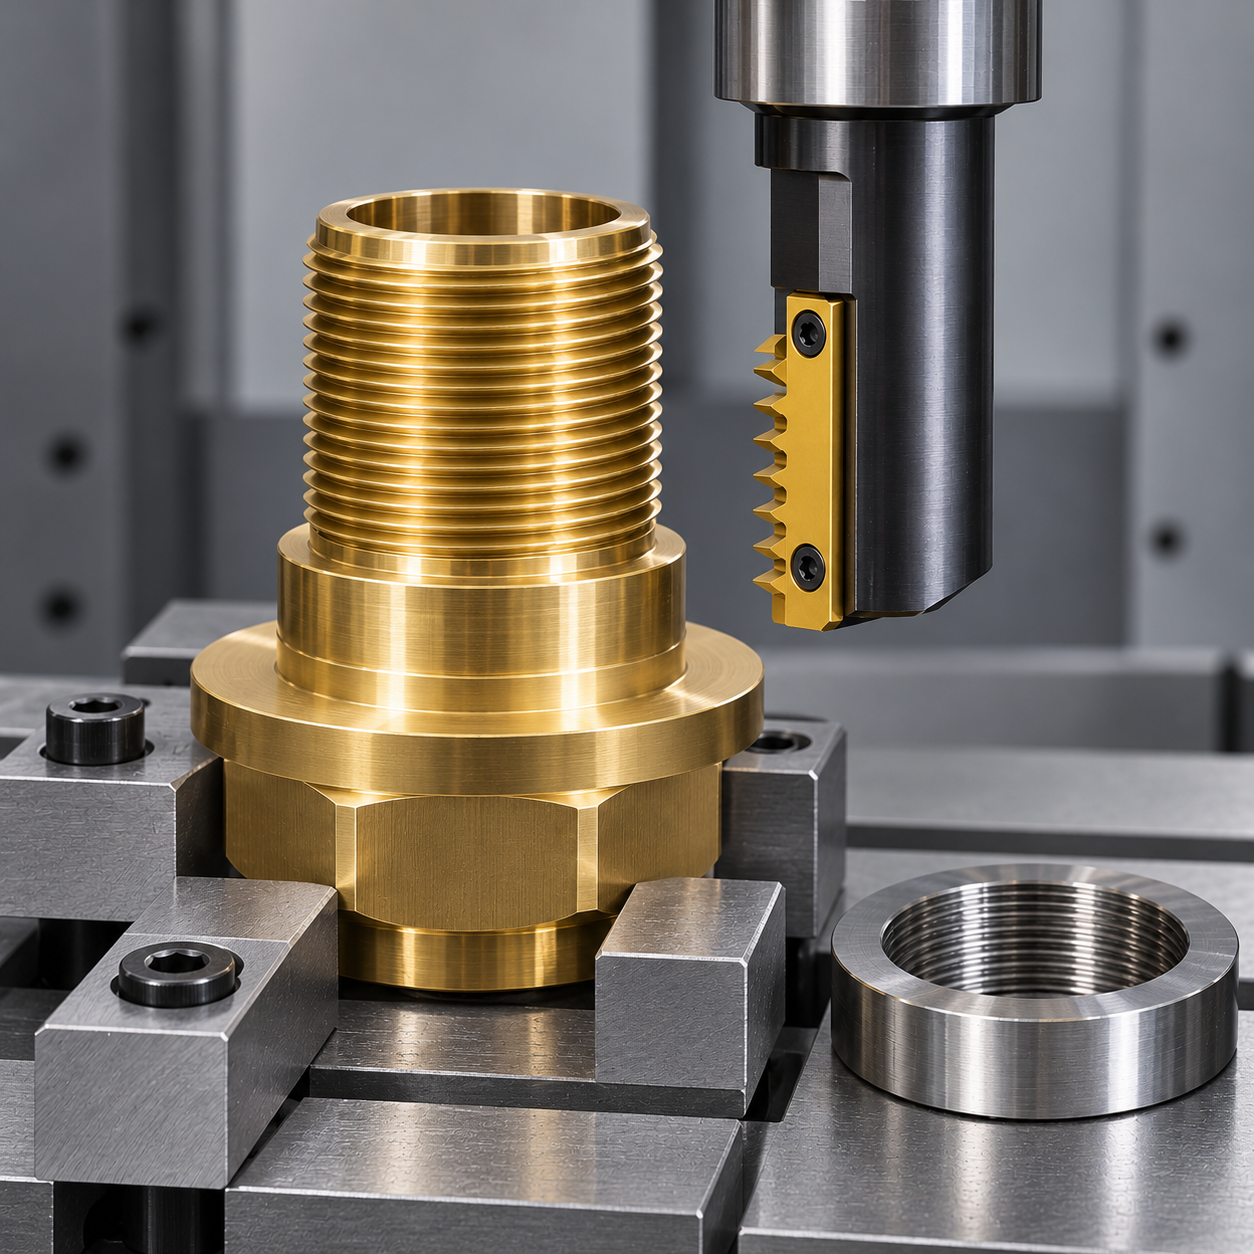
Наружная M60×2 рядом с фланцем требует сначала правильного полного профиля и шага, затем свободного прохода всей осевой группы зубьев. Универсальная кромка 60° не гарантирует полный профиль. Условный сальник CuZn39Pb3 имеет полезную длину резьбы 18 мм, заданную канавку выхода и отдельный уплотнительный торец. Фрезерование сохраняет базирование других элементов фланца.
Полезная резьба и положение торца различны
Проверить стандарт, однозаходную правую резьбу и класс, условно 6g. Размерные пределы и калибры брать из управляемого чертежа и действующего стандарта, не выводить из номинала 60 мм. Если последний полный виток недоступен без столкновения, согласовать конфликт, а не укорачивать резьбу.
| Элемент | Инструмент | Согласование |
|---|---|---|
| Бобышка и торец | Полированная твердосплавная фреза 12 мм, три зуба, наружная интерполяция | Наружный диаметр и высота отдельно |
| Наружная резьба | Кандидат: сменнопластинчатая фреза 32 мм, два эффективных зуба, наружная полнопрофильная MT LNHU-подобная пластина с шагом 2 мм | Точный корпус, направление, шаг и зубчатая длина |
| Канавка выхода | Малая твердосплавная пазовая фреза | Не затронуть уплотнение |
| Вход и заусенец | Двухзубая фасочная фреза и доступное снятие заусенцев | Сохранить первый полный виток |
Винтовая траектория не меняет шаг зубьев
За один оборот однозаходной спирали перемещение по Z составляет 2 мм. Несколько осевых зубьев формируют витки одновременно: моделировать вход и выход всей группы возле фланца. Уточнить, задана ли подача CAM по центру инструмента или по наружному контактному контуру.
Для этой автоматной латуни выбрать острую позитивную кромку: полированный сплав без покрытия при наличии в точной системе либо проверенную низкоадгезионную поверхность. Сильное округление для стали может увеличить силу и заусенец вершины. Применять жёсткий патрон с малым биением; закреплять задний фланец на опорах, не деформируя бобышку в овал.
Разобраться с кольцом до коррекции
Черновая бобышка, чистовые торец и наружный диаметр, канавка, затем запланированные радиальные резьбовые проходы. Все проходы сохраняют одну винтовую фазу. Проверить режимы для латуни, удалить короткую стружку из уступа, соблюдать требования цеха для свинецсодержащего материала.
После очистки использовать заданные калиброванные резьбовые кольца, отдельно измерить наружный диаметр, полезную длину и торец. Остановка кольца у фланца бывает следствием последнего витка, канавки или заусенца, а не только среднего диаметра. После диагностики корректировать размер радиально; сдвиг по Z меняет положение. Проверить текстуру боковых сторон, условный Ra 3,2 мкм где требуется, сколы вершин и неподвижность посадки.
Вопросы о профиле
Подойдёт внутренняя пластина того же шага? Только при прямом разрешении производителя для наружной работы. Можно получить шаг 1,5 мм программой при зубьях через 2 мм? Нет, их физический шаг остаётся прежним.
Пример мелкой резьбы и уплотнительного седла разделяет проверки. Широкая плоская опора требует контроля, как в чистовом торцевом фрезеровании восьмигранными пластинами, а не только резьбового кольца.
Документация инструмента; деталь и контроль выше — условный пример.