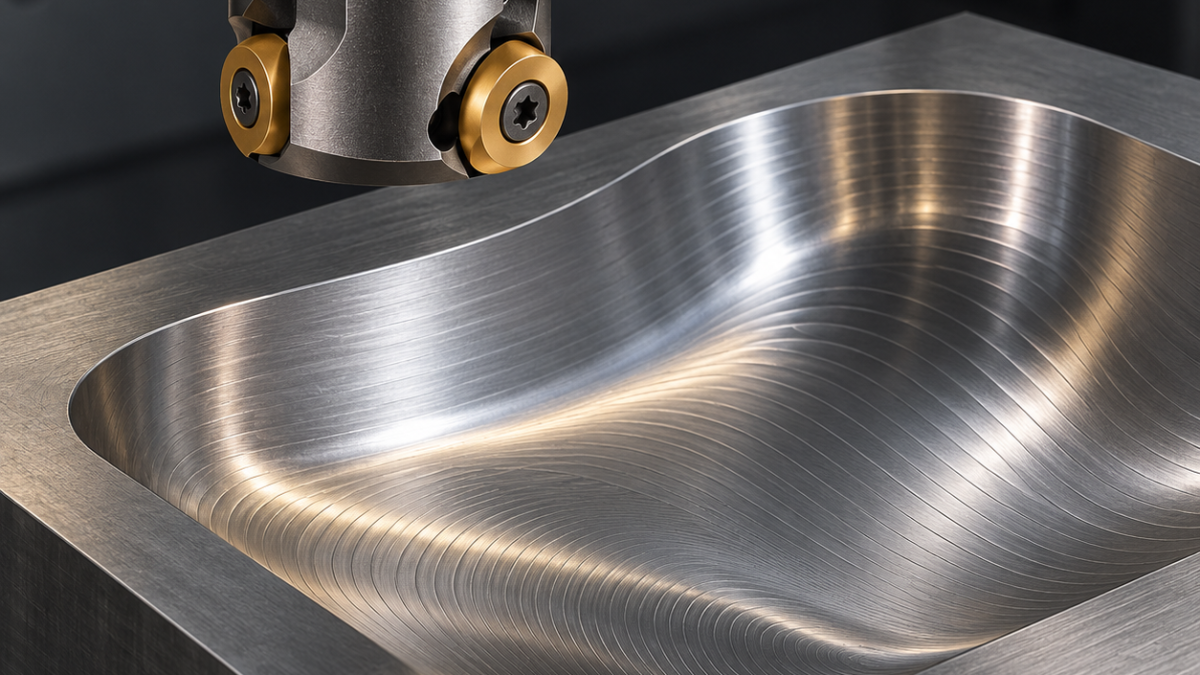
Español: RPMT10T3: plaquitas redondas para desbaste de cavidades
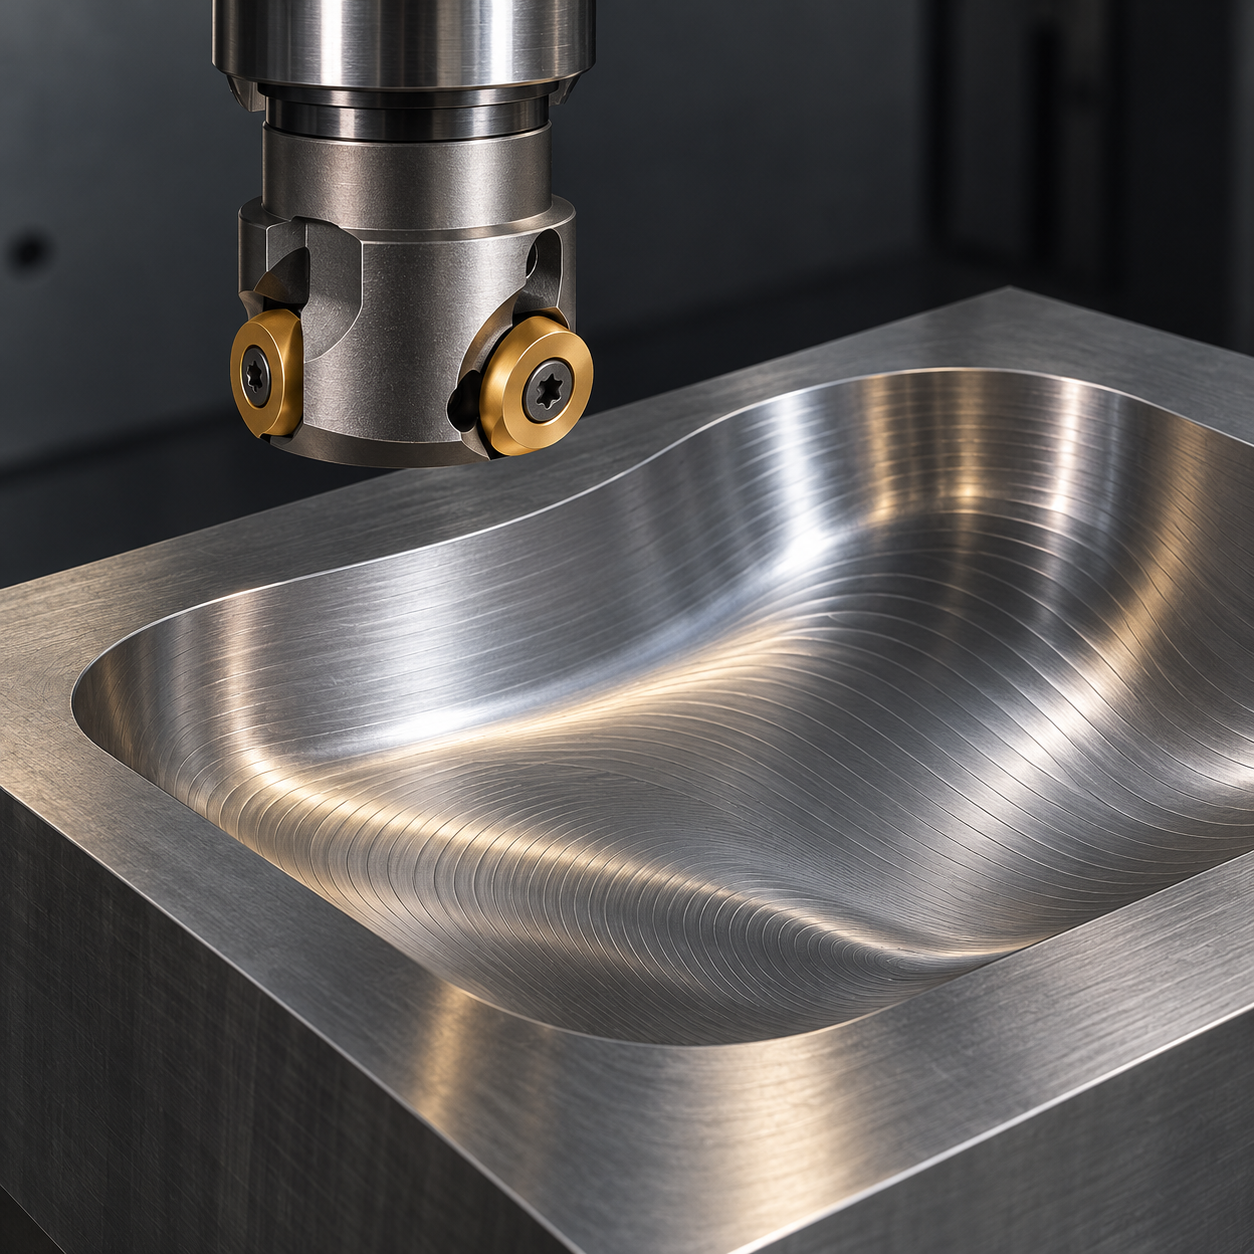
Una RPMT10T3 redonda resulta interesante para desbastar cavidades con enlaces amplios y una arista indexable resistente. No sustituye una fresa de escuadrado ni garantiza el acabado final. El caso hipotético es un bloque de P20 preendurecido a 30–34 HRC con cubeta de 14 mm, transiciones R12 y un enlace local R3.
La profundidad modifica el contacto
La arista circular cambia su ángulo de entrada efectivo según profundidad y pendiente. Un avance estable en la zona baja puede sobrecargar el filo al subir la pared. Diámetro de plaquita, diámetro del cuerpo y diámetro efectivo de contacto son conceptos distintos. Modelar en CAM el conjunto real, incluidos tornillos y limitación de rampa. Confirmar el sufijo RPMT10T3 y su sistema de localización antes de comprar otra marca.
Mapa de herramientas por curvatura
| Zona | Herramienta | Criterio |
|---|---|---|
| Volumen abierto | Copiadora Ø25, dos dientes, RPMT10T3; carburo tenaz PVD para acero preendurecido, geometría positiva media y preparación controlada. | Priorizar amarre corto y evacuación frente a mayor número de dientes. |
| Enlace R12 | Mismo cuerpo, sectores de filo sanos, niveles poco profundos y stock normal uniforme. | Más profundidad significa más arco trabajando. |
| Enlace R3 | Esférica integral Ø6, dos labios, metal duro fino recubierto, alcance corto en pinza precisa o térmico compatible. | Una plaquita redonda de 10 mm no genera esa concavidad pequeña por compensación. |
| Arista superior | Chaflanador Ø8, dos labios, 90°. | Eliminar rebaba sin modificar el enlace diseñado. |
Semiacabar para proteger la esférica
Apoyar sobre paralelas y amarrar fuera de la cubeta. Entrar desde stock abierto o por una maniobra autorizada; no presuponer capacidad de taladrar. Dejar inicialmente 0,30 mm normal y verificar el material residual. Semiacabar el cambio de pendiente evita que la fresa pequeña encuentre un resalte oculto.
Tomar velocidades y avances de la calidad concreta, considerando la geometría efectiva. No aplicar un multiplicador de adelgazamiento de viruta a toda la trayectoria: en esquinas y subidas cambia el contacto. Evacuar los fragmentos para que no sean laminados contra el fondo. Marcar los sectores usados de la plaquita y girar solo según el sistema permitido; no existe un número ilimitado de posiciones útiles.
Verificación y consultas frecuentes
El objetivo supuesto es desviación de perfil ≤0,05 mm y Ra 1,6 μm. Medir secciones de R12 y R3 antes de pulir. Calcular el paso lateral de la esférica según cresta admisible y comprobar después la textura real; no confundir ambos valores. Véanse paso lateral en superficies 3D y resistencia del radio de esquina.
¿Puede dejar un fondo plano? Sí, con conjunto y trayectoria apropiados, pero deben verificarse acabado y material residual.
¿Un corte superficial admite cualquier avance? No; mandan los límites del filo, contacto, máquina y transiciones locales.


