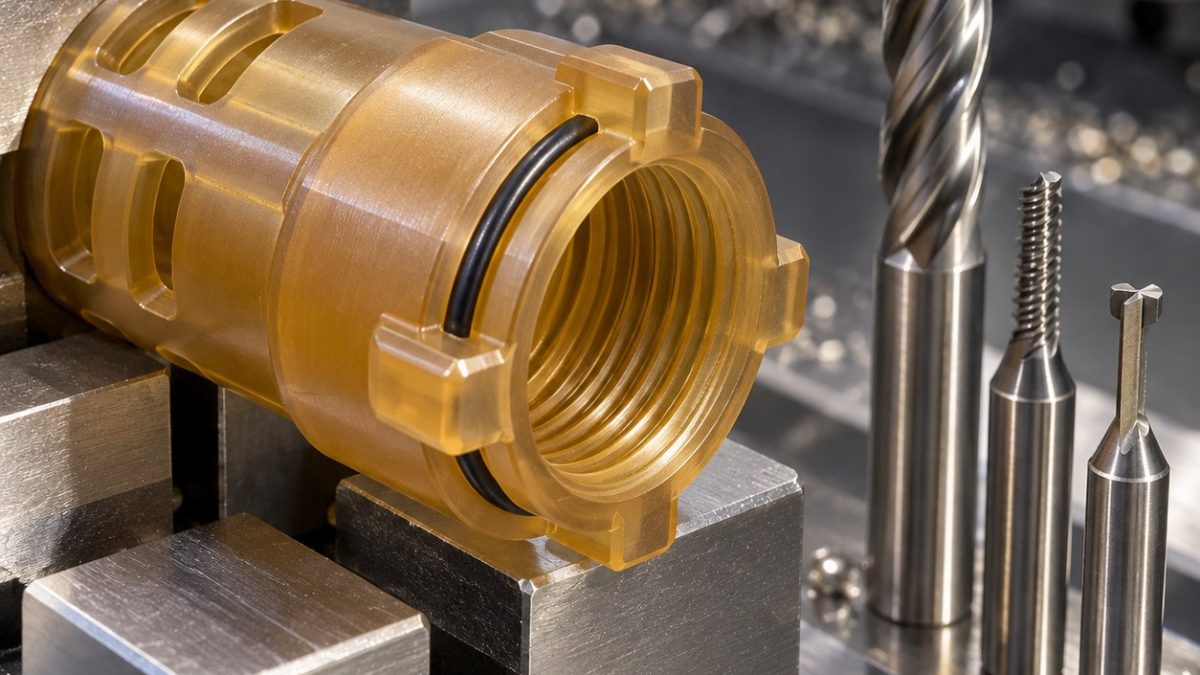
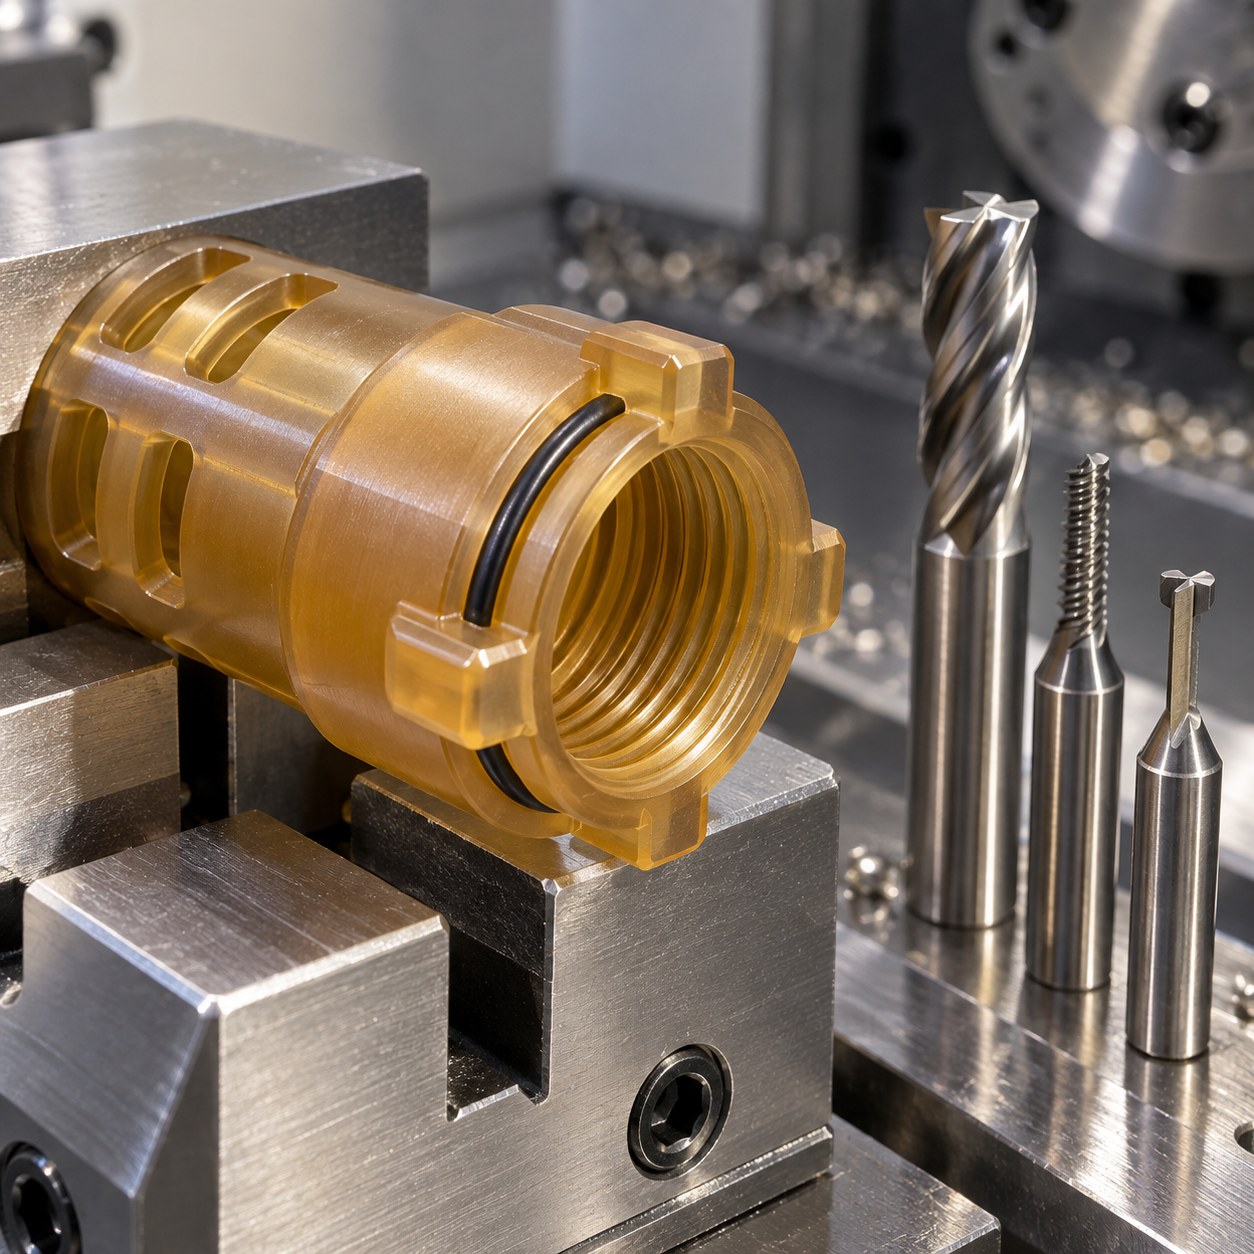
Español: Herramientas para capota PEI: bayoneta y rosca
En una capota de conector de PEI Ultem 1000, el plano hipotético reúne tres tetones de bayoneta orientados, pared de 1,6 mm junto a la rosca interior, ranura de junta y cuatro cortes de alivio. Como metas ilustrativas se plantean 0,06 mm de error de posición de tetones respecto de A y ajuste con calibre de rosca especificado. El carburo pulido debe cortar con poco calor y poca fuerza para que la pared no recupere otra forma al soltarla.
Herramientas para bayoneta y cable
| Indicación | carburo elegido | alternativa débil |
|---|---|---|
| Carcasa y agujero | Fresa sin recubrimiento pulida 8 mm, dos labios, gran ángulo positivo, sujeción corta | Desbaste con poca inmersión; fresa de acero revestida deja calor y pelusa. |
| Tres tetones | Fresa pulida de 3 mm y dos labios, cuello rebajado, alcance 10 mm | Semifinalizar la raíz y acabar ligero; una fresa larga de 1 mm flexiona. |
| Rosca del prensaestopas | Fresa de roscar monoperfil 2 mm, carburo pulido sin recubrimiento | Se corrige ajuste por interpolación sin el par de un macho en pared fina. |
| Canal de junta | Fresa de ranura tipo T de 1,2 mm, carburo pulido, cuello corto | Anchura y profundidad controladas; el rascador manual es variable. |
| Cortes de alivio y chaflán | Fresa pulida de un labio 1,5 mm y chaflanador mono-labio 45° | Espacio para viruta; muchos labios recortan material caliente. |
Sujetar sin ovalizar
Preparar primero un collar de amarre sacrificable. Una camisa partida en mordazas blandas sostiene el interior para desbastar tetones. Pasar a mandril interior ajustado para terminar su orientación sobre A. Mantener apoyada la pared al fresar la rosca; abrir la ranura de junta y los cortes de alivio cuando el diámetro mayor sea estable. Acabar los tetones con la misma referencia que se medirá.
Calor, viruta y vida del filo
Evacuar viruta con aire seco filtrado; confirmar la compatibilidad de refrigerante y disolvente con el grado PEI y el uso final. Una carga por diente que corte evita el bruñido por roce. Pelusa en la raíz de los tetones o brillo en los flancos de rosca exige revisar filo y descentramiento antes de bajar avance: al desamarrar puede cambiar la cota.
Verificar con el conector libre
Retirada la camisa, medir ángulo y espesor de tetones por visión. Usar el calibre roscado especificado, medir anchura y profundidad de junta con baja fuerza y observar blanqueo y filamentos en los cortes. Registrar redondez y pared libre; comprobar el giro de bayoneta con una contraparte representativa.
Preguntas de taller
¿Por qué fresar la rosca?
Reduce el par sobre la pared fina y deja corregir el ajuste.
¿Sirve refrigeración abundante?
Solo si es compatible con el PEI concreto y el servicio previsto.
¿Qué delata una fresa gastada?
Raíz peluda o espesor del tetón cambiante al soltar.
Casos técnicos relacionados: Tungsten Heavy Alloy Collimator Insert CNC Tool Selection for Stepped Slit Aperture and Dovetail Rail; Kovar Hermetic Connector Header Plate CNC Tool Selection for Glass Seal Bores and Pin Hole Array.


