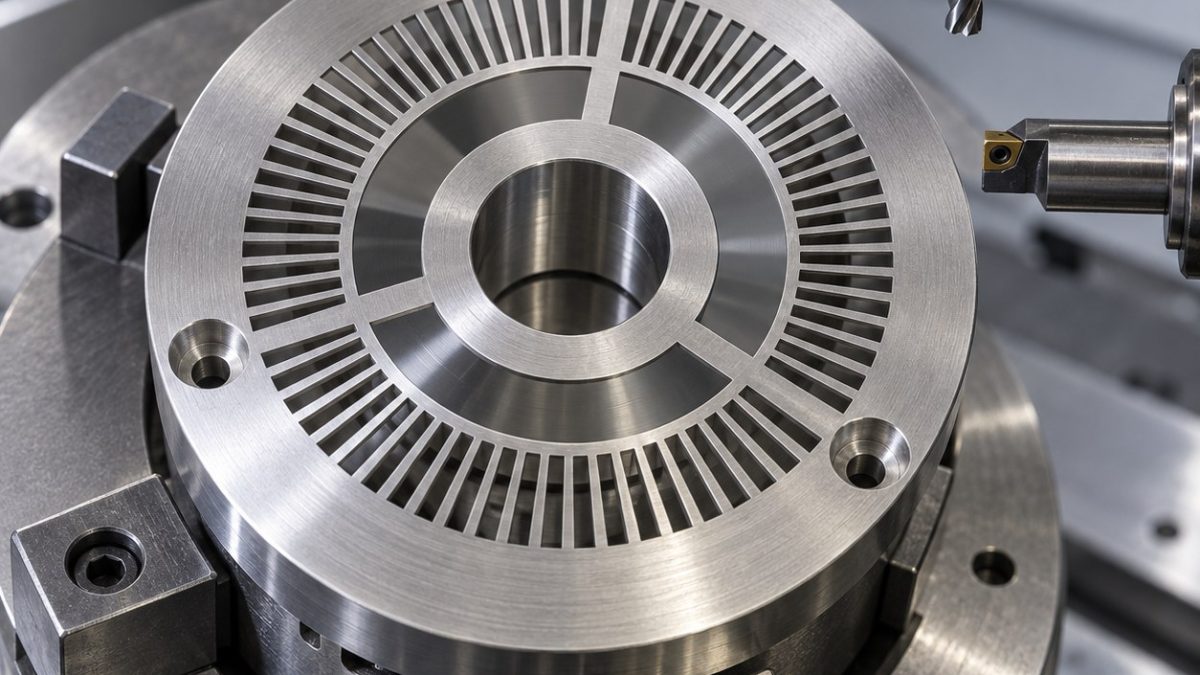
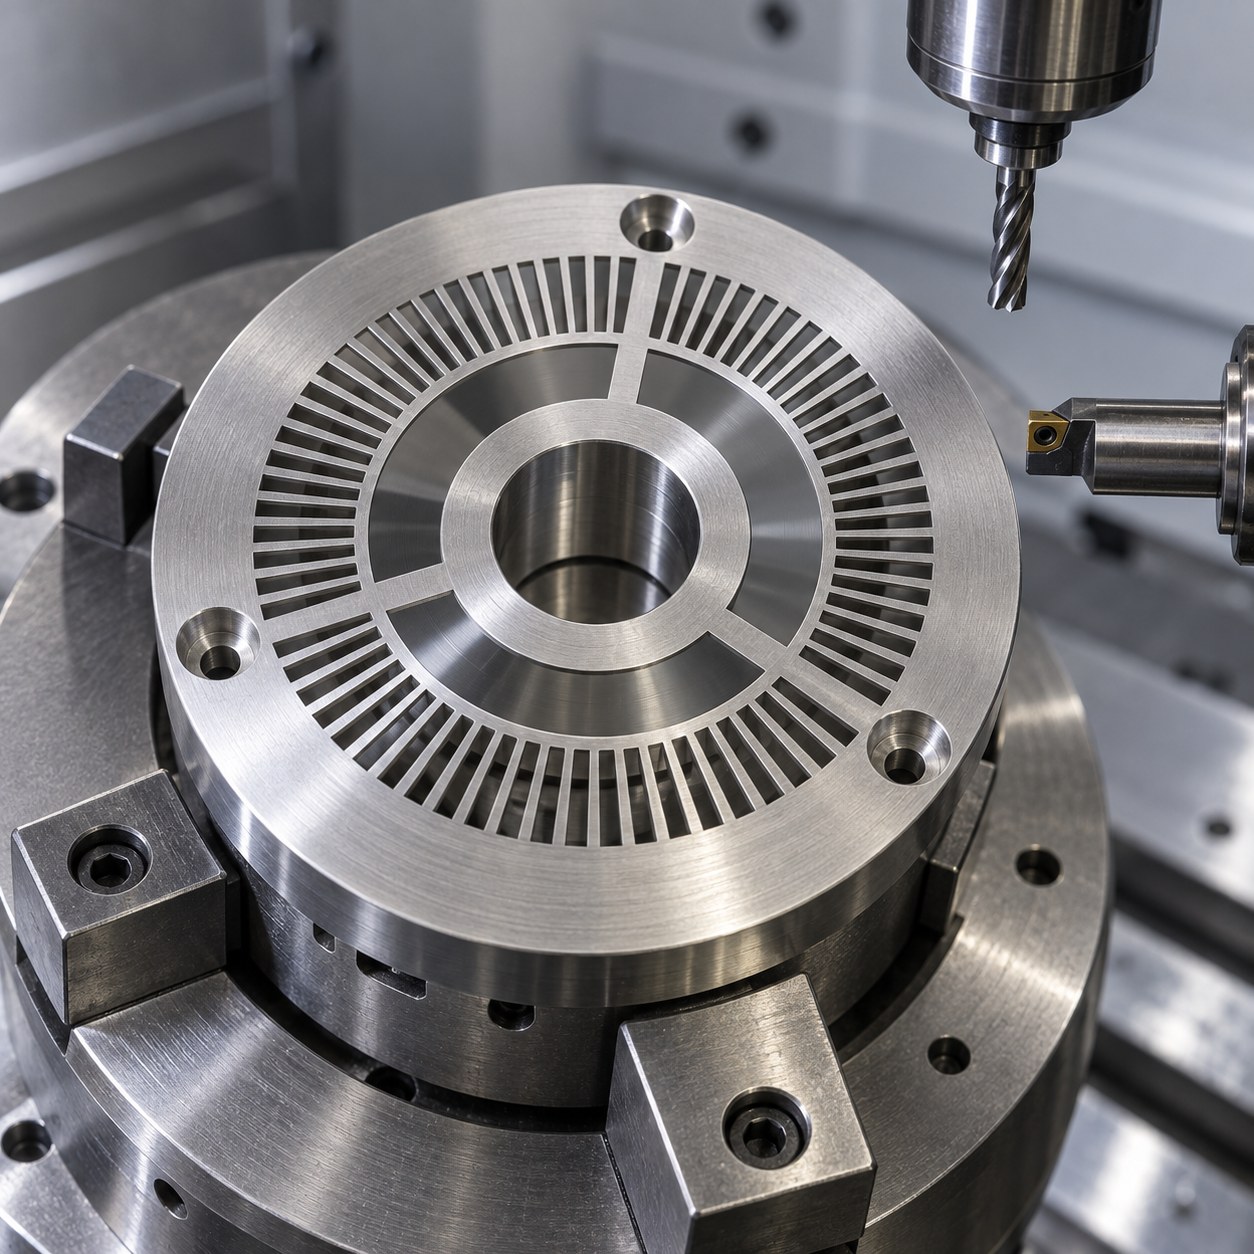
Español: Fresas para disco 440C: ventanas y agujero patrón
En un disco codificador de acero 440C, abrir ventanas no basta: su paso debe mantenerse cuando se retira la fijación. Supongamos un bruto de 52 HRC con una serie de ventanas radiales, agujero central A y radios delgados. El plano didáctico limita el error de paso a 0,05 mm en el radio de medida y la excentricidad del patrón a 0,03 mm. Son tolerancias de ejemplo. La herramienta de microfresado se elige junto al mandril de apoyo.
Indexar sobre un agujero real
Si la ruta lo permite, mecanizar caras y preagujero antes del tratamiento; después, repasar la cara y mandrinar A. Montar el disco en mandril aliviado con apoyo anular, sin cargar los radios. Desbastar ventanas alternas alrededor del círculo y soltar para comprobar el movimiento. Acabar flancos tomando A como centro de giro.
Desgaste en entradas interrumpidas
El 440C duro concentra calor en cada entrada. Usar trayectoria de baja inmersión y refrigeración estable validada para la máquina; una carga de viruta casi nula causa roce. Medir desgaste de flanco con aumento y comparar una ventana testigo al inicio y al final del intervalo. Si crecen anchura o rebaba de salida, cambiar la herramienta.
Herramientas por elemento del codificador
| Detalle funcional | herramienta | decisión |
|---|---|---|
| Agujero patrón A | Broca piloto de carburo revestido y barra corta de mandrinar fino | El mandrinado tras aliviar tensiones fija el centro; el agujero taladrado no basta. |
| Vaciado de ventanas | Microfresa AlTiN de 2 mm, cuatro labios, núcleo reforzado y salida de 6 mm | Poca inmersión radial; el ranurado a ancho completo calienta la fresa. |
| Acabado de flancos | Microfresa TiSiN de 1 mm, dos labios, ligera preparación de filo, portaherramienta térmico | Deja espacio para viruta; una muela de desbarbar redondea el borde funcional. |
| Tres avellanados de fijación | Centrador, broca 2,5 mm y escariador de asiento guiado 5 mm | Secuencia que limita rebaba y mantiene asiento perpendicular. |
| Radios en raíces de radios | Fresa de radio de 0,6 mm con cuello aliviado y salida mínima | Respeta el radio prescrito; una esquina viva concentra esfuerzos. |
Paso y borde con la pieza libre
Confirmar la dureza para elegir el grado revestido. Una vez suelto, medir redondez del agujero y planitud; calcular el paso angular con visión desde el centro A. Verificar anchura en el radio indicado y los radios de raíz. Una rebaba sobre la arista óptica no se corrige a mano sin permiso de material sobrante.
Preguntas de taller
¿Por qué no ranurar a ancho completo?
La microfresa recibe calor y fuerza excesivos junto al radio delgado.
¿Se acaba A antes de las ventanas?
Antes de indexar el acabado, y se vuelve a verificar al soltar.
¿Basta una medida de paso?
También importan la calidad del borde y la prueba del sensor.
Casos técnicos relacionados: Inconel 718 Turbine Oil Nozzle Ring CNC Tool Selection for Angled Jet Holes and Scalloped Pockets; AZ31B Magnesium Camera Heat Sink Housing CNC Tool Selection for Thin Cooling Fins and Lens Boss Pocket.


