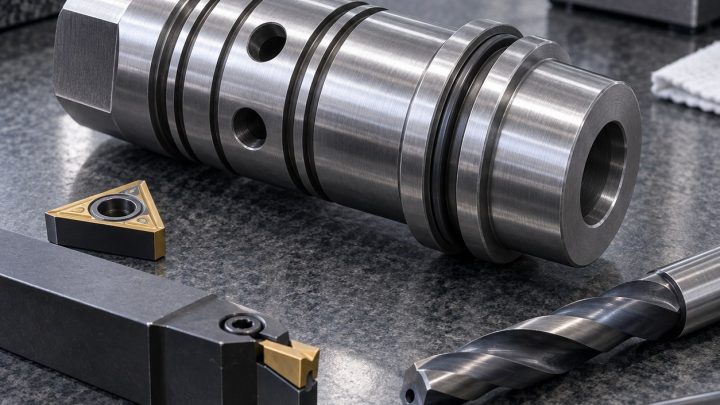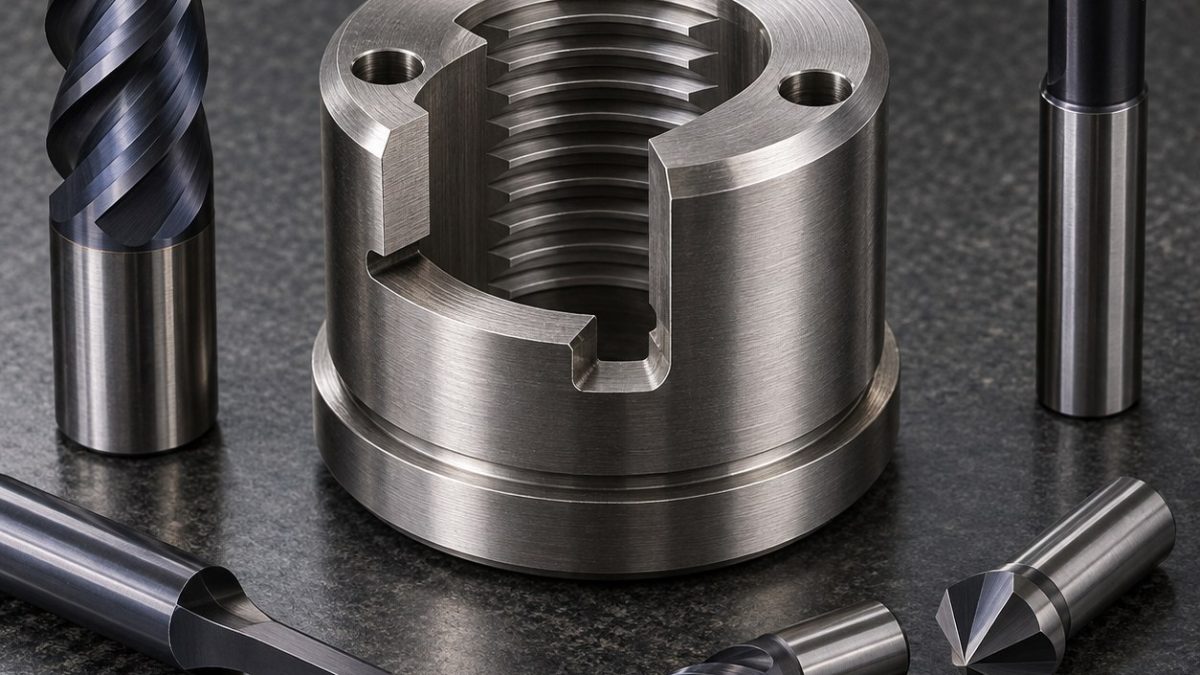
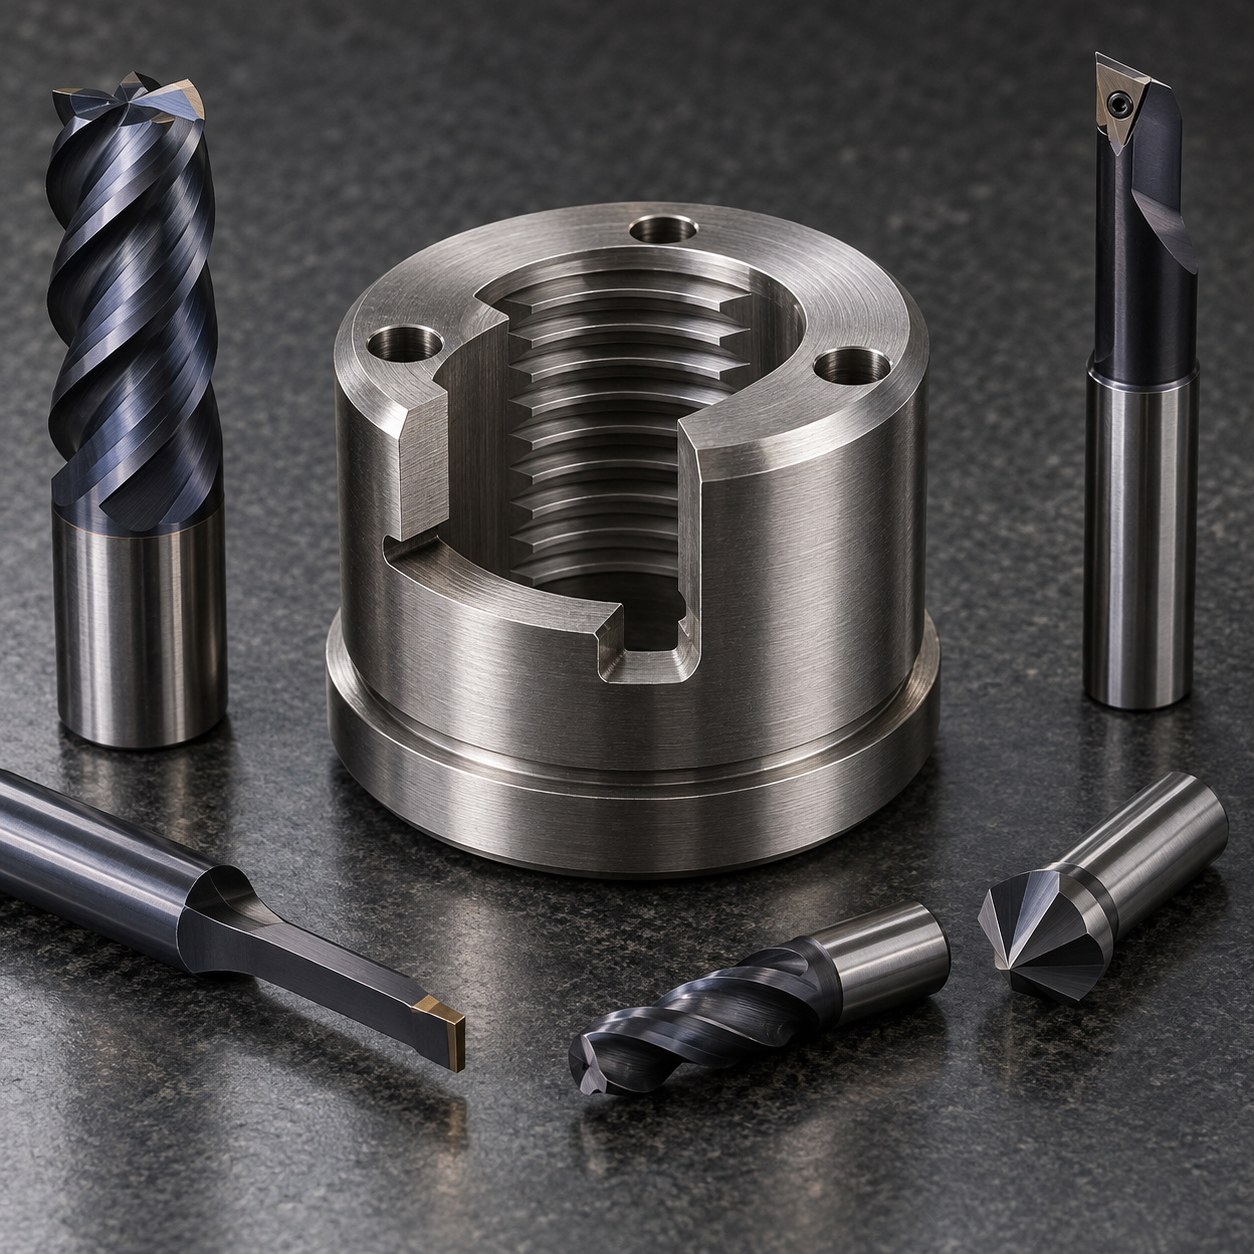
Español: Herramientas 13-8Mo para tuerca de liberación satelital
La cara de carga de la rosca debe seguir concéntrica al hombro después de abrir la ranura. Eje A, cara B y agujero C orientan la ranura.
Resolver carga y orientación
Desbastar antes del envejecido y dejar margen equilibrado. Tras dureza, acabar hombro, cara y agujero juntos, roscar desde el fondo, taladrar agujeros con anillo entero y abrir la ranura al final sobre casquillo partido.
Seleccionar antes de interrumpir
13-8Mo envejecido produce entalla en hombros y salidas. Limitar calor, no detenerse en el flanco y vigilar diámetro de paso. Cambiar la microfresa ante rebaba asimétrica.
Controlar daño del acero envejecido
| Elemento | Herramienta y portaherramientas | Elección y alternativa rechazada |
|---|---|---|
| Hombro y cara | CNMG de desbaste y wiper PVD positivo en Capto | Separar grados evita desgaste de entalla. |
| Agujero y rosca | Barra antivibración y plaquita PVD de perfil completo | Controla cresta y flanco; un macho no corrige concentricidad. |
| Ranura fusible | Fresa AlTiN 2 mm cuatro labios y hélice variable | Baja carga radial; la sierra fuerza el anillo. |
| Agujeros radiales | Planeado de entrada y broca 3 mm refrigerada | Entrada normal evita desvío. |
| Garganta | Plaquita PVD 1,2 mm y chaflanador | Controla ancho y radio. |
Medir el anillo libre
Antes de ranurar, medir salto, escuadra y diámetro de paso. Después, medir apertura libre, paso y orientación sin cerrar el anillo. La carga de liberación se ensaya aparte.
Preguntas prácticas de herramientas
¿Por qué ranurar después de roscar?
El anillo entero estabiliza el círculo de rosca.
¿Por qué perfil completo?
Controla cresta y flanco de carga a la vez.
maraging latch heat-treatment tooling · Rene 41 interrupted-pocket tooling