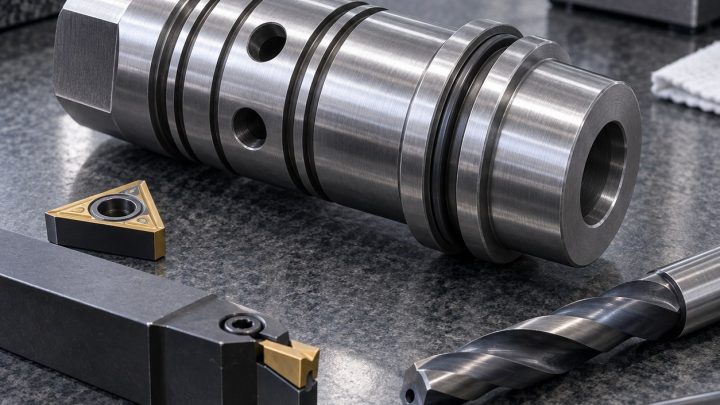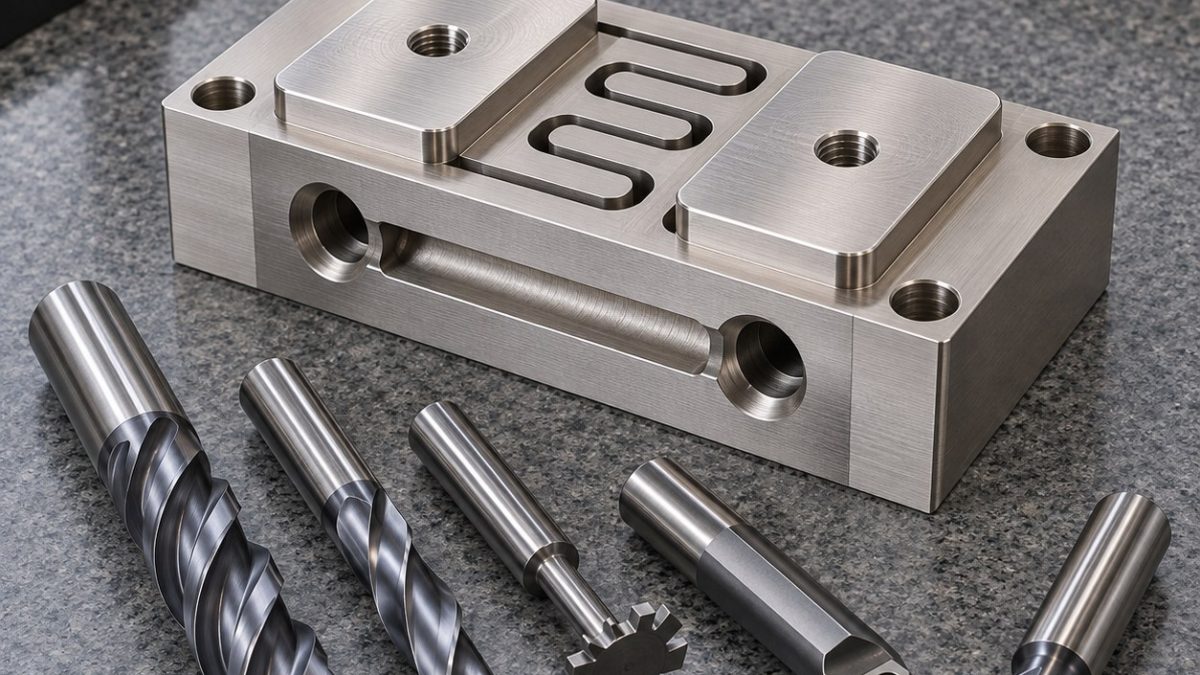
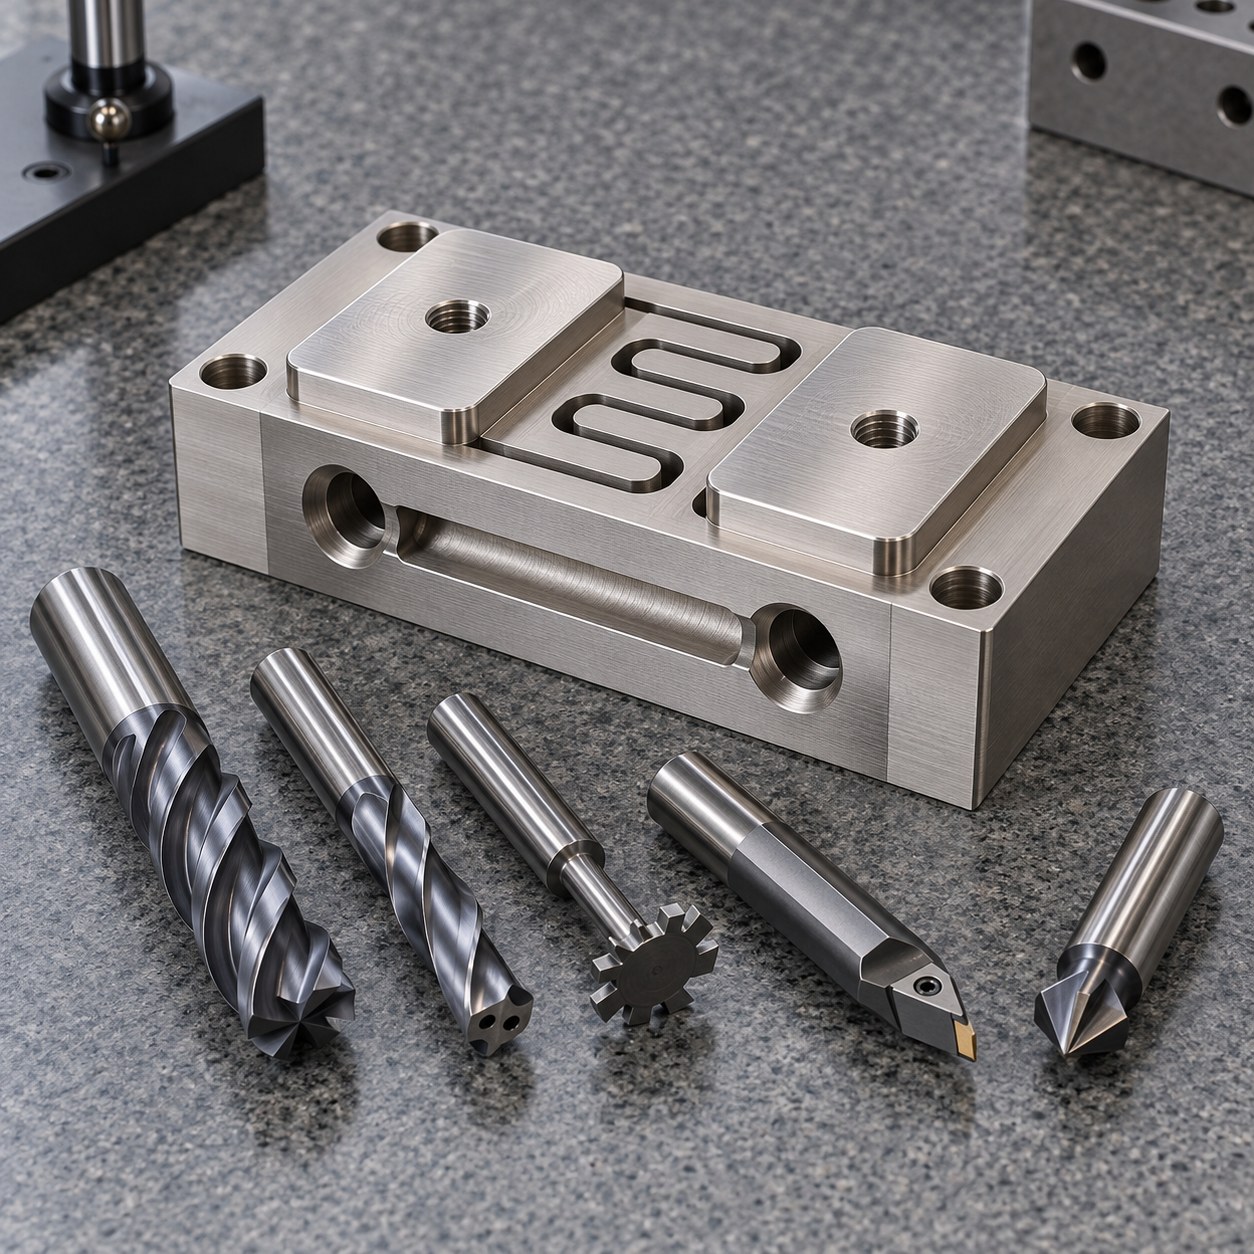
Español: Herramientas para pinza de electrolizador Nickel 200
La intención es mecanizar Nickel 200 sin embadurnar los apoyos ni cerrar las flexuras. Cara A, agujero B y lateral C gobiernan la coplanaridad y el canal.
Definir la cadena de bases
Acabar A y escariar B con pieza rígida. Taladrar el canal desde ambos lados, semiacabar apoyos, alternar niveles en flexuras con puentes, terminar apoyos de una pasada y retirar puentes al final.
Asignar herramientas a flexuras
| Elemento | Herramienta y portaherramientas | Elección y alternativa rechazada |
|---|---|---|
| Cara base y apoyos | Fresa pulida 10 mm, tres labios, portaherramientas hidráulico | Filo positivo evita adherencia; filo bruñido embadurna. |
| Flexuras serpentinas | Fresa pulida 1,5 mm, dos labios y cuello reducido | Espacio de viruta y baja fuerza; una sierra no sigue la trayectoria. |
| Canal transversal | Broca de carburo 5 mm con refrigeración y mandrinador corto | Taladro orienta y mandrinado calibra; HSS largo abre la salida. |
| Agujeros de montaje | Broca y escariador PCD flotante | Mantiene A-B-C; interpolar deja lobulado. |
| Chaflanes | Fresa mono-labio pulida de 60 grados | Corta la rebaba; el trabajo manual cambia la altura. |
Evitar adherencia y cierre
Nickel 200 endurece por roce y forma filo recrecido. Mantener espesor, evitar pausas y evacuar hilo. Cambiar la microfresa si la ranura se estrecha o sube la rebaba.
Inspeccionar antes y después
Medir altura y coplanaridad antes de quitar puentes; mapear la flexura libre ópticamente. Calibrar agujeros y revisar el solape con boroscopio. Resistencia y presión se validan aparte.
Preguntas prácticas de herramientas
¿Por qué acabar apoyos con puentes?
La rigidez temporal mantiene ambos apoyos en el mismo plano.
¿Por qué taladrar desde dos lados?
Reduce la longitud y permite controlar la unión.
PCTFE cryogenic seal-cone tooling · CuCrZr cooling-channel tooling