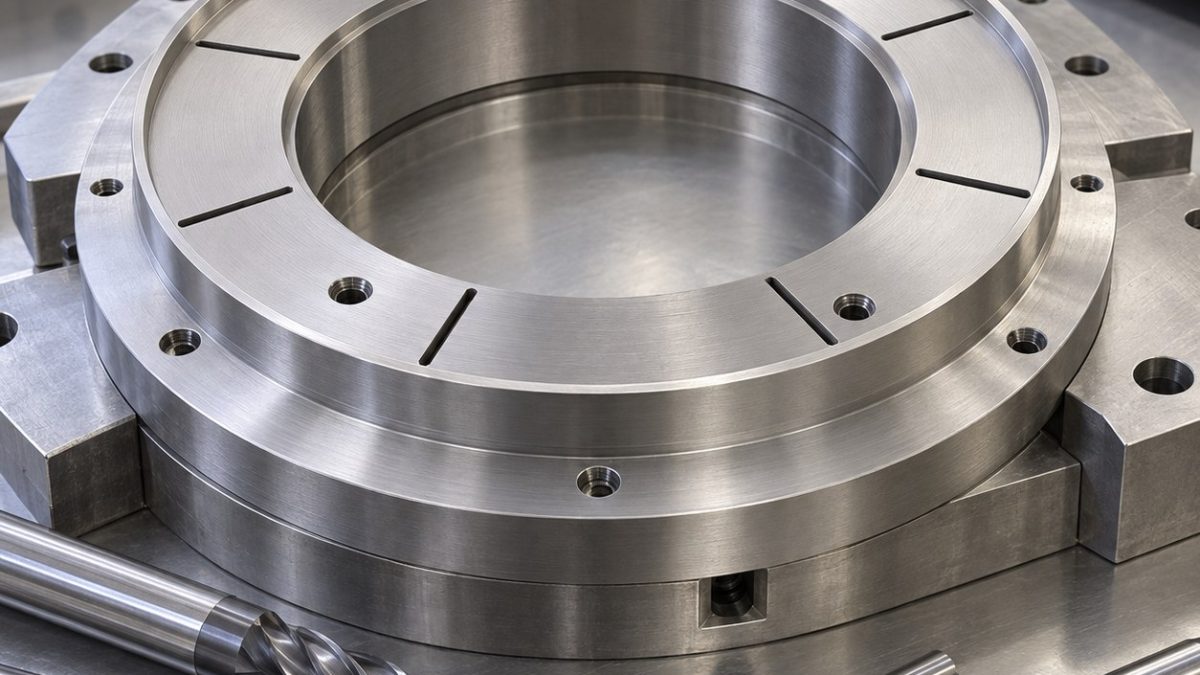
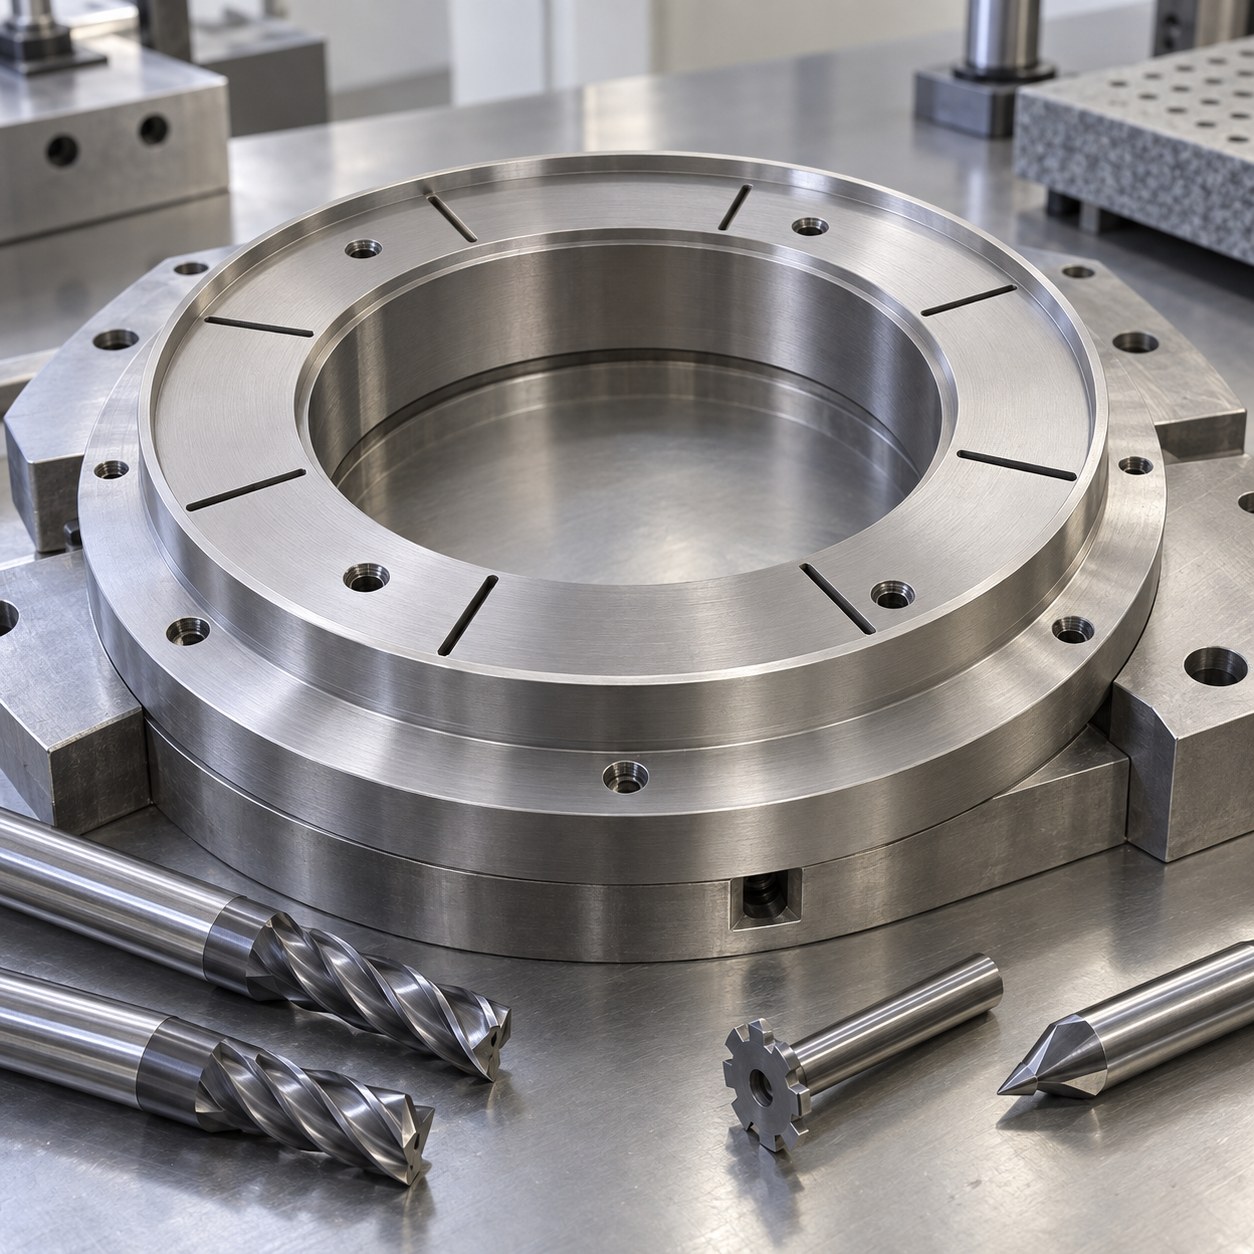
Español: Herramientas para aro de tántalo: asiento y ranuras
En un aro de retención de blanco de tántalo, el escalón interior centra el borde del blanco y los cortes radiales alivian la banda exterior. Una rebaba doblada ahí cambia ambas funciones. El plano ficticio toma el asiento interior como A, la cara inferior como B y exige 0,05 mm de redondez libre; labio de 0,7 mm y ranura de 1,2 mm son cifras didácticas. El filo debe limpiar el asiento sin usar el labio como apoyo de mordaza.
Primero fijar A y B
Un mandril expansible toma un borde exterior sacrificable. Planear B y preformar el escalón antes de abrir todas las ranuras. Tras el semiacabado, pasar a un anillo de apoyo ancho y prensar sólo sobre la zona de tornillos, nunca sobre el labio de 0,7 mm. Terminar A en esta condición y referir a él la orientación de los cortes.
Mapa de rasgos a herramientas
| Rasgo del plano | Carburo y sujeción | Motivo y alternativa descartada |
|---|---|---|
| Desbaste anular | Fresa de carburo fino pulida sin recubrimiento, 10 mm, dos labios, desprendimiento positivo, portapinza hidráulico | Poca inmersión con lubricación continua; cuatro labios secos favorecen adhesión. |
| Escalón patrón A | Plaquita pulida de corte positivo y mínimo honeado, barra de mandrinar corta | Semifinalizar y pasar una vez; radio de punta grande aplasta el labio. |
| Cortes radiales | Fresa afilada de 1 mm y dos labios, cuello rebajado, alcance mínimo 5 mm | Ranuras alternas con salida apoyada; sierra ancha no respeta los radios de raíz. |
| Círculo de tornillos | Centrador de carburo 90°, broca de 3 mm y chaflanador pequeño de 45° | Taladrar contra apoyo; avellanar a mano levanta rebaba. |
| Borde y labio finales | Fresa pulida de 6 mm y herramienta de chaflán de radio pequeño | Rotura de arista medible; lijado manual oculta desgarros. |
Adhesión, viruta y duración del filo
El tántalo dúctil puede pegarse a un filo gastado. Elegir lubricante compatible con la limpieza de cámara y dirigirlo sin interrupción al corte. Retirar virutas antes de que arañen el asiento. Evitar pausas en la raíz. Revisar el filo tras la primera ranura y después por intervalos; asiento untado, par creciente o rebaba filiforme son señales de parar.
Medición fuera del montaje
Una vez libre, medir perpendicularidad A-B, diámetro escalonado y redondez. Visión o proyector comprueba ancho y radio de ranura; calibres de pasador revisan agujeros. Medir acabado superficial por el método pedido en plano, sin inventar un Ra. Limpieza y retención del blanco requieren ensayos separados.
Preguntas de taller
¿Por qué no acabar las ranuras primero?
Su apertura cambia la rigidez del aro y puede mover el asiento.
¿Sirve carburo recubierto?
Solo tras probar agudeza y adhesión con el lubricante elegido.
¿Dónde buscar la primera rebaba?
En salidas de ranura y labio interior antes de continuar la serie.
Otros casos de selección: Niobium RF Cavity Flange CNC Tool Selection for Seal Land and Thin Weld Lip; Molybdenum Heat-Shield Cup CNC Tooling Case: Deep Blind Bore and Thin Lip.


