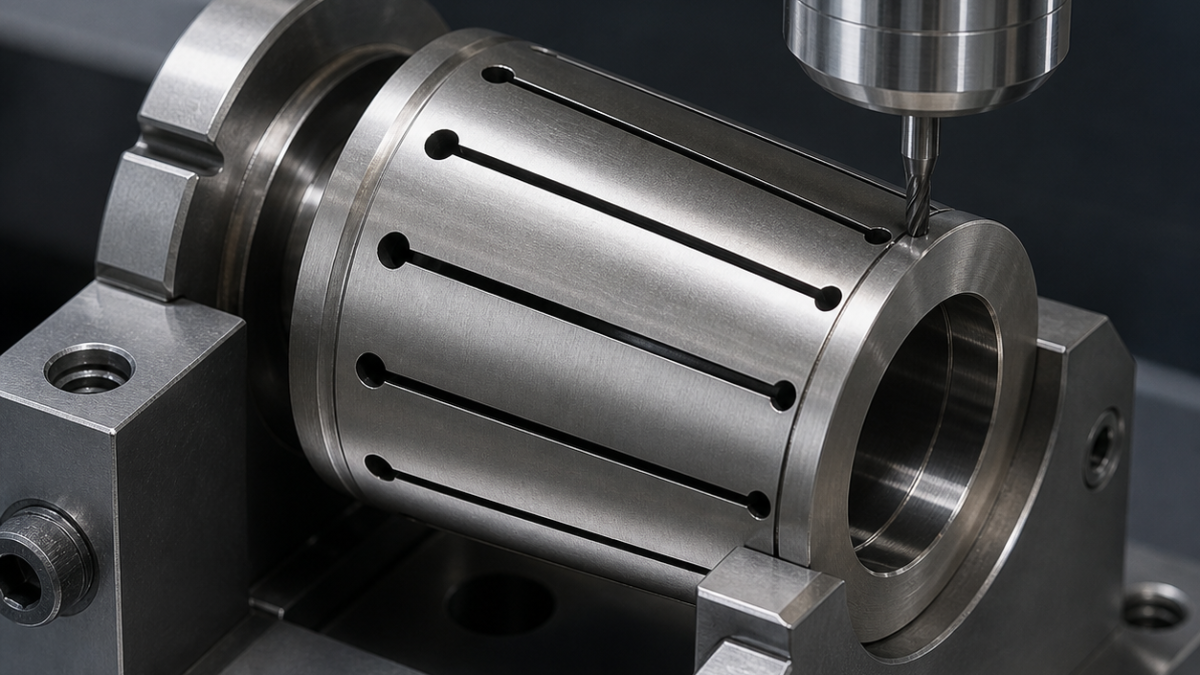
Русский: Инструмент для цанги Nitinol и пазов 0,35 мм
Цангу привода из Nitinol проектируют от отказов: удержать лепестки, не наклепать стенки и лишь затем исправить свободное отверстие. Двенадцать пазов 0,35 мм окружают Ø8 H7; временное кольцо, малопритупленные PVD-карбиды и контроль после освобождения дают управляемый маршрут.
Три состояния детали
В сплошном состоянии A, пилот B и паз C задают систему; предварительное отверстие Ø7,92 мм, наружный диаметр 20,00 мм. На опоре сверлят двенадцать Ø0,80 и пазы длиной 12,0 мм, шириной 0,350 +0,025/0 мм, оставляя лепестки 1,20 ±0,025 мм. Свободная деталь требует Ø8 H7, радиальный разброс 0,040 мм и канавку 0,80 ±0,02 мм.
Таблица риска и инструмента
| Риск | Выбранный карбид | Отказ от варианта |
|---|---|---|
| Сжатие B | Положительная CCGT 060202 AlTiN R0,2 до пазов; регулируемая микроголовка с полированной AlTiN R0,1 после освобождения | Развёртка последует за деформированной осью. |
| Радиальная сила | VCGT 110302 TiAlN, кромка 6–8 мкм, R0,2, жёсткая державка | Отрицательная пластина нагревает и гнёт. |
| Ø0,80 | Двухзубое AlTiN-сверло, 140°, внутренняя СОЖ, канавка 2,5 мм | Частые выводы сверла трут материал. |
| Пазы 0,35 | Ø0,30, три зуба, шейка, AlTiN, спираль 25°, длина 12,6 мм, кромка 4–6 мкм, термопатрон | Ø0,35 не оставляет коррекции; пила требует нового базирования. |
| Конец паза | Шаровая Ø0,60, два зуба AlTiN, шейка 8 мм | Касательное сопряжение без острого концентратора. |
| Канавка 0,80 | Нейтральный TiAlN-карбид с положительными боками, R0,05 | Отрицательная геометрия скрывает упругое раскрытие. |
| Заусенец | Обратная фасочная фреза Ø1,5, четыре зуба AlTiN, 45°, фаска 0,03 мм | Щётка гнёт лепестки. |
| M2 | Сверло AlTiN Ø1,60 и трёхзубая резьбовая фреза Ø1,25 | Нет реверса метчика. |
Кольцо и единое направление
Разжимная оправка поддерживает цельный пояс, наружное разрезное гнездо не заставляет будущие лепестки быть круглыми. На концах остаётся кольцо 2,0 мм. После проверки Ø0,80 пазы идут в порядке 1-7-4-10. Фреза Ø0,30 входит через отверстие, оставляет 0,018 мм на сторону и выполняет одну попутную проходку в одном осевом направлении без остановки.
Нагрузка, акустика, полированная полоса, конус и микроскол задают ресурс. Кольцо удаляют чередующимися дугами; B исправляют только после температурной выдержки.
Замыкание измерений и FAQ
Оптика измеряет три сечения каждого паза, малосиловой щуп строит B и оболочку лепестков, белый свет проверяет Ra и сопряжение. Канавку и отверстие сравнивают на опоре и свободно.
Какая фреза нужна для 0,35 мм?
Шейковая Ø0,30 AlTiN с малой притупкой оставляет боковую компенсацию.
Зачем временное кольцо?
Оно сохраняет общую жёсткость до окончания фасок.
Можно ли применить ЭЭО?
Только после отдельной приёмки переплавленного слоя, тепла и очистки.
См. тепло и износ никелевых сплавов и выбор покрытия карбида.


