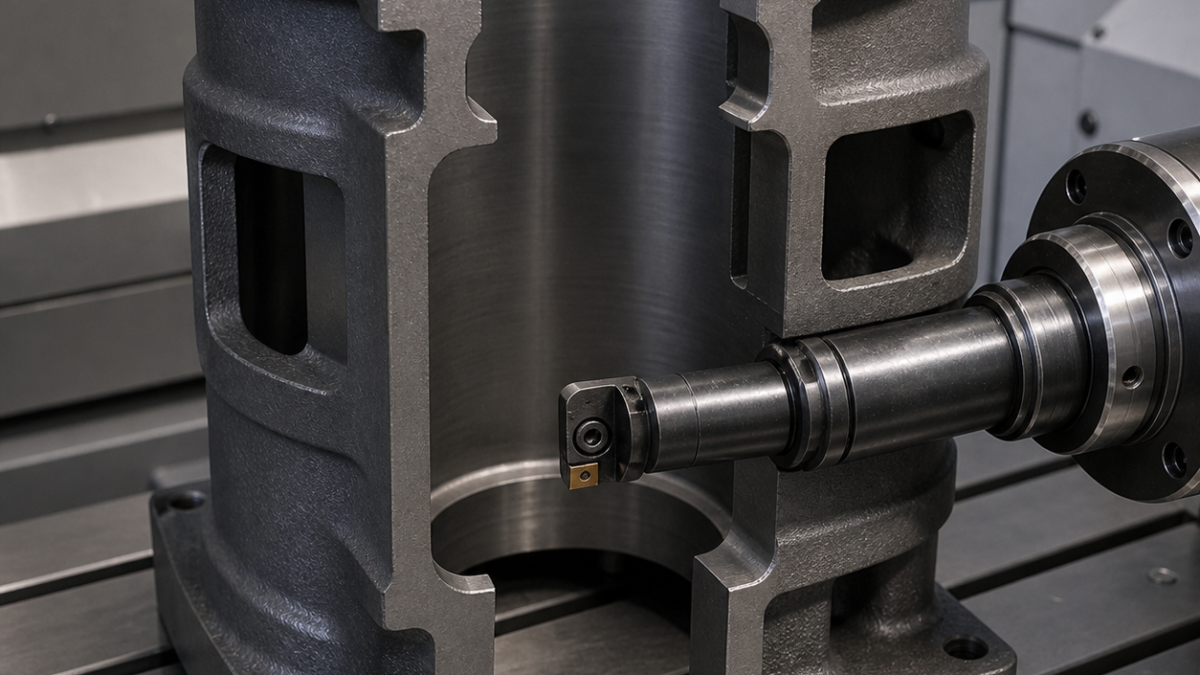
Русский: Инструмент для гильзы EN-GJL-250 и окон
Для компрессорной гильзы EN-GJL-250 важно передать хонингованию равномерный припуск. Прерывистое отверстие с окнами, фланец и внутренние кромки обрабатываются короткими карбидами ISO-K, демпфированной оправкой и обратной фасочной головкой.
Что получает хонингование
A задаёт ось, B — отверстие, широкое окно C — угол. До хонингования B равно Ø85,940–85,955 мм при цилиндричности 0,018 мм; радиальный припуск 0,022–0,030 мм оставлен под Ø86 H6. Шесть окон расположены через 60°, верх на 42,00 ±0,03 мм от A, угол ±0,08°. Верхняя расточка Ø92 H7, масляная канавка 1,20 мм.
Если сначала закончить окна, стенка ослабнет; если закончить B, прорыв повредит припуск. Поэтому обе системы черновые, а чистовые переходы чередуются после стабилизации.
Инструмент на переходах
| Переход | Карбид и державка | Причина |
|---|---|---|
| Фланец | CNMG 120408 K20 CVD TiCN/Al2O3, среднеположительная геометрия, R0,8, Capto | Выдерживает литейную корку. |
| Черновое B | Ø63, четыре кассеты K15, R0,8, угол 0°, короткая оправка | Сбалансированная малая радиальная сила. |
| Окна | Ø12, пять зубьев, AlCrN, переменная спираль 38°, R0,5, длина 22 мм; остаточная Ø6 R0,3 | Опора кромки при прерывистом входе. |
| Получистовое B | CCMT 060204 K10 CVD, лёгкая T-фаска, R0,4, демпфированная штанга 4,5×D | Держит цилиндричность; PCBN не нужен при ударах. |
| Ø92 H7 | Двухлезвийная регулируемая головка K10 с wiper, короткий HSK-A100 | Независимая коррекция и Ra 1,6 мкм. |
| Канавка 1,20 | Полнопрофильный TiAlN-карбид, нейтральный угол, короткая штанга | Нет конусности ширины. |
| Внутренние кромки | Обратная четырёхзубая головка Ø10, AlCrN, 45° | Не царапает припуск B. |
| Отверстия | Трёхзубое сверло K Ø6, 140°; шестизубая фасочная Ø12, 90° | Раздельный контроль глубины и фаски. |
Парный порядок окон
A и B черновые с радиальным припуском 0,40 мм. Перед окнами жёсткие кулачки заменяет лёгкое кольцо; противоположные окна режутся попарно с постоянным зацеплением. После паузы две проходки демпфированной штанги создают припуск. Периодический пик нагрузки, скол T-кромки или лепестковый след завершают ресурс.
Сухое удаление графитовой пыли допустимо лишь после проверки станка и риска; иначе проверенная фильтрация должна исключить возврат абразива.
Контроль и FAQ
Пневмокалибр измеряет B на трёх высотах, кругломер отделяет шесть лепестков зажима от конуса. КИМ строит A-B-C, оптика проверяет обратные фаски. Хонингование начинается после приёмки минимального припуска.
Какой припуск оставить?
Здесь 0,022–0,030 мм на радиус, но он зависит от измеренной формы и возможности хона.
Какой карбид нужен для окон?
Износостойкий ISO-K с опорной кромкой и проверенным AlCrN.
Зачем обратная фаска?
Она снимает внутреннюю губу без абразива на точном отверстии.


