Русский: Инструмент AlSiC для силовой плиты
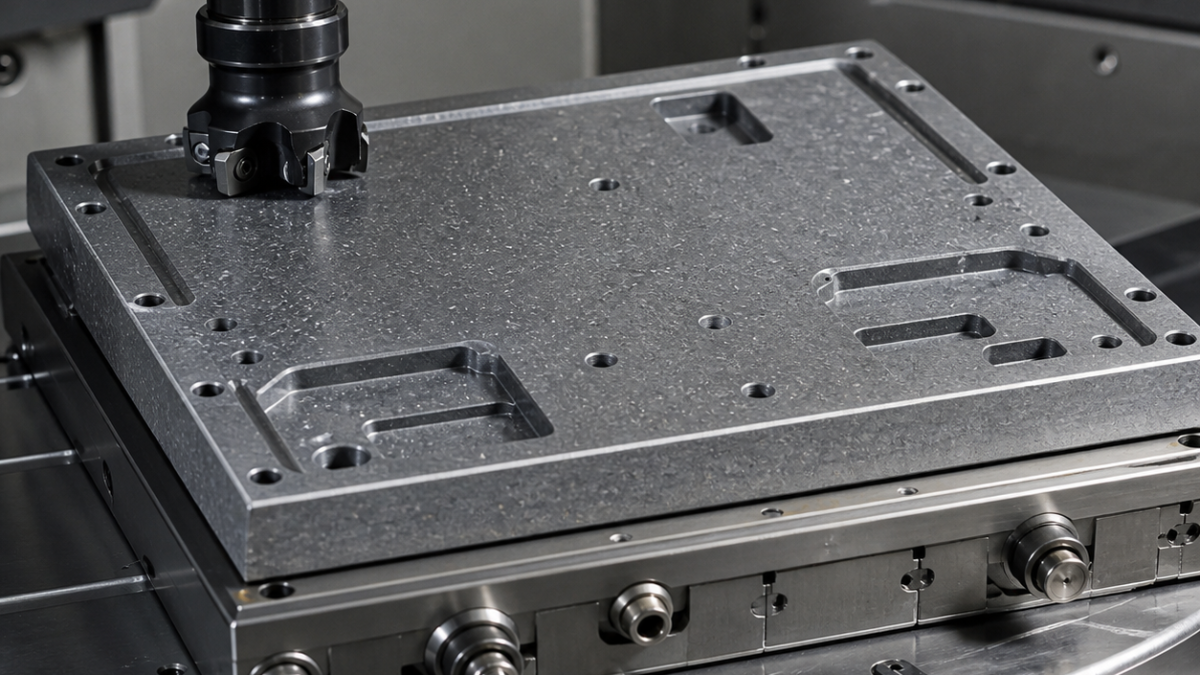
Для плиты силового модуля AlSiC абразивную черновую обработку отделяют от тепловой поверхности. Карбид с алмазным покрытием режет карманы, PCD-торцевая фреза формирует A, а отдельные PCD-инструменты калибруют отверстия вставок на заданных опорах.
Функции чертежа
A имеет размер 160 × 120 мм, свободную плоскостность 0,025 мм и Ra 0,8 мкм. B-C задают направление. Сверху четыре кармана 2,00 ±0,03 мм, пояс 1,20 мм, двенадцать Ø5 H7 и четыре Ø6 H8. Остаточное дно 3,00 ±0,05 мм, параллельность 0,030 мм.
Доля и размер SiC берутся из сертификата: они меняют износ и вырыв. Инструмент проверяется на партии.
Карта поверхностей и резцов
| Поверхность | Инструмент | Ограничение |
|---|---|---|
| Черновой контур | Ø12, два зуба, алмазное покрытие на мелкозернистом карбиде, 30°, R0,3, длина 18 мм, термопатрон | Непокрытая алюминиевая фреза быстро теряет размер. |
| Карманы | Ø8, три зуба, алмазное покрытие, переменный шаг, R0,5, длина 12 мм | Постоянное зацепление защищает пояс. |
| Стенки | Ø3, четыре зуба, алмазное покрытие, 25°, R0,15, длина 7 мм | Минимальный вылет снижает конус. |
| A | PCD-фреза Ø63, пять гнёзд, осевое биение <0,003 мм, wiper 0,05 мм, HSK-A63 | Один проход без ступеней износа. |
| Ø5 H7 | Алмазно-покрытое сверло Ø4,7, 140°, затем шестизубая PCD-развёртка Ø5 | Интерполяция дрейфует с износом. |
| Ø6 H8 | PCD-сверло Ø5,6 и регулируемая PCD-головка R0,1 | Исправляет координату. |
| Цековка | Направляемый алмазный карбид Ø9; фасочная PCD Ø6, 90° | Ручной абразив повредит пояс. |
Две схемы опоры
Черновая деталь лежит на трёх точках под толстыми зонами; дно оставляет 0,08 мм, стены 0,05 мм. После освобождения и выдержки картируют изгиб. При чистовой A вакуум действует только под жёсткими зонами, а его величину определяет испытание прогиба. Крайняя пробная полоса подтверждает PCD.
Точечная сухая вытяжка или проверенный мокрый сбор исключают возврат абразива. Рост нагрузки, потеря радиуса, серый след или рост осевой силы прекращают ресурс.
Измерение и FAQ
A измеряют свободно на плите; белый свет, КИМ и калибры проверяют вырыв, A-B-C, толщины и отверстия. В отчёте остаются партия и номер кромки PCD.
Чем фрезеровать тепловую плоскость?
PCD-фрезой с осевым биением менее 0,003 мм.
Почему не интерполировать Ø5 H7?
Абразивный износ постепенно меняет каждый диаметр.
Резать сухо или мокро?
Только проверенным способом с улавливанием и без рециркуляции частиц.


