Русский: План обработки кольца Inconel 718
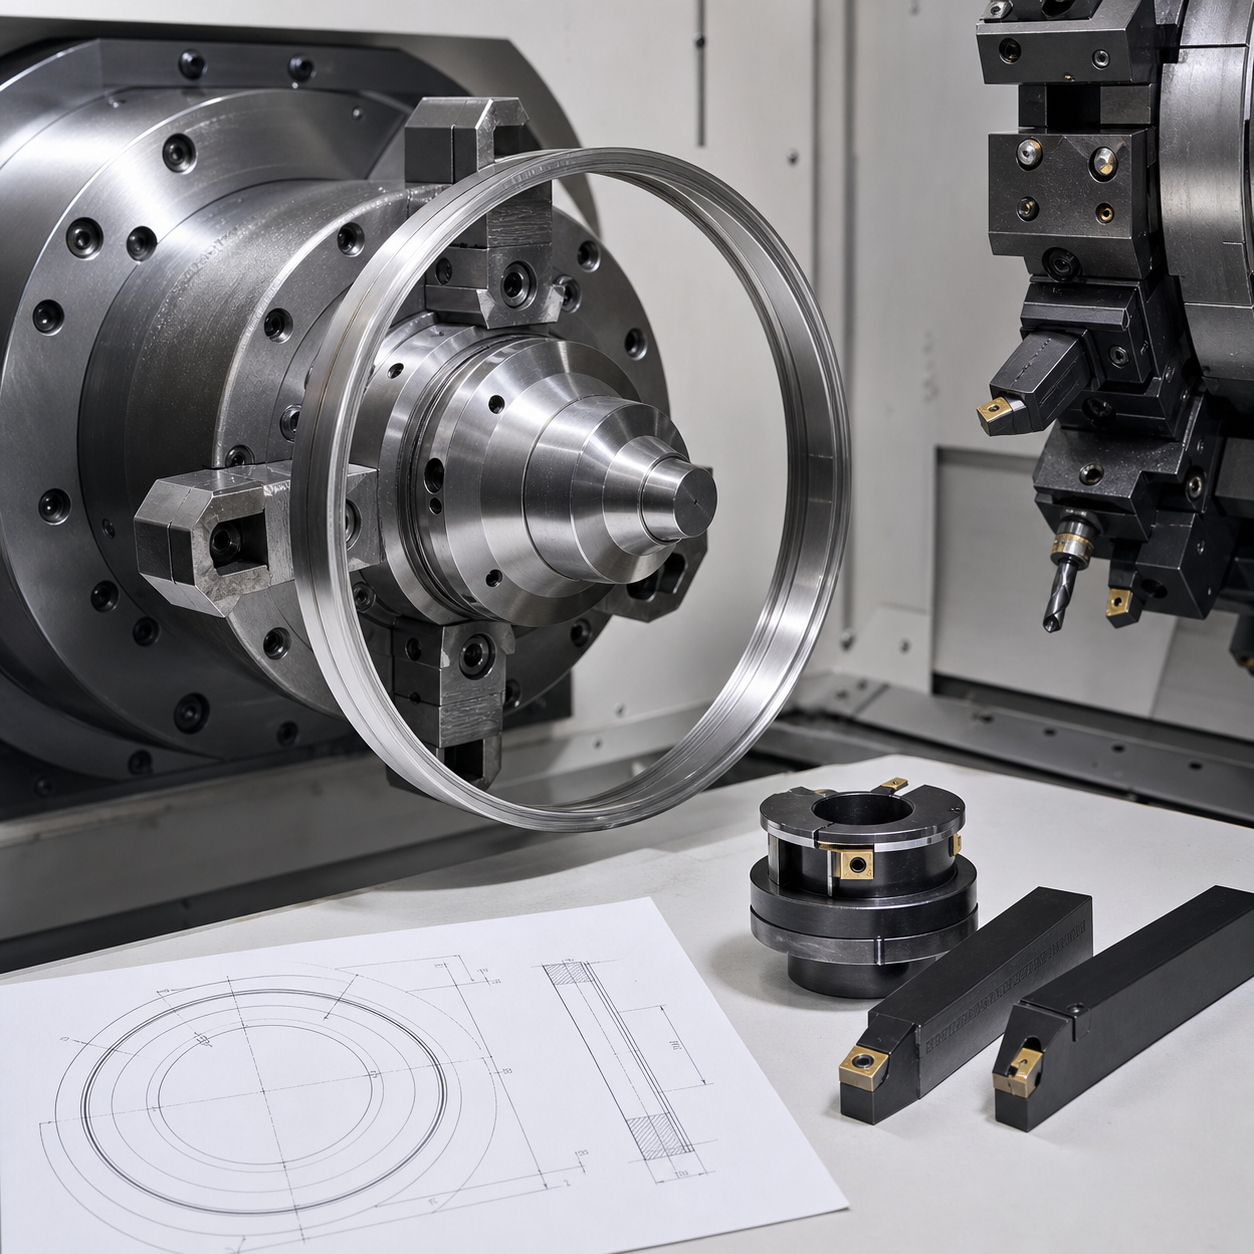
Основные риски тонкостенного кольца: наклеп, перераспределение остаточных напряжений и деформация от зажима. Сначала формируют опорный торец и технологическое отверстие, затем симметрично снимают припуск и выполняют чистовую обработку на сегментной разжимной оправке с минимальным усилием.
Для непрерывного чернового точения можно испытать керамику SiAlON, а для получистовой и чистовой обработки применить острую позитивную твердосплавную пластину. Круглость и канавки контролируют после снятия детали с оправки. Режимы резания являются только начальными и требуют проверки.
FAQ
Why measure the ring after unclamping?
A thin ring can elastically follow the fixture. Free-state inspection reveals the geometry the customer will actually receive.
Why not finish every feature in one heavy setup?
Balanced roughing and an intermediate relaxation check reduce the risk of discovering distortion only after the sealing surfaces are complete.
Related reading: Nickel Alloy CNC Milling and CNC Tool Wear Diagnosis.
Для сравнения карманов, отверстий, седел, канавок и тонких элементов см. центр выбора инструмента для никелевых сплавов.