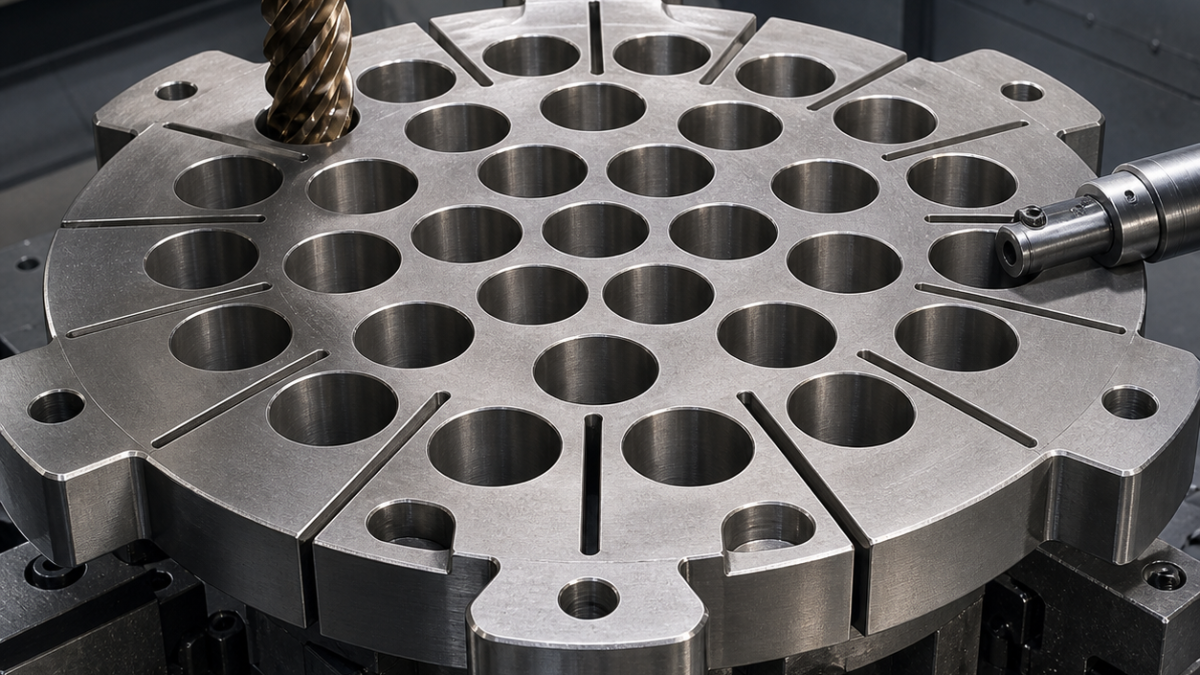
Español: Herramientas para rejilla Incoloy 800H con matriz de agujeros y ranuras
La respuesta actualizada explica cómo mantener el paso de agujeros cuando las ranuras liberan una placa caliente y endurecida. Orden, temperatura del ligamento y momento de apertura determinan la planitud.
Puerta térmica y de vida de herramienta
Solo se puntea el grupo activo. Una broca de carburo de 8 mm con refrigeración pilota y una fresa AlTiN de radio, 12 mm y cinco labios semiacaba helicoidalmente, dejando 0,15 mm para mandrinado amortiguado tras enfriar el grupo vecino. Las ranuras se fresan con 4 mm y cuatro labios antes de la pasada final; una sierra fina puede desviarse y rayar ligamentos.
| Punto del plano | Herramienta / método | Criterio |
|---|---|---|
| Grupo de agujeros | Taladrado ajedrez y hélice | Paso y temperatura |
| Agujero H8 | Mandrinado amortiguado, 0,15 mm | Aire y eje CMM |
| Ranura de expansión | Carburo 4 mm, 4 labios | Ancho y planitud libre |
Inspección y parada
Temperatura y carga se mapean por zona. Tras cada grupo se palpan tres agujeros y se inspecciona la mella en la línea de profundidad. CMM controla paso, aire el diámetro, y se miden ancho de ranura y planitud libre tras estabilización.
Rutas relacionadas: Inconel deep-bore tooling; AL-6XN tandem-bore tooling.
Preguntas clave
¿Orden ajedrez? Separa fuentes de calor. ¿Mandrinar? Corrige tamaño y eje. ¿Ranura antes de cara final? La pasada elimina la pequeña liberación.
Para comparar cavidades, agujeros, asientos, ranuras y secciones finas, consulte el centro de herramientas CNC para aleaciones de níquel.


