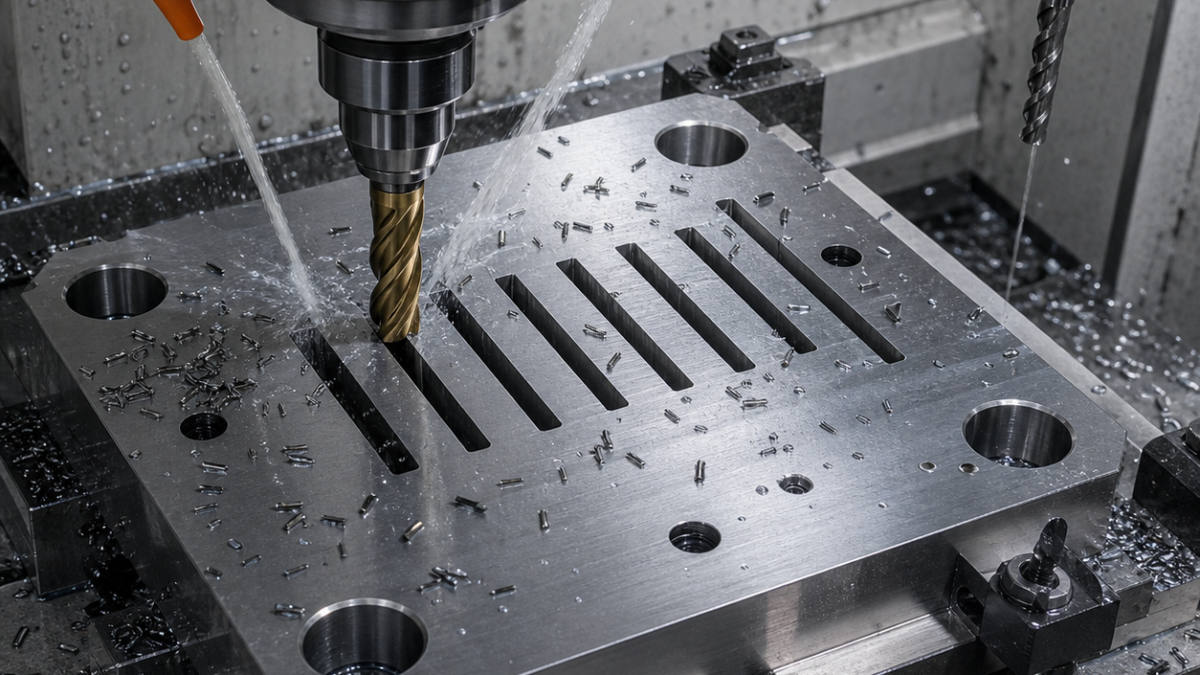
Русский: Плита D2: инструмент для узких пазов и припуск EDM
Карбид создаёт заготовку до закалки, а EDM и шлифование обеспечивают конечные базы после 58–60 HRC.
Элемент и инструмент
| Элемент | Инструмент | Выбор |
|---|---|---|
| Черновая | Ø12, 5 переменных зубьев AlTiN, кромка 0,1 мм | Стойкость к карбидам D2. |
| Паз 5 мм | Ø4, 4 зуба TiAlN, шейка 28 мм | Оставляет 0,20 мм EDM; Ø5 забивается. |
| Стартовое | Ø2,5 с внутренней подачей, 140° | Меньше увода HSS. |
| Штифт | Ø11,5 и расточка Ø11,8 | Запас для координатного шлифования. |
| Цековка | Интерполируемый карбид | Компенсация размера. |
Маршрут
После A-B-C черновая обработка идёт при зацеплении ниже 12%. Пазы трохоидальны, затем деталь выдерживают и закаливают. A шлифуют, EDM-пазы чередуют, отверстия заканчивают от финальных баз. Скол, нагрузка и заусенец определяют смену.
Вопросы
Почему не фрезеровать в размер?
Глубина и закалка делают EDM стабильнее.
Какое покрытие?
AlTiN/TiAlN с усиленной кромкой.
Когда закончить штифты?
После закалки и шлифования.
См. припуск EDM и H7.


