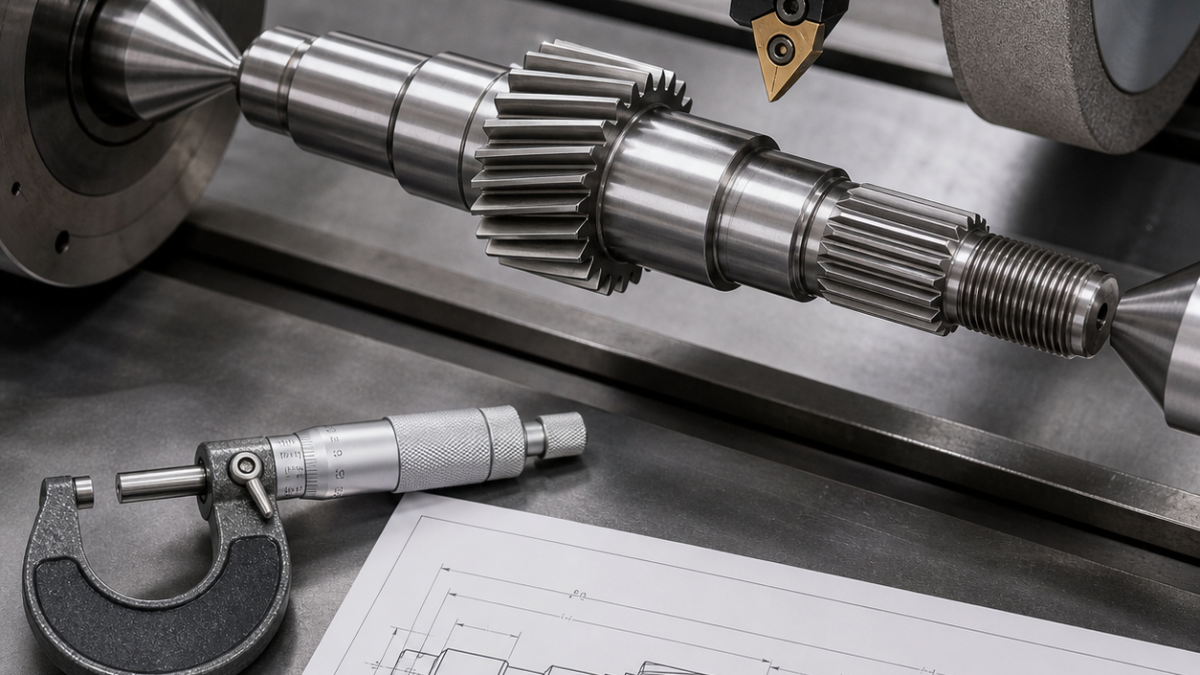
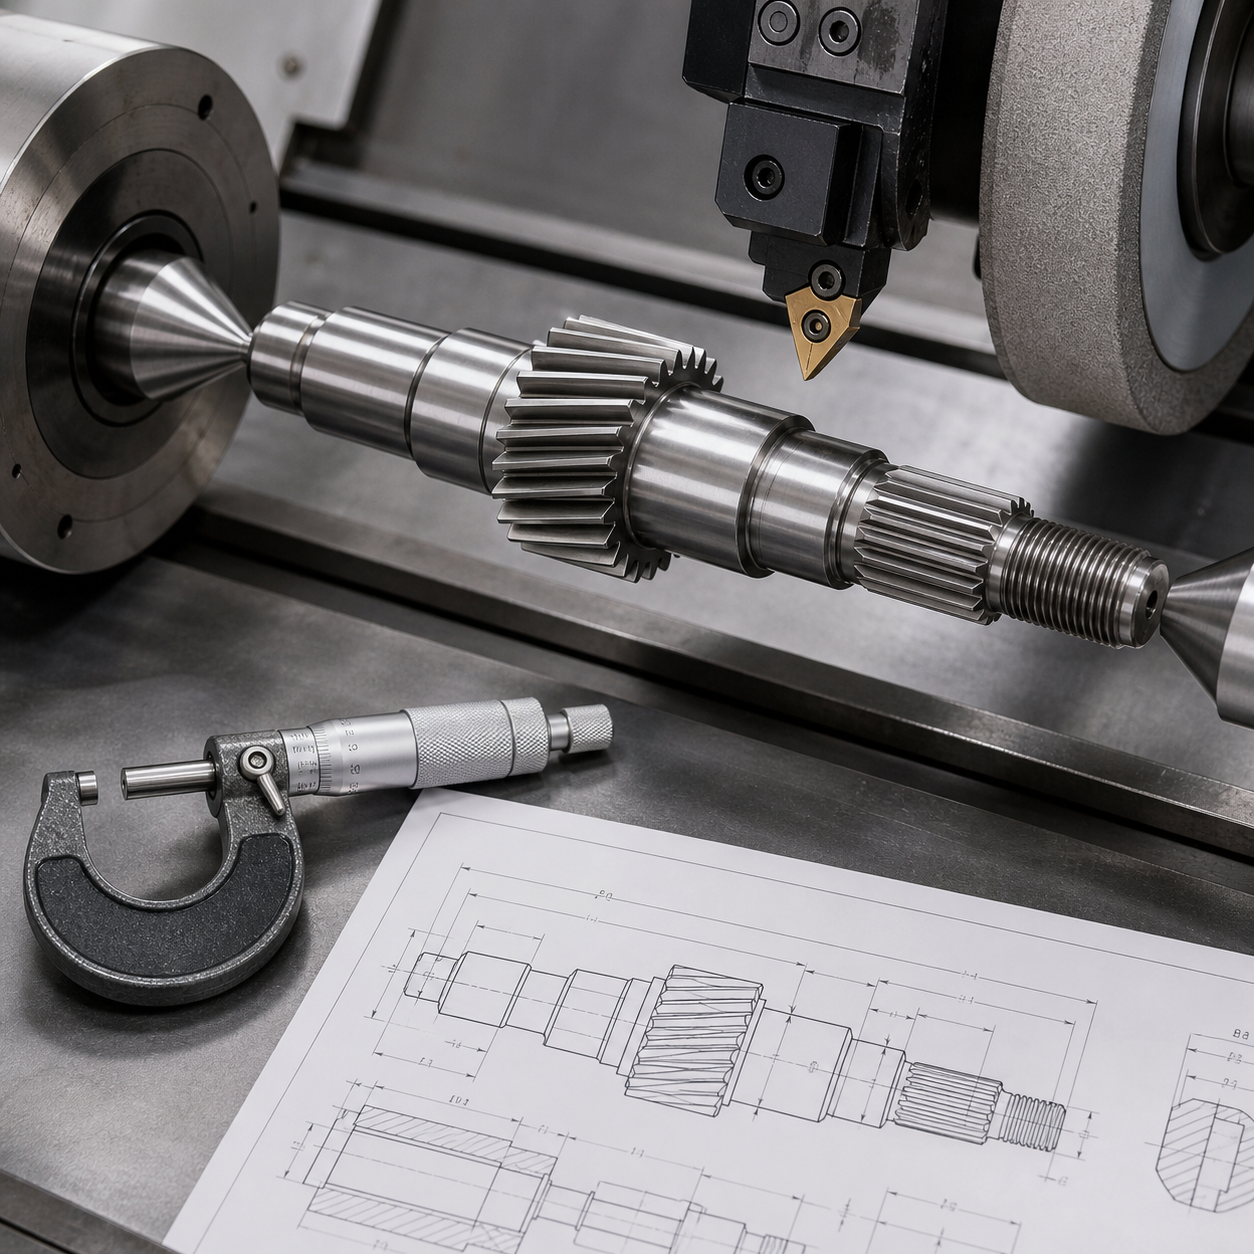
Русский: Обработка цементированного зубчатого вала
Центровые отверстия 60 градусов создают общую базу от мягкого точения до шлифования. Термический припуск назначают по фактическим данным деформации. После цементации проверяют центры и прямолинейность, прежде чем снимать твердый слой.
CBN применяют для коррекции торцов и подходящих диаметров, а ответственные подшипниковые шейки с жестким требованием круглости шлифуют. Финальный контроль отдельно оценивает диаметр, круглость, биение, геометрию зубьев, шлицы, шероховатость и прижоги.
FAQ
Can hard turning completely replace grinding?
Sometimes, but the decision must follow roundness, waviness, surface-integrity and service-noise requirements. Critical bearing journals often still benefit from grinding.
Why keep center holes through the entire route?
They preserve a common functional axis across processes and make runout correction measurable after heat treatment.
Related reading: Tool Holder Runout and CNC Tool Presetting.