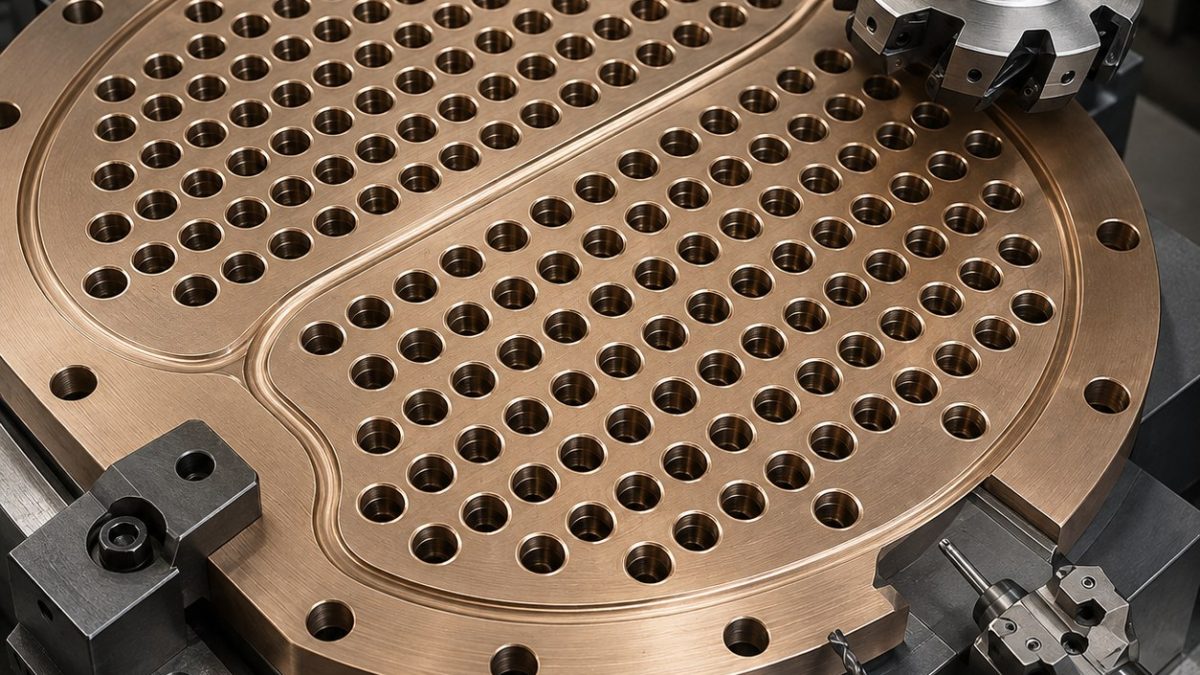
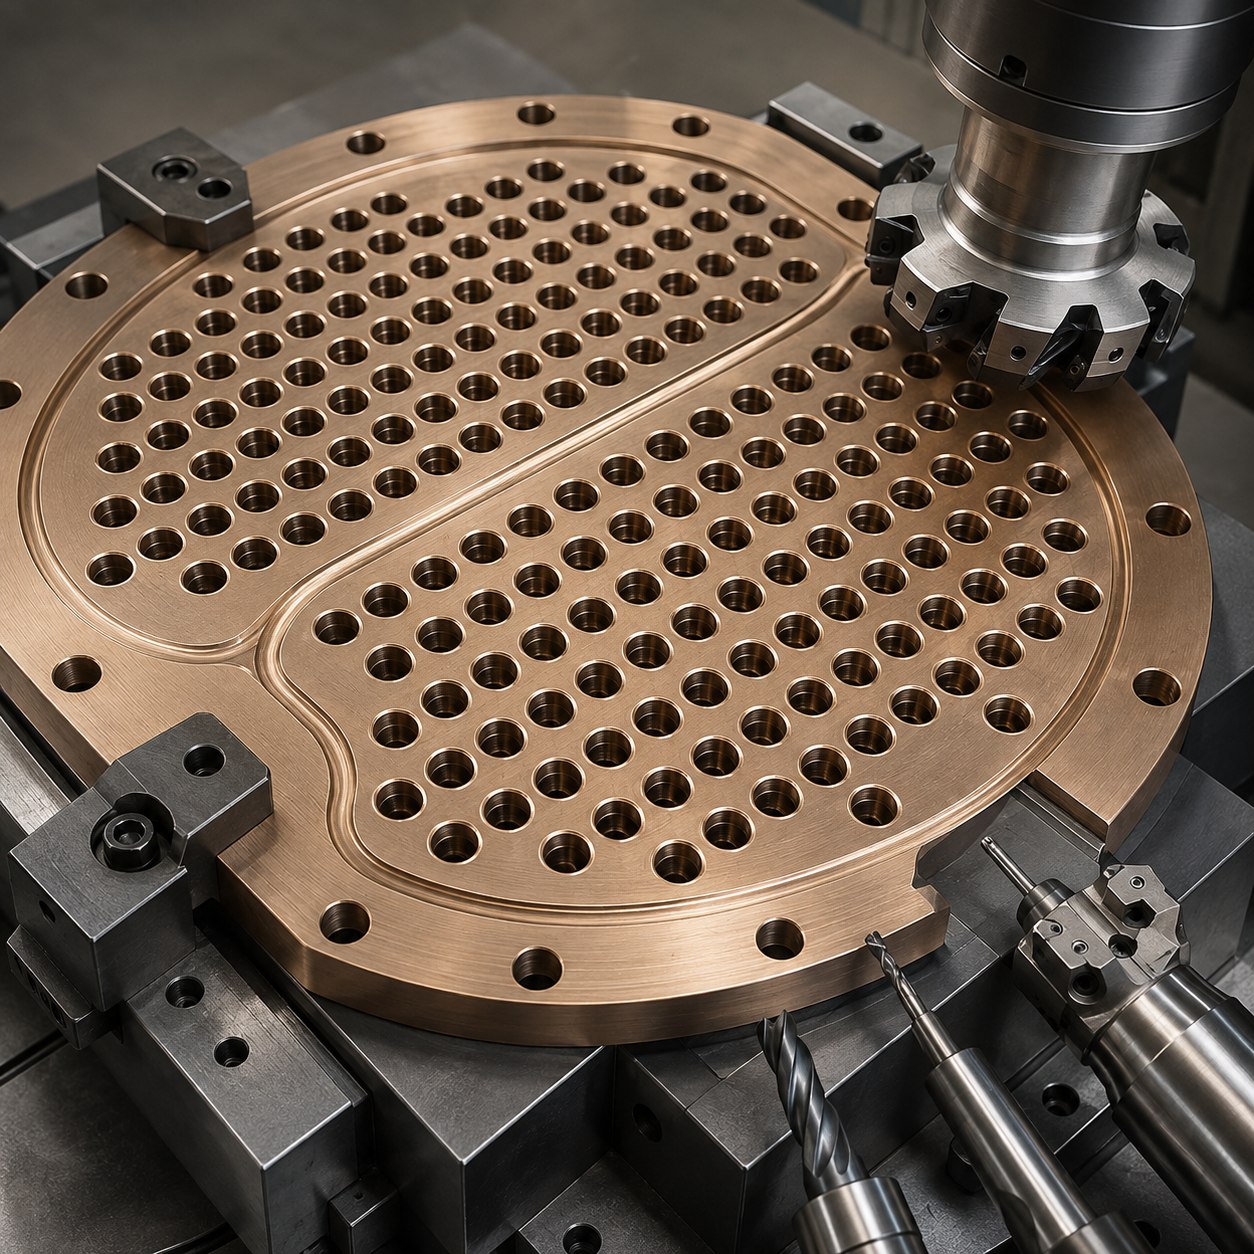
Español: Herramientas CNC para placa tubular C70600 con taladros y ranuras
La placa no se libera como un simple ciclo de taladrado: posición del patrón, profundidad de ranura y planitud de junta tienen límites de herramienta separados.
Herramientas para taladros, ranuras y junta
| Elemento del plano | Herramienta, geometría y portaherramientas | Decisión y alternativa descartada |
|---|---|---|
| Taladro piloto | Broca de carburo Ø8 con refrigeración interna, 3 labios y alcance 5×D | Entrada estable y buena evacuación; se descarta HSS largo por desviación. |
| Diámetro final | Cabezal de mandrinado fino con carburo agudo o PCD | Corrige la deriva del patrón; un escariador copiaría el error previo. |
| Ranura de retención | Herramienta de ranurar de carburo 1,2 mm y mango antivibratorio | Controla anchura y profundidad sin rozar el alésage. |
| Asiento de junta | Fresa PCD Ø40 con labio alisador y poco descentramiento | Evita embadurnar el cobre-níquel y mantiene planitud. |
| Chaflán posterior | Herramienta compacta de chaflán inverso | Elimina rebabas sin voltear repetidamente la placa. |
Secuencia zonal sobre tres apoyos
Apoyar en tres puntos rectificados con soporte central, palpar seis agujeros de referencia, perforar por zonas térmicas y validar alésages testigo antes de liberar cada zona. Fresar la junta al final.
Viruta de Cu-Ni y límite de empuje
Se registra por zona la presión de refrigerante y la filtración de la broca. Se cambia al aumentar un 15 % el empuje o variar la conicidad; la herramienta de ranura se vigila por vibración radial y la PCD no recorta viruta aplastada.
Aceptación del patrón y la cara de junta
El calibre neumático mide el primer, central y último agujero de cada zona; la CMM verifica el límite de partición. Un palpador de interiores comprueba la ranura de 1,2 mm y la planitud se mide 30 minutos después de soltar la placa, con Ra 0,8 µm en la junta.
Dudas de mecanizado de la placa C70600
¿Por qué no escariar todos los tubos?
El mandrinado fino corrige la deriva del piloto; el escariador seguiría el agujero desplazado.
¿Cómo se controla la ranura interior?
Se calibra un palpador en un cupón seccionado y se muestrean agujeros al inicio, centro y final de cada zona.
¿Cómo se elimina la rebaba posterior?
Con refrigeración interna estable y una pasada cuantificada de chaflán inverso, no con raspado manual.


