Русский: Обработка вилки AZ91D: тонкие рычаги и соосные отверстия
Краткий ответ: при обработке вилки подвеса из AZ91D тонкие рычаги оставляют поддержанными до расточки шарнирных отверстий, ось строят от рабочих баз, а сухую стружку непрерывно удаляют системой, допущенной для горючих металлов. Это гипотетический технологический пример без ссылки на заказчика.
Что определяет чертёж
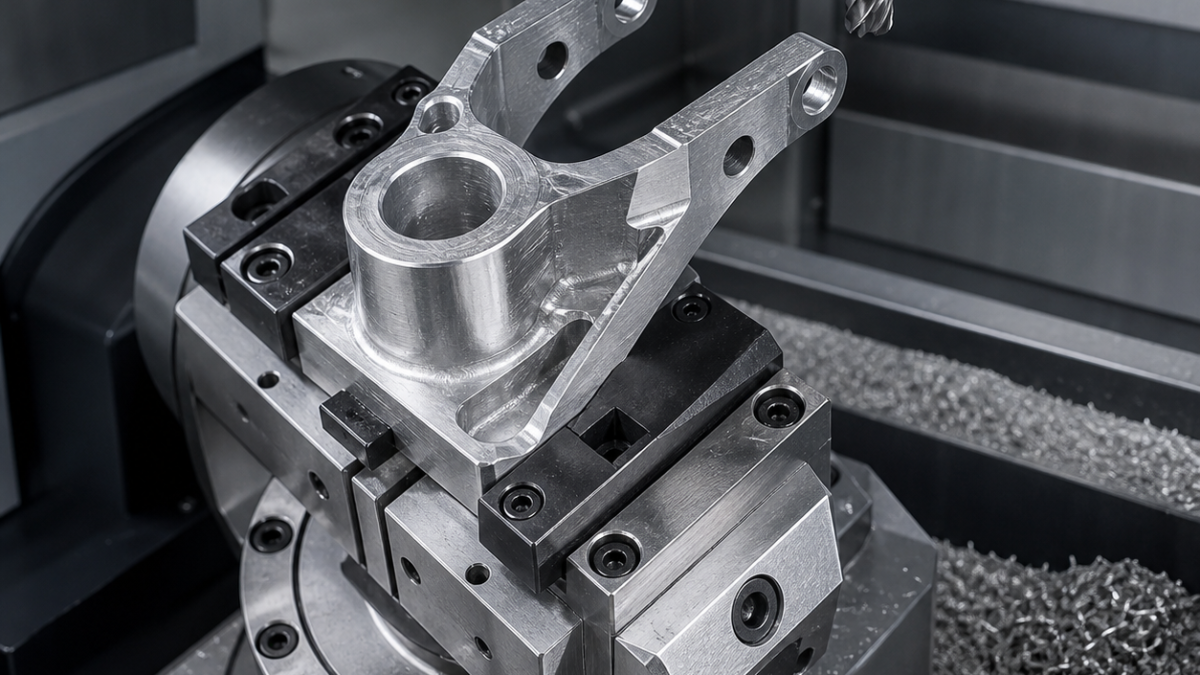
База A — монтажная плоскость, B — центральный поясок, C — ориентирующее отверстие. Два отверстия Ø12 H7 с расстоянием 96 мм должны иметь общую ось в пределах 0,03 мм относительно A. Толщина рычагов 4,5 мм, дна кармана 1,8 мм. Поэтому ось отверстий важнее наружного контура, который сохраняет припуск для жёсткости.
Твердосплавный инструмент и пожарная дисциплина
Карманы обрабатывает острая полированная трёхзубая фреза без покрытия, тонкое дно — короткая двухзубая. Отверстия сверлят твердосплавным сверлом, интерполируют и растачивают. Малое притупление снижает трение. Направленный воздух и сертифицированная вытяжка не допускают повторного резания; стружку отделяют, рядом предусматривают средство тушения класса D.
Маршрут без преждевременного освобождения
На первой установке создают A-B-C. На второй деталь лежит в гнезде с опорами под обоими рычагами. Адаптивное черновое фрезерование чередует стороны, оставляя 0,4 мм по стенкам и 0,25 мм по дну. Оба отверстия заканчивают при одной индексации и проверяют щупом; затем удаляют перемычки и чистовым проходом получают Ra 1,6 мкм.
Износ, заусенцы и измерение
Рост нагрузки, серый размазанный край или блестящий след трения требуют замены фрезы. Вход и выход отверстий слегка фаскуют, ручное шлифование рычагов исключают. После выдержки КИМ строит A-B-C и рассчитывает общую ось, расстояние и перпендикулярность. H7 подтверждают пневмокалибром или поверенной пробкой; толщину и свободное отклонение измеряют у основания и конца рычага.
Вопросы и ответы
Нужна ли всегда СОЖ для AZ91D?
Нет. Решение принимают после оценки станка, жидкости и пожарной безопасности; здесь применено сухое резание с постоянной подходящей вытяжкой.
Как удержать тонкие рычаги?
Снимать материал симметрично, сохранять перемычки и локальные опоры, освобождая контур после расточки.
Почему не использовать только развёртку?
Расточка корректирует положение и соосность от рабочих баз, тогда как развёртка сильнее следует предварительному отверстию.
Смежные материалы: соосные проушины и опора тонких стенок.