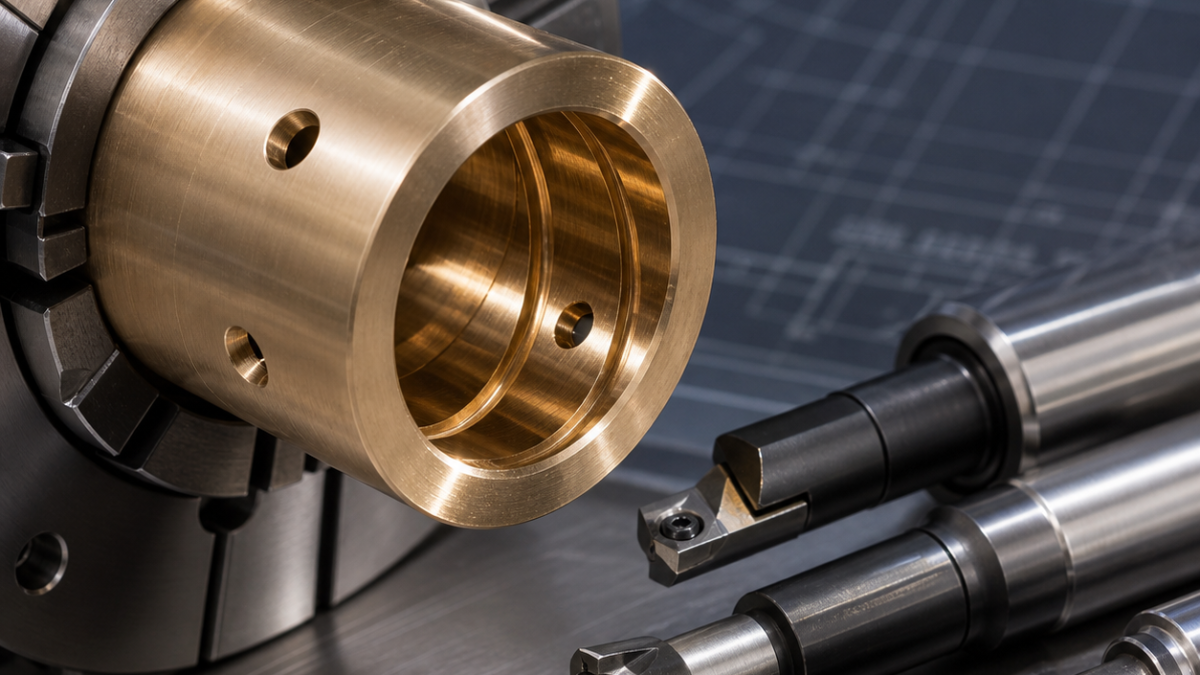
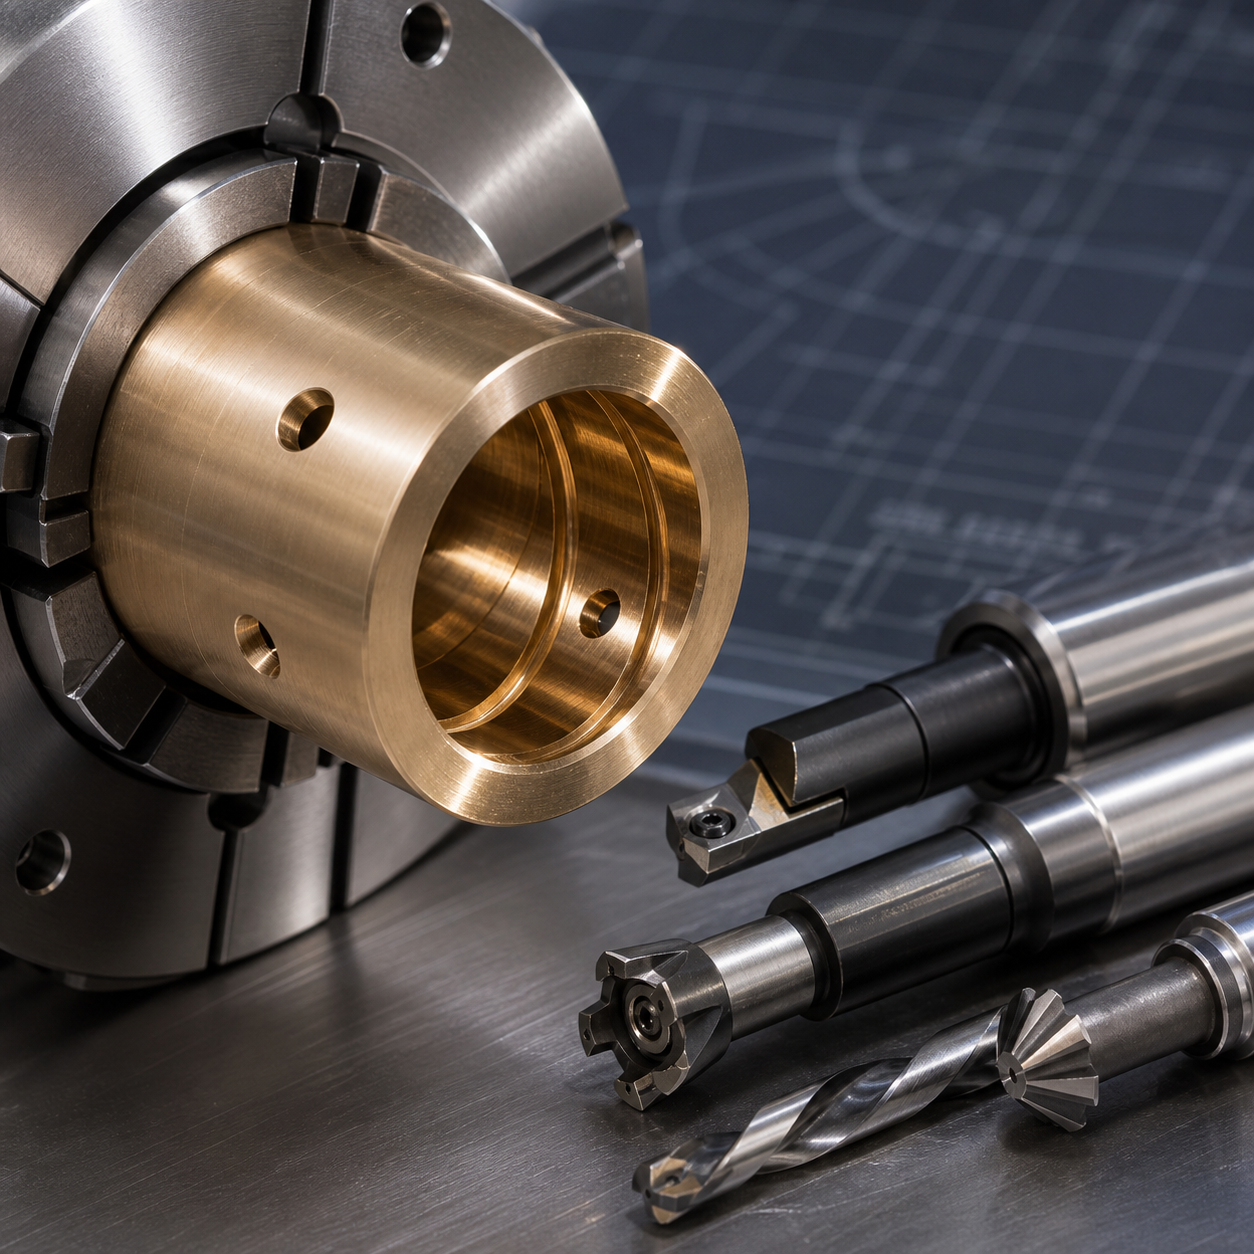
Русский: втулка из алюминиевой бронзы с масляными канавками
В условном примере втулка имеет точный наружный диаметр, посадочное отверстие, внутренние смазочные канавки и поперечные отверстия. После черновой обработки деталь устанавливают на чистую разжимную оправку по отверстию, не создавая избыточной деформации.
Инструменты и проверка
Полированная позитивная твердосплавная пластина уменьшает нарост, жёсткая расточная оправка чистит отверстие, узкий канавочный резец формирует смазочные дорожки, а короткие свёрла выполняют поперечные каналы. Обратная фасочная фреза снимает внутренний заусенец. Проверяют диаметр по нескольким сечениям, цилиндричность, канавки, выход отверстий и соосность.
FAQ
Should oil grooves be machined before or after final boring?
Usually before the final light boring pass when groove formation may raise material at its edges; the drawing and groove form still govern the sequence.
Why use an expanding mandrel?
It references the functional bore directly and leaves the outside accessible, but its expansion must be controlled to avoid elastic measurement error.