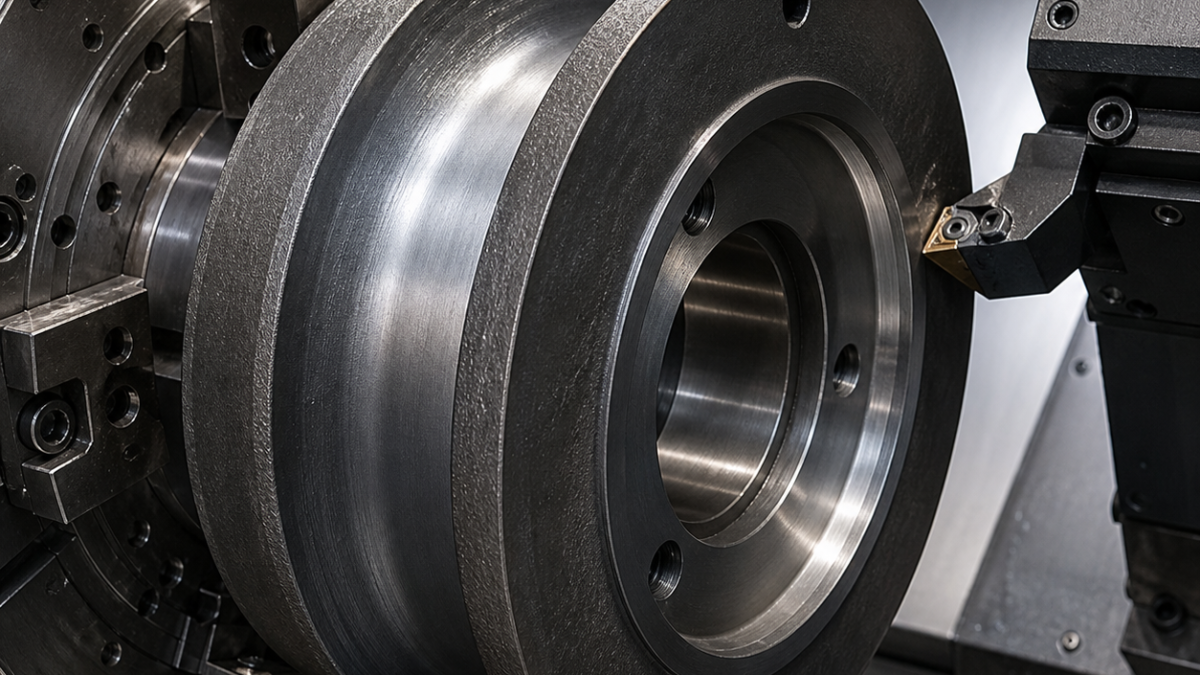
Русский: Инструмент для шкива 4340: канавка и отверстие
У шкива из AISI 4340 U-канавка, посадки подшипников и торцы должны иметь одну ось после освобождения. Сначала создают отверстие, затем переносят базу на разжимную оправку и делят профиль между опорными круглыми пластинами.
Траектория каната задаёт чертёж
Размер шкива Ø420 × 58 мм. A — Ø100 H7 с двумя посадками Ø118 H8×12 мм; B задаёт ось, смазочное отверстие — C. Канавка имеет R13,0 ±0,05 мм, раскрытие 25,8 ±0,08 мм, глубину 22,0 ±0,10 мм и Ra 1,6 мкм. Центр расположен 29,00 ±0,04 мм от B, радиальное биение 0,040 мм, торцы 0,030 мм.
Маршрут предполагает закалённый и отпущенный 4340, 32–36 HRC. Твёрдость и окалина проверяются; контроль безопасности задаёт спецификация изделия.
Инструмент и радиальная сила
| Операция | Инструмент | Причина |
|---|---|---|
| Грубая поковка | CNMG 120412 P25 CVD TiCN/Al2O3, сильный стружколом, R1,2, Capto C8 | Прочная кромка снимает окалину. |
| Предварительное A | Индексное сверло Ø80 с четырьмя P30 и двухкассетная головка R0,8 | Баланс и припуск 0,35 мм. |
| Торцы | WNMG 080408 P15 CVD, wiper 1,5 мм | Ra 1,6 мкм и чередование сторон. |
| Черновая U | RCMT 1204 P25 AlTiN, положительная, R6, верхний прижим | Копирование без широкой формы. |
| Получистовая | RCGT 1003 P20 AlTiN, кромка 6 мкм, R5, демпфированная оправка | Припуск 0,15 мм и малая сила. |
| Чистовая | Две RCGT 0803 AlCrN R4, полированные, 4 мкм, левая и правая | Разделённый контакт и коррекция R13. |
| A и Ø118 | Двухлезвийная головка P10, R0,2 wiper, короткая HSK-A100 | Раздельная коррекция посадок. |
| Смазка Ø6 | Трёхзубое AlTiN-сверло, 140°, 5×D, внутренняя СОЖ; фаска Ø8 | Вывод стружки из 32–36 HRC. |
| Внутренний выход | Обратная карбидная головка Ø10, четыре зуба, 45° | Без ручного шлифования посадки. |
Перенос базы
Мягкие кулачки черновят торцы, обод и A с 0,35 мм. После освобождения длинная оправка несёт A, а B касается трёх точек; давление проверяют по свободной круглости. Канавку открывают слоями, оставляют 0,15 мм по нормали и чередуют левую и правую пластины до сопряжения дна.
Два боковых и нижнее сопло выводят стружку. Периодическая волна, выемочный износ, сужение раскрытия или пик нагрузки прекращают ресурс.
Измерение и FAQ
Нутромер, кругломер и калиброванная оправка проверяют A, посадки, профиль, смещение и биение. Эндоскоп смотрит выход отверстия; Ra измеряется на обоих склонах и дне.
Почему канавка следует после A?
Разжимная оправка делает ось подшипника осью станка.
Нужна ли полная фасонная пластина?
Нет: две круглые пластины уменьшают силу и дают компенсацию.
Как найти вибрацию?
Совместить нагрузку, спектр и скан профиля.


